Na cadeia de produção de fitas de transferência térmica, o corte longitudinal é a etapa final crucial que determina a taxa de aprovação do comprimento do produto acabado. As exigências do cliente de "100 metros por rolo" ou "300 metros por rolo" podem parecer simples, mas, na realidade, dependem da função de parada por contagem de metros da máquina de corte longitudinal para alcançar uma "frenagem" precisa em alta velocidade. O substrato da fita é um filme PET de apenas 4,5 a 10 μm, que é facilmente esticado e enrugado, tornando as paradas por contagem de metros muito mais do que simplesmente "contar e parar". Este artigo analisará o núcleo técnico dessa função sob quatro dimensões: detecção de sinal, lógica de controle, estratégia de desligamento e calibração de precisão.
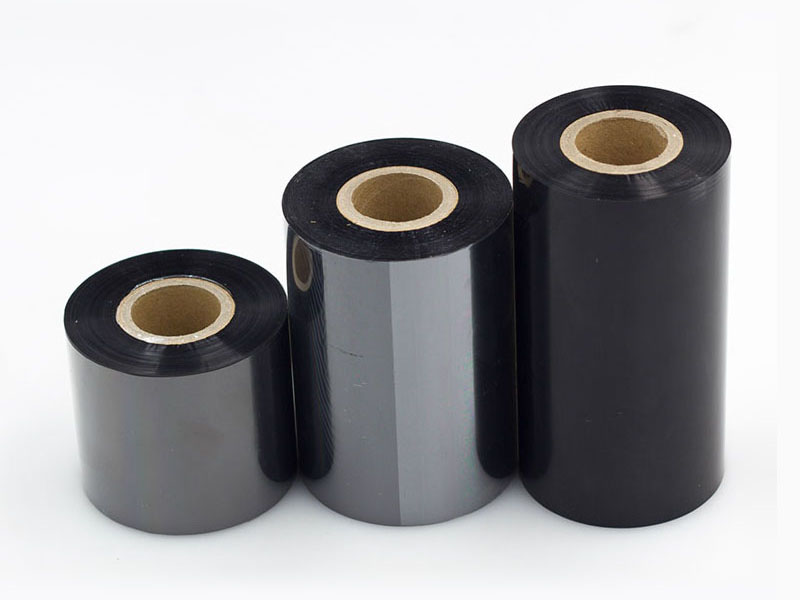
1. Fonte dos sinais de contagem de metros: Quem está "contando" o comprimento da fita?
A premissa do desligamento por contagem de metros é detectar com precisão o comprimento real percorrido pela correia de carbono. Atualmente, as máquinas de corte de fita convencionais geralmente utilizam encoders combinados com rodas de contagem de metros. A roda de contagem de metros é pressionada firmemente contra o rolo ou a superfície da correia transportadora. Quando a correia se move, ela aciona a roda de contagem de metros, fazendo-a girar sincronizadamente, e o encoder rotativo instalado na extremidade do eixo da roda de contagem de metros emite sinais de pulso de acordo.
Existe uma relação de conversão fundamental aqui: o sistema de controle precisa saber "a quantos milímetros de deslocamento da correia de carbono cada pulso corresponde", ou seja, o equivalente em pulsos. Seu cálculo depende do perímetro real da roda contadora de metros e do número de pulsos por revolução do encoder. Se o perímetro se alterar devido ao desgaste da roda contadora de metros, ou se o sinal do encoder perder pulsos devido a interferências, o equivalente em pulsos se deslocará, impossibilitando a precisão da contagem de metros. Portanto, máquinas de corte longitudinal de alta precisão geralmente posicionam a roda contadora de metros no lado do enrolamento, após a lâmina de corte, para evitar pequenos deslizamentos que possam ocorrer durante o corte, exigindo também rolamentos suaves e superfícies limpas para garantir que "cada volta seja uma volta completa".

2. Da contagem aos comandos: como acionar a lógica de tempo de inatividade
Quando o valor cumulativo do pulso do codificador atinge o comprimento alvo definido na interface de operação, o sistema de controle emite um comando de desligamento. Mas a palavra "desligamento", no contexto de corte longitudinal de alta velocidade, envolve uma coordenação de temporização precisa.
Se a saída do inversor for simplesmente interrompida abruptamente, a fita continuará percorrendo uma certa distância devido à inércia, fazendo com que o comprimento real exceda o valor definido. Portanto, definir uma distância de parada do buffer é crucial. Quando o valor do medidor atinge o "comprimento alvo menos a distância do buffer", o sistema inicia a execução da curva de desaceleração, garantindo que a velocidade do dispositivo seja exatamente zero quando atingir o valor alvo. Essa distância do buffer precisa ser ajustada dinamicamente com base na velocidade da linha e na inércia do enrolamento; quanto maior a velocidade, maior a distância do buffer.
Em algumas soluções de modernização antigas que utilizam inversores de frequência, emprega-se até mesmo uma estratégia de desligamento com sinal duplo: quando o contador envia o primeiro sinal, o conversor de frequência reduz a velocidade de acordo com o tempo de desaceleração normal; quando o segundo sinal é enviado, ele aciona o desligamento rápido e ativa o resistor de frenagem. Essa redução em dois estágios equilibra eficiência e precisão, evitando alarmes de sobrecorrente ou estiramento da fita causados por paradas repentinas em alta velocidade. Em sistemas de servocontrole modernos, a curva de redução é planejada diretamente pelo controlador de movimento, e a consistência da posição de parada pode ser controlada em nível milimétrico.

3. O assassino invisível da precisão durante o tempo de inatividade: deslizamento e flutuações de tensão
Mesmo que a contagem do codificador seja precisa e a curva de redução seja razoavelmente planejada, o comprimento real de corte ainda pode divergir do valor alvo. A fonte mais comum de desvio no local de corte da fita é o deslizamento da roda contadora de metros. A superfície da fita é revestida com tinta, causando um coeficiente de atrito instável. Se a pressão do rolo de pressão for insuficiente ou a superfície estiver contaminada com toner, a roda contadora de metros ficará "parada" na fita — o codificador está contando, mas o comprimento real percorrido pela fita é menor que o valor registrado, resultando em um produto final mais curto.
As flutuações de tensão são outro fator oculto. Durante o corte longitudinal, a fita é esticada; quanto maior a tensão, maior o comprimento real da fita por pulso (devido ao estiramento). Se a tensão de enrolamento mudar abruptamente durante a fase de desaceleração e desligamento, a alteração na recuperação elástica da fita se refletirá diretamente na duração da inatividade. Para solucionar esse problema, as máquinas de corte longitudinal de alta tecnologia integram sinais de contagem de metros com um sistema de tensão em circuito fechado: durante a seção de parada do buffer, o sistema de tensão reduz sincronicamente a faixa de flutuação, diminuindo a deriva de comprimento causada pelo relaxamento ou aperto excessivo da tensão.
Além disso, os parâmetros de compensação de aceleração e desaceleração não devem ser negligenciados. Durante o processo de desaceleração do equipamento, de alta velocidade a zero, a distância percorrida pela fita devido à inércia está relacionada à desaceleração. O sistema de controle deve compensar automaticamente o incremento de pulso nesse segmento com base na velocidade atual; caso contrário, podem ocorrer erros sistemáticos, como "precisão em baixa velocidade e desvio em alta velocidade".

4. Calibração: Certifique-se de que o valor do medidor suporte pesagens repetidas.
Mesmo os sistemas mais precisos requerem calibração regular. A calibração da dosagem em máquinas de corte de fita geralmente utiliza o método de deslocamento dinâmico da correia: marque o início da fita, fixe uma régua de aço na máquina, programe o equipamento para percorrer 10 metros antes de parar e meça a distância percorrida. Se o valor medido for 9,98 metros, o coeficiente de erro é 0,998. Multiplique o valor equivalente do pulso de corrente por esse coeficiente e insira os dados novamente, repetindo a verificação até que o erro convirja.
Para a manutenção de rotina, os operadores devem prestar atenção a dois pontos críticos: a limpeza da superfície da roda de contagem e a condição dos cabos de conexão do encoder. O acúmulo de toner altera o perímetro efetivo da roda de contagem, e cabos soltos podem causar interferência no sinal. Geralmente, o corte de fitas requer erros de contagem controlados em ≤0,3%, enquanto produtos de alta demanda exigem ≤0,1%. Após a calibração, a verificação deve ser realizada em velocidades baixa, média e alta para confirmar se os parâmetros de compensação são válidos em todas as faixas de velocidade.
Conclusão
A função de parada por contagem de metros da máquina de corte de fita é essencialmente um sistema de circuito fechado de "percepção-decisão-execução": o codificador detecta o comprimento, o sistema de controle decide quando reduzir a velocidade e os sistemas de acionamento e frenagem interrompem a execução. A precisão da coordenação entre esses três elementos determina se os números na escala de medição de cada rolo de fita são precisos quando chegam ao cliente. Para os usuários do equipamento, entender a relação entre o equivalente de pulso e o deslizamento, valorizar a correspondência entre a distância e a tensão do buffer e estabelecer hábitos regulares de calibração é muito mais significativo do que buscar "alta precisão" no papel. Afinal, o próximo passo após o corte da fita é a impressão por transferência térmica. Um rolo de fita muito curto geralmente só apresenta problemas na impressão da última versão da etiqueta — nesse ponto, a perda não se limita a uma única fita.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Máquina de corte de fita
 Máquina de corte de fita de código de barras
 Cortador de fita de transferência térmica semiautomático RSDS5 PLUS
 Cortador automático de fita de transferência térmica RSDS8 H PLUS
 Cortador automático de fita de transferência térmica RSDS6 PLUS
 Cortador de fita de transferência térmica semiautomático RSDS1 PLUS
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões






