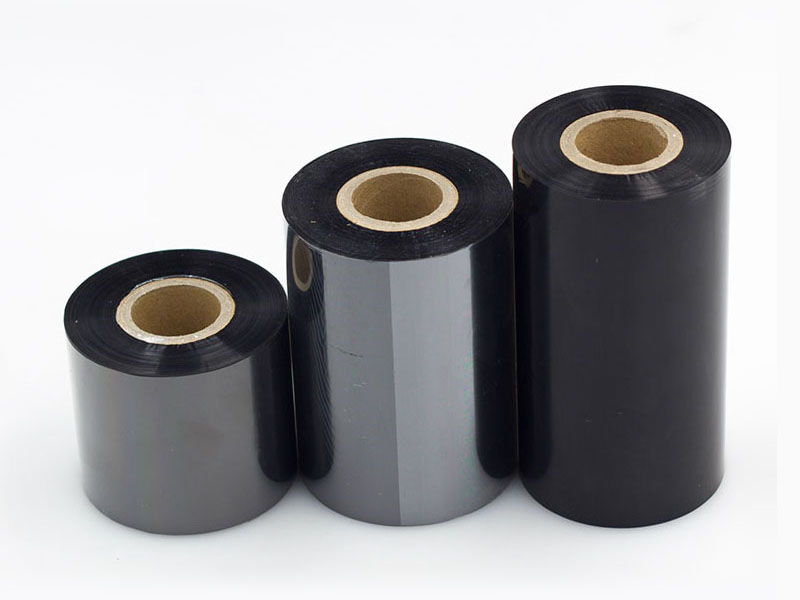
Na cadeia de produção de fitas de transferência térmica, o corte longitudinal é a "etapa final" que determina a qualidade do produto acabado. A fita consiste em um filme base de PET e uma camada de tinta com apenas 4,5 a 20 mícrons de espessura. Cada flutuação de tensão e cada desvio de precisão durante o corte longitudinal pode transformar materiais de revestimento caros em sucata. Estatísticas mostram que, em modos de operação tradicionais, as taxas de desperdício de material na etapa de corte longitudinal da fita podem chegar a 8%–15%. Escolher a máquina de corte longitudinal correta não se resume apenas a comprar um equipamento, mas sim a estabelecer um sistema de produção que controle as perdas desde a origem.
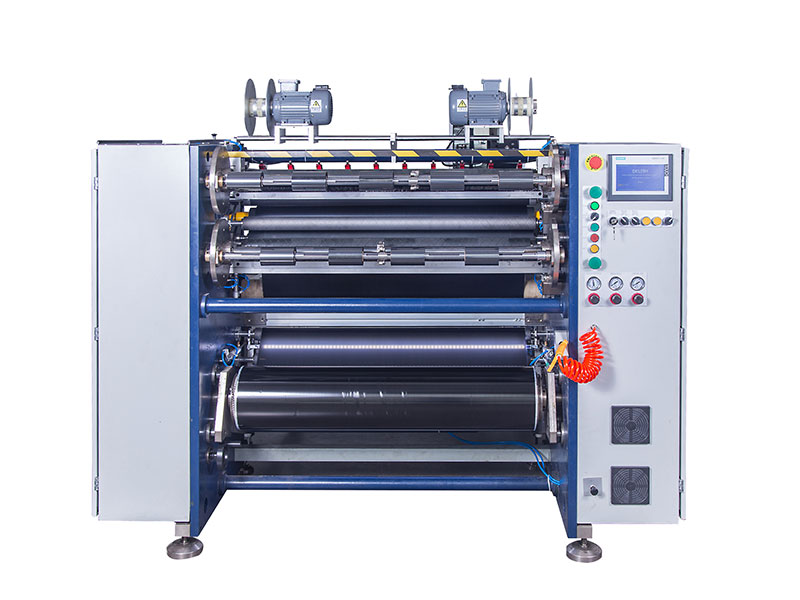
1. Perdas Subestimadas: O buraco negro de custos na etapa de corte longitudinal
Antes de discutir a escolha, é importante primeiro identificar a origem da perda. O desperdício de material durante o corte de fitas não é distribuído uniformemente, mas concentrado em vários pontos-chave.
As perdas na transição entre pedidos são as despesas fixas mais facilmente negligenciadas. Cada vez que o rolo principal é substituído, desde a parada e penetração do filme até o corte de reestabilização, a seção de transição geralmente requer de 5 a 15 metros de fita de carbono como sacrifício. Se as empresas optarem por configurações de comprimento de transição maiores, cada pedido consumirá vários metros ou até mais de dez metros de material. Uma abordagem mais econômica é usar material defeituoso restante do pedido anterior ou fita de carbono descartada como material de penetração para novos pedidos, evitando o uso de materiais genuínos para a penetração inicial do filme em cada pedido.
A quebra e o estiramento da fita causados por tensão descontrolada são problemas ocultos, porém fatais. A fita é extremamente sensível à tensão: tensão excessiva faz com que o filme base de PET se estique, causando redução na largura após o corte e resultando em dimensões imprecisas; se a tensão for muito baixa, o material fica frouxo, enrugado e irregular durante o enrolamento. Dados mostram que as flutuações de tensão são a principal causa de quebra da fita, representando até 60% das paradas não planejadas. Equipamentos controlados por embreagens magnéticas tradicionais podem atingir flutuações de tensão de até ±10%, enquanto sistemas de circuito fechado totalmente automatizados podem manter as flutuações dentro de ±1,5%.
O desperdício de rejeitos tem sido considerado, por muito tempo, uma "perda necessária". Quando a bobina de corte se aproxima do tubo de papel oco, o diâmetro diminui, causando instabilidade na tensão. Nos últimos dez ou mesmo dezenas de metros da fita de carbono, a qualidade não pode ser garantida, sendo necessário descartá-la. Através do controle de tensão cônica e do modo de pequeno diâmetro do rolo, esse desperdício pode ser significativamente reduzido.

2. Seleção do núcleo: Três parâmetros principais determinam a linha de base para as perdas.
A escolha de uma máquina de corte longitudinal não precisa ser complicada devido a tabelas de configuração complexas. Ao focar nos três parâmetros principais a seguir, você pode determinar rapidamente se um equipamento consegue controlar as perdas na origem.
Precisão no corte longitudinal: a essência da qualidade.
A precisão do corte determina diretamente a consistência da largura e a qualidade das bordas da fita finalizada. Precisão insuficiente pode causar bordas ásperas na fita, deslizamento durante a impressão e até mesmo danos à cabeça de impressão.
Padrões de referência claros do setor: Em cenários convencionais de etiquetas comerciais, tolerâncias de ± 0,3–0,5 mm são suficientes para atender aos requisitos; Etiquetas eletrônicas de precisão ou aplicações industriais em geral exigem uma tolerância de ± 0,1 mm; Etiquetas médicas e fitas ultrafinas (largura inferior a 10 mm) exigem altíssima precisão dentro de ±0,05 mm.
Ação fundamental: Não confie nos valores teóricos da tabela de parâmetros. Certifique-se de exigir que o fabricante realize um teste de corte no local, utilizando seu próprio rolo de fita, medindo com um paquímetro o desvio entre a largura de corte e o valor definido, e utilizando os dados da amostra real como padrão.
Velocidade de corte longitudinal: o equilíbrio entre eficiência e qualidade.
A velocidade de corte determina a produção por unidade de tempo, mas a abordagem de "apenas alta velocidade" é precisamente uma armadilha de perdas. A relação entre velocidade e rendimento não é simplesmente linear; em vez disso, existe um "intervalo econômico ótimo".
As classificações de velocidade podem ser usadas como referência: o modelo econômico de baixa velocidade, de 50 a 100 m/min, é adequado para pequenos lotes e múltiplas variedades; os modelos de uso geral de velocidade média, de 150 a 250 m/min, atendem à maioria das demandas comerciais; os modelos de produção de alta velocidade, de 300 a 500 m/min, são adequados para produção contínua em larga escala. No entanto, a velocidade máxima nominal geralmente se refere apenas a "dados de laboratório", e a velocidade real de uso é significativamente afetada pelo material da fita: fitas à base de cera são macias e podem ser cortadas de forma estável em velocidades mais altas; fitas de base mista normalmente exigem uma redução de velocidade de 10% a 20%; os revestimentos de fitas à base de resina são duros e têm baixa tenacidade, exigindo operação em velocidades 20% a 30% menores do que as fitas à base de cera.
Os dados da pesquisa revelaram ainda a relação quantitativa entre velocidade e rendimento: na faixa de velocidade média de 250 m/min, o rendimento pode atingir um pico de 98,5%; quando a velocidade excede 500 m/min, a taxa de produto acabado cai para menos de 90%, e problemas como rebarbas, tiras quebradas e descascamento do revestimento surgem em grande número. A estabilidade é mais importante do que a velocidade máxima. Ao selecionar modelos, observe o estado de enrolamento durante partidas em alta velocidade e paradas de emergência em velocidades comuns.
Uniformidade de Volume: Os 'Custos Ocultos' Ignorados
A precisão da face final da bobina é o indicador mais facilmente negligenciado na seleção de produtos, embora afete diretamente a suavidade da impressão na segunda passagem. O desvio da face final deve ser controlado dentro de ±1 mm, e equipamentos de alta tecnologia podem atingir ±0,5 mm.
A causa principal da irregularidade na face final é uma "boca de sino", "serrilhas" ou dobras internas, todas decorrentes de controle de tensão e dispositivos de correção inadequados. Esses problemas podem não ser óbvios durante o corte longitudinal, mas os clientes subsequentes podem sofrer com instabilidade na fita, impressão incorreta ou até mesmo ruptura da fita. Ao selecionar os modelos, deve-se priorizar aqueles equipados com controle de tensão em circuito fechado e correção ativa de desvio, e uma inspeção no local deve ser realizada para garantir a uniformidade do braço de enrolamento e verificar se o desvio radial do mandril é suficientemente pequeno.

3. Revisão da Configuração: O Controle de Tensão é a "Alma" do Equipamento
Além dos parâmetros, a configuração dos componentes principais determina o nível real de desgaste durante a operação a longo prazo. Dentre esses componentes, a qualidade do sistema de controle de tensão responde por mais de 50% do impacto na planicidade do enrolamento.
O substrato da fita é extremamente fino e apresenta viscoelasticidade evidente. Em baixas velocidades, o controle da tensão é relativamente simples, mas em altas velocidades, a diferença de inércia entre o enrolamento e o desenrolamento aumenta drasticamente. Quando o sensor de tensão apresenta atraso na resposta, o pico de tensão instantâneo estica o substrato, causando o estreitamento da fita ou até mesmo a sua ruptura.
Priorize o sistema de controle de tensão em circuito fechado totalmente automático, capaz de monitorar e ajustar a tensão em tempo real durante as etapas de desenrolamento, tração e enrolamento. Durante a aceleração e a desaceleração, as flutuações devem ser controladas dentro de ±1,5%. O controle de conicidade é igualmente crucial — o rolo acabado deve apresentar uma redução gradual na dureza do eixo para o círculo externo, a fim de evitar dobras internas ou colapso do anel externo. Para fitas ultrafinas, também é necessário verificar se o valor mínimo de tensão estável do equipamento atende aos requisitos.
Em termos de configuração de bobinamento, os eixos deslizantes são essenciais para fitas de alta qualidade e produção com múltiplas especificações. Cada unidade de bobinamento é equipada com um anel deslizante independente que pode ajustar o torque em tempo real de acordo com as mudanças no diâmetro do rolo, resolvendo eficazmente os problemas de "folga interna, aperto externo" ou "núcleo central". Os eixos deslizantes pneumáticos oferecem maior precisão de controle do que os mecânicos, tornando-os adequados para cenários em que as especificações são alteradas com frequência.
O sistema de ferramentas também afeta diretamente a qualidade da borda. O desvio radial da haste da ferramenta deve ser controlado dentro de 0,01 mm; quanto menor o desvio, mais limpas as bordas. Lâminas quadradas (tipo navalha) são adequadas para fitas finas com menos de 70 μm de espessura, enquanto lâminas redondas (tipo tesoura) são mais adequadas para materiais espessos e fitas com suporte de papel. A folga entre a lâmina e a ranhura deve ser controlada entre 0,02 e 0,05 mm, e a lâmina desgastada deve ser substituída regularmente para evitar rebarbas.
4. Adaptação flexível da produção: chave para reduzir as perdas na transição de ferramentas
Diante da tendência de pedidos com "pequenos lotes e múltiplas especificações", o longo tempo necessário para a troca de formato em máquinas de corte longitudinal tradicionais está se tornando cada vez mais evidente. Cada mudança de especificação exige a parada da máquina para redefinir os parâmetros, com um tempo de preparação de cerca de 20 minutos e grande dependência da experiência do operador.
Ao selecionar modelos, a capacidade de troca rápida de ferramentas deve ser priorizada. Equipado com uma torre de ferramentas independente e um sistema de gerenciamento de fórmulas acionado por servomotores, o operador só precisa inserir as especificações do novo pedido na tela sensível ao toque, e o sistema pode posicionar automaticamente as lâminas e ajustar os parâmetros de tensão, reduzindo o tempo de troca de dezenas de minutos para apenas alguns minutos ou até mesmo dezenas de segundos. O equipamento deve ser capaz de armazenar parâmetros de processo para centenas ou milhares de produtos, permitindo a recuperação direta ao produzir o mesmo pedido novamente, eliminando o desperdício de cortes de teste causado por ajustes repetidos da máquina.
Além disso, o algoritmo de posicionamento automático da ferramenta ajuda a maximizar a utilização da largura do cilindro principal. Após inserir a combinação de largura do produto acabado, o sistema calcula automaticamente o plano de layout de ferramentas ideal, evitando o desperdício gerado por testes manuais repetidos de layout de ferramentas.
Conclusão: O corte de teste é mais importante do que os parâmetros.
A seleção de máquinas de corte de fita envolve essencialmente encontrar um equilíbrio entre precisão, velocidade, estabilidade e flexibilidade que se adequem ao negócio do cliente. Não existe um equipamento "melhor", apenas o equipamento "mais adequado".
Por mais impressionante que seja a ficha técnica, usar seu próprio rolo de fita para testes de corte no local antes da compra é a maneira mais eficaz de evitar problemas. Concentre-se em três dimensões: qualidade da borda em diferentes larguras (especificações mais estreitas e mais largas), enrolamento preciso durante partidas em alta velocidade e paradas de emergência, e facilidade de troca de pedidos. Uma máquina de corte longitudinal verdadeiramente personalizada para a produção real é valorizada não apenas pela eficiência de produção, mas também pelo aproveitamento total de cada metro de fita de carbono por meio do controle de perdas.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




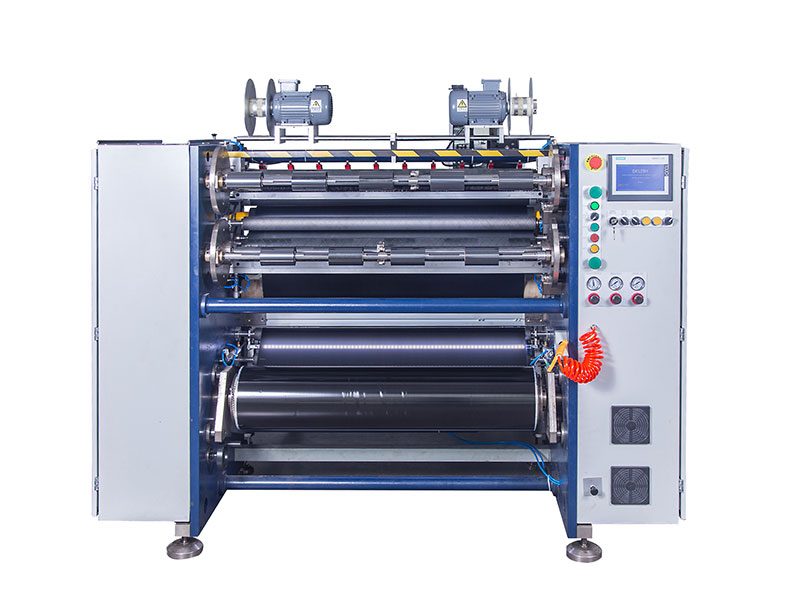 Máquina de corte de fita
 Máquina de corte de fita de código de barras
 Cortador de fita de transferência térmica semiautomático RSDS5 PLUS
 Cortador automático de fita de transferência térmica RSDS8 H PLUS
 Cortador automático de fita de transferência térmica RSDS6 PLUS
 Cortador de fita de transferência térmica semiautomático RSDS1 PLUS
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões






