Dimensionar corretamente uma máquina de corte de fitas de transferência térmica é uma das decisões mais importantes que um fabricante de fitas para código de barras tomará. Uma escolha correta converte rolos jumbo em rolos acabados precisos e com padrões repetíveis, minimizando o desperdício. Uma escolha incorreta resulta em vibrações na lâmina, poeira nas bordas, larguras inconsistentes e devoluções de clientes por anos a fio.
Este guia orienta os convertedores de ribbons de código de barras em todos os parâmetros de dimensionamento importantes — desde a largura da bobina e os diâmetros do núcleo até o controle de tensão, a seleção da lâmina e o gerenciamento de poeira — para que você possa especificar uma máquina que corresponda à sua linha de produtos hoje e que possa crescer com ela no futuro.
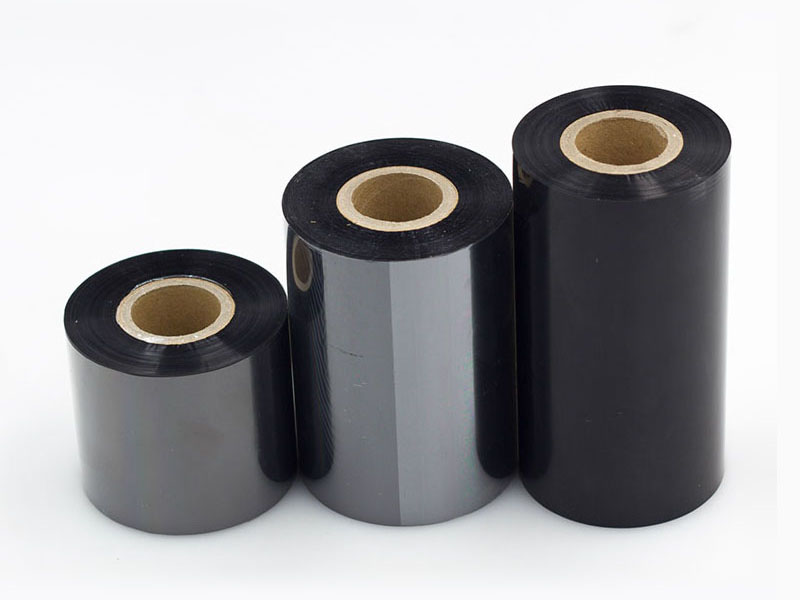
1. Conheça suas entradas e saídas: os princípios básicos de dimensionamento
Antes de analisar as especificações de qualquer máquina, defina as duas extremidades do processo.
Entrada (rolo jumbo):
• Largura da bobina mestre (mm ou polegadas) — as larguras típicas da bobina mestre para fitas de transferência térmica variam de 200 mm a 1.300 mm
• Diâmetro externo (DE) do rolo jumbo
• Identificação principal do rolo mestre
• Peso total do rolo
Produção (rolos acabados):
• Largura final do corte por rolo (ex.: 30 mm, 50 mm, 60 mm, 110 mm)
• ID do núcleo que você deve finalizar (0,5”, 1”, 1,5”, 2” ou 3”)
• Diâmetro externo do rolo / comprimento por rolo acabado
• Requisitos de tolerância para largura
A largura de trabalho e a capacidade de desenrolamento da máquina devem exceder com folga tanto o seu estoque principal atual quanto a maior bobina que você planeja adquirir. Regra prática: dimensione para a maior largura possível do seu estoque principal e adicione uma margem de 10 a 15%.
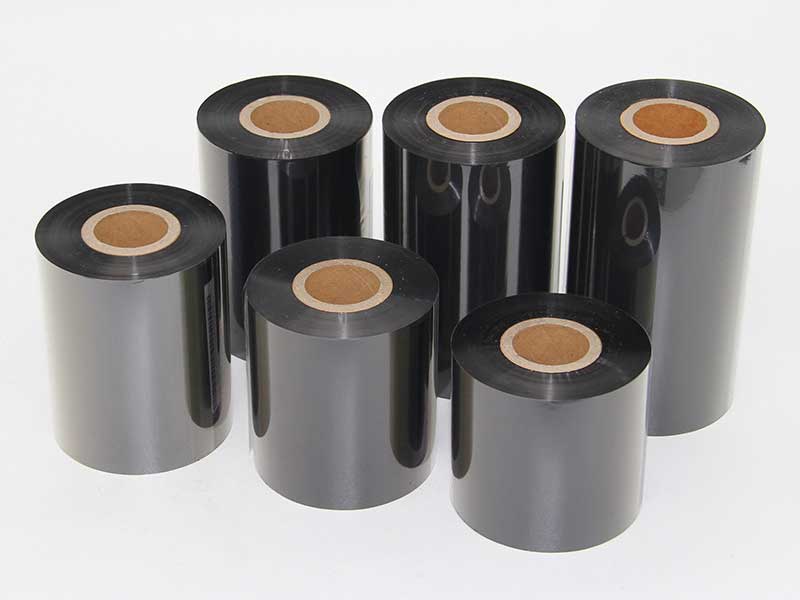
2. Diâmetros do núcleo: o parâmetro mais frequentemente negligenciado
Os IDs principais que você deve gerar determinam a configuração do sistema de mandril e rebobinagem. A fita de código de barras geralmente tem acabamento em1 polegada (25,4 mm)núcleos, mas0,5”, 1,5”, 2” e 3”Os núcleos são comuns em diversos mercados e aplicações.
Perguntas essenciais a serem feitas:
• A máquina suporta vários tamanhos de núcleo?Um eixo de rebobinagem duplo ou intercambiável economiza tempo de troca em toda a sua linha de produtos.
• É compatível com núcleos de papel/plástico excêntricos ou leves?As fitas de código de barras geralmente utilizam núcleos de plástico finos; a máquina precisa de uma fixação adequada do núcleo para evitar deslizamentos durante o rebobinamento em alta velocidade.
• O alinhamento do núcleo é automatizadoNúcleos desalinhados causam telescopagem — um dos motivos mais comuns de rejeição em ribbons de código de barras.
Escolha uma máquina onde o diâmetro do eixo de rebobinagem, a fixação do núcleo e o design da tampa final correspondam a todos os tamanhos de núcleo em seu catálogo.
3. Faixa de largura da bobina e configuração de corte
O método de corte deve ser adequado tanto ao material quanto aos requisitos de qualidade.
corte com lâmina / esmagamento— Adequado para filmes finos e de baixo custo; simples, mas gera mais poeira nas bordas e requer trocas frequentes de lâminas.
Corte por cisalhamento (rotativo)— Utiliza um conjunto de lâminas macho/fêmea para um corte mais limpo; ideal para fitas de cera e cera-resina, onde a qualidade da borda afeta diretamente o desempenho da cabeça de impressão.
Corte de pontuação— Ideal para películas mais espessas e materiais propensos a rasgos.
Para fitas de código de barras, onde a vida útil da cabeça de impressão e a qualidade consistente do código de barras dependem de bordas limpas e sem poeira,O corte por cisalhamento é o método padrão recomendado.A cabeça de corte da máquina deve permitir o reposicionamento rápido das lâminas para minimizar o tempo de troca entre trabalhos de largura.
4. Controle de tensão: onde a qualidade é conquistada ou perdida.
A tensão irregular é a principal causa de rolos telescópicos, fitas enrugadas e desempenho de impressão inconsistente nas etapas subsequentes. Sua lista de verificação de dimensionamento deve incluir:
• Zonas de tensão independentesPara desenrolar, cortar e rebobinar — cada um controlado separadamente.
• Controle de tensão em circuito fechado(baseado em célula de carga) que compensa as alterações no diâmetro do rolo durante o rebobinamento
• Tensão cônica programávelpara que os rolos prontos permaneçam firmes no centro, sem esmagar as camadas internas.
• Arranque/parada suavepara evitar o deslizamento da tela no núcleo a cada ciclo
Se os rolos acabados forem usados em alta velocidade em impressoras industriais de etiquetas, a consistência da tensão é imprescindível.
5. Controle de poeira e qualidade das bordas
A fita de código de barras deve ter bordas excepcionalmente limpas — poeira e resíduos de revestimento deixados na fita migram para a área da cabeça de impressão e reduzem sua vida útil, causando baixa qualidade de impressão e reclamações dispendiosas dos clientes.
Uma máquina de corte longitudinal de qualidade deve integrar:
• Corte de bordascom a remoção dos resíduos de aparas
• Remoção de poeira com aspirador ou escovana estação de corte e rebobinagem
• Barras de eliminação estáticapara evitar a atração de poeira e a aderência de teias
• Coleta de poeira guiadapara manter a máquina e o ambiente da sala limpa
Se você fornece fitas para clientes que utilizam impressoras térmicas, um sistema integrado de remoção de poeira é um dos seus maiores diferenciais — e um requisito, não uma opção.
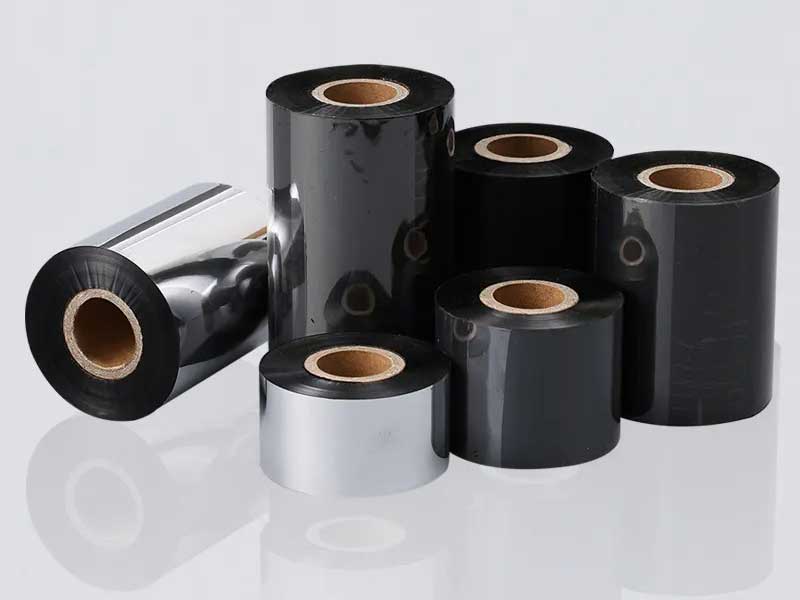
6. Velocidade versus Precisão: Adequação da Produção à Tolerância
Velocidades de linha mais altas melhoram a produtividade, mas podem comprometer a tolerância de largura e a qualidade das bordas se a máquina não for projetada para isso. Especificações principais para comparação:
| Parâmetro | O que procurar |
| Velocidade máxima de corte | Atinja sua meta de produção diária; normalmente entre 100 e 300 m/min. |
| Tolerância de largura | Precisão de ±0,1 mm ou melhor para fitas de código de barras de alta precisão. |
| Desvio/concentricidade da lâmina | Baixa oscilação para cortes limpos e consistentes. |
| alinhamento rolo a rolo | ≤±0,5 mm para evitar telescopagem |
| Tempo de transição | Produção em múltiplas larguras em menos de 10 minutos |
A sua exigência de tolerância deve ser baseada nas aplicações de impressão dos seus clientes, e não apenas na ficha técnica da máquina. Pergunte:Qual é a largura mínima final e a tolerância mais rigorosa exigida pelo seu pipeline de vendas?Essa especificação deve orientar a seleção da máquina.
7. Compatibilidade de Materiais: Cera, Cera-Resina e Fita de Resina
A fita de transferência térmica é apresentada em três principais composições químicas de revestimento, e cada uma delas se comporta de maneira diferente em uma máquina de corte longitudinal:
• Fitas de cera— Revestimento mais macio, maior geração de poeira, necessita de boa remoção de poeira
• Fitas de cera-resina— desempenho equilibrado, o grau de qualidade mais comum para fitas de código de barras
• Fitas de resina— Revestimento mais duro e quebradiço; requer tensão mais suave e ajustes precisos da lâmina para evitar descamação.
Uma máquina que lida com os três aspectos sem necessidade de reconfiguração e que permite armazenar receitas específicas para cada material (tensão, tipo de lâmina, velocidade) no CLP, oferece verdadeira flexibilidade de produção.
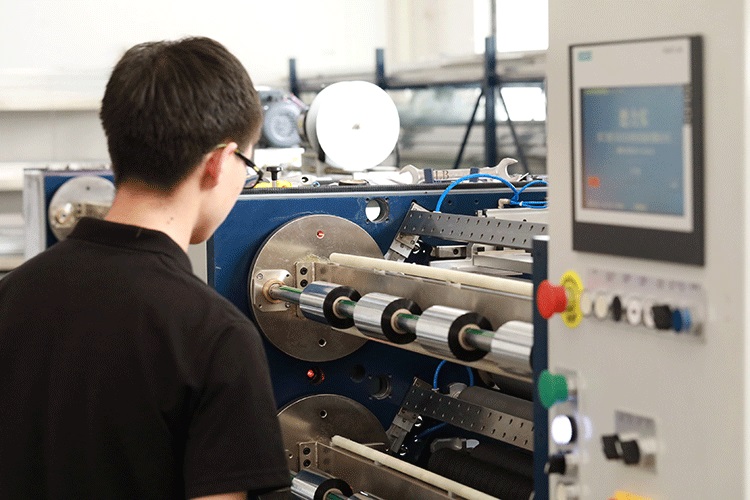
8. Automação, Controles e Preparação para a Indústria 4.0
As modernas máquinas de corte longitudinal estão cada vez mais integradas com:
• Sistemas de controle servoacionadospara tensão precisa e velocidade repetível
• Gestão de receitaspara recuperação rápida das configurações do material
• Contagem automática de rolos, etiquetagem e medição de comprimento
• Sistemas de guia de borda (EPC)para manter o caminho reto da bobina durante o corte
• Registro de dadospara rastreabilidade e auditorias de qualidade
Se seus clientes ou sistema de qualidade exigem rastreabilidade completa, priorize máquinas com medição e relatórios integrados.
9. Área útil, utilidades e instalação
Não se esqueça das limitações práticas:
• Dimensões gerais e espaço livre para carregamento de bobinas jumbo e descarregamento de bobinas acabadas
• Requisitos de energia (tensão, fase) e fornecimento de ar comprimido para o sistema de lâminas/poeira
• Capacidade de carga do seu piso, especialmente para máquinas que manuseiam matrizes com mais de 1.300 mm
• Acesso do operador para rosqueamento, troca de lâminas e limpeza

10. Uma lista prática de tamanhos
Use esta lista como seu checklist final antes da compra:
▪ A gama de largura da bobina principal abrange todo o estoque de entrada atual e planejado (margem de +10–15%)
▪ O sistema de fixação do eixo/núcleo de rebobinagem é compatível com todos os diâmetros de núcleo do seu catálogo.
▪ O método de corte (recomenda-se o corte por cisalhamento) é adequado às especificações do seu material.
▪ Controle de tensão em circuito fechado com capacidade de ajuste cônico
▪ Remoção integrada de poeira e eliminação de estática
▪ A tolerância de largura atende às exigências mais rigorosas do seu cliente (±0,1 mm ou melhor)
▪ Capacidade de velocidade alinhada com a meta de produção
▪ Receitas específicas para cada material armazenadas no sistema de controle
▪ O tempo de troca se adapta à sua mistura de produção
▪ Requisitos de utilidade e espaço físico confirmados
Conclusão
Dimensionar uma máquina de corte de fitas de transferência térmica significa combinarentrada, saída e qualidade— não se trata apenas de escolher o modelo mais rápido ou mais largo. Acertar os diâmetros do núcleo, o controle de tensão, a remoção de poeira e a tolerância é fundamental para construir uma linha de produção que entrega fitas de código de barras limpas e consistentes, nas quais seus clientes confiam. Se errar nesses aspectos, cada bobina se torna uma aposta.
Se você estiver avaliando uma máquina de corte longitudinal para sua linha de fitas de código de barras, compare primeiro todo o seu catálogo de produtos com esta lista de verificação — em seguida, compare as máquinas com base nos parâmetros que realmente determinam a qualidade e o custo.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Máquina de corte de fita de código de barras
 Cortador de fita de transferência térmica semiautomático RSDS5 PLUS
 Cortador automático de fita de transferência térmica RSDS8 H PLUS
 Cortador automático de fita de transferência térmica RSDS6 PLUS
 Cortador de fita de transferência térmica semiautomático RSDS1 PLUS
 Cortador de película solar
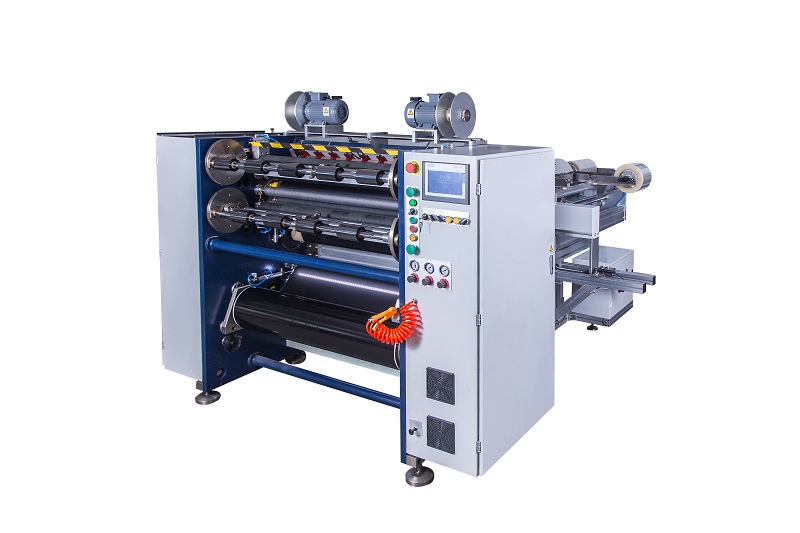 Cortador de fita de transferência térmica semiautomático RSDS2 PLUS
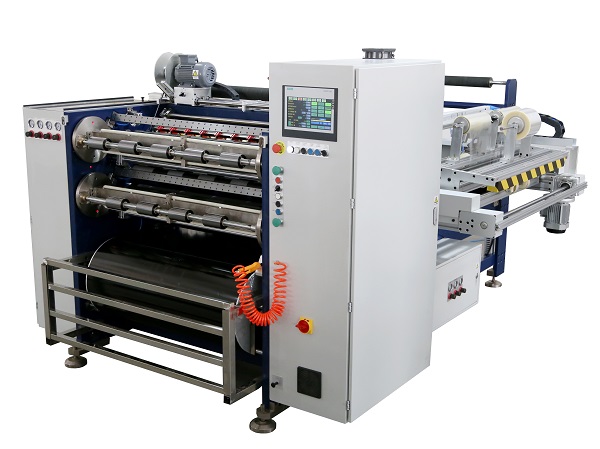 Cortador automático de fita de transferência térmica RSDS8 PLUS






