Selecionar a máquina de corte de folhas de estampagem a quente adequada é uma decisão crucial que impacta diretamente o rendimento da produção, a utilização do material e a qualidade da estampagem subsequente. Com substratos de folhas de estampagem a quente que normalmente variam de 12 μm a 25 μm de espessura, o processo de corte exige precisão excepcional. Entre as muitas especificações a serem avaliadas, três parâmetros merecem atenção especial: capacidade de largura de corte, velocidade de operação e controle de tensão. Este guia explica cada parâmetro e como eles interagem para determinar a qualidade do seu corte.
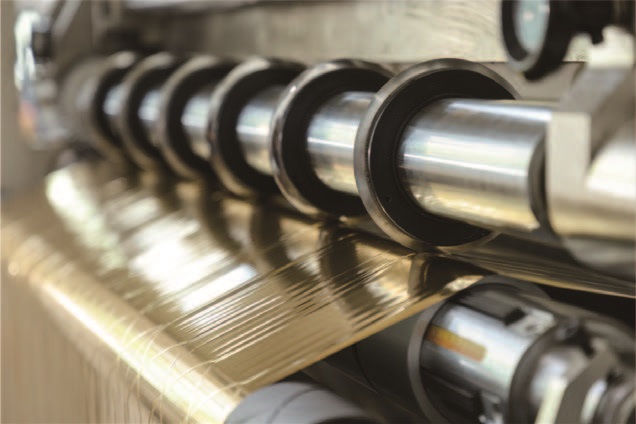
Largura de corte: adequando a capacidade da máquina à sua gama de produtos.
A especificação de largura de corte engloba tanto a largura máxima da bobina que a máquina pode processar quanto a largura mínima de corte que ela pode produzir de forma confiável. Para convertedores de folhas de estampagem a quente, a largura máxima determina quais bobinas de entrada podem ser processadas, enquanto a largura mínima define a capacidade de processamento de produtos com filamentos estreitos.
Uma máquina típica de corte de folhas para estampagem a quente pode acomodar uma largura máxima de corte de 300 mm a 800 mm, com uma largura mínima de rebobinamento de 30 mm ou até menos para aplicações estreitas especializadas. Se o seu portfólio de produtos inclui tiras de folha muito estreitas — como fios de segurança de 5 mm ou faixas decorativas — você deve verificar se a máquina consegue manter a qualidade das bordas nessas dimensões. O corte de teste com o seu material mais fino e estreito é a única maneira confiável de confirmar essa capacidade.
Além das medidas de largura bruta, considere a rigidez do eixo de corte. Larguras de corte maiores exigem eixos proporcionalmente mais rígidos para evitar deflexão sob a pressão de corte. Se o eixo flexionar, as posições centrais podem não ser cortadas com precisão, enquanto as posições das extremidades sofrerão força excessiva, produzindo resultados inconsistentes ao longo da bobina.
Velocidade: Equilibrando a produtividade com a qualidade do corte.
As máquinas de corte de folhas para estampagem a quente normalmente oferecem velocidades mecânicas na faixa de 200 a 500 metros por minuto, com velocidades de trabalho frequentemente um pouco menores. Embora uma velocidade maior sugira maior produtividade, a relação entre velocidade e qualidade não é linear.
À medida que a velocidade de corte aumenta, os erros dinâmicos se amplificam. O desvio lateral pode diminuir de aproximadamente ±0,10 mm em velocidades abaixo de 100 m/min para ±0,35 mm em velocidades acima de 300 m/min. A flutuação da tensão também aumenta, podendo causar deformação nas bordas ou defeitos de enrolamento. Para lâminas ultrafinas com espessura inferior a 12 μm, velocidades conservadoras podem ser necessárias para manter a estabilidade dimensional.
Ao avaliar as especificações de velocidade, concentre-se na produção efetiva em vez de apenas na velocidade máxima. Considere o tempo necessário para trocas de pedidos, passagem da bobina de material e remoção de resíduos. Uma máquina com posicionamento automático de ferramentas e sistemas de fixação rápida pode reduzir os tempos de troca de 15 minutos para apenas 3 minutos, melhorando significativamente a produtividade real, mesmo que a velocidade máxima seja moderada.

Controle de tensão: a força invisível por trás da qualidade.
O controle da tensão é indiscutivelmente o parâmetro mais crítico para o sucesso do corte de folhas de estampagem a quente. Os substratos de folhas de estampagem a quente, tipicamente PET, são altamente sensíveis a variações de tensão. A tensão instável causa estiramento, enrugamento e movimento lateral que resultam em rebarbas, bordas irregulares ou rolos telescópicos.
Por que a tensão é mais importante para a folha de estampagem a quente do que para filmes mais espessos: À medida que uma bobina larga é dividida em várias tiras estreitas, cada tira deixa de se comportar como parte de uma bobina contínua. Diferenças na largura da tira, na penetração da lâmina e no diâmetro de enrolamento podem criar tensão desigual entre os filamentos individuais. Sem a compensação adequada, algumas tiras ficam tensionadas enquanto outras permanecem frouxas.
Uma máquina de corte longitudinal de alta qualidade deve fornecer controle de tensão em circuito fechado com feedback em tempo real. Este sistema ajusta continuamente o torque conforme o diâmetro da bobina muda durante o desenrolamento e o enrolamento, mantendo uma tensão consistente desde o rolo completo até o núcleo. Para grandes diâmetros de enrolamento (400 mm ou mais), a tensão cônica — onde a tensão diminui gradualmente à medida que o rolo se forma — é essencial para evitar danos por compressão na camada interna em folhas finas.
O sistema de tensão deve ser avaliado em conjunto com o sistema de controle de posição da borda (EPC) ou o sistema de controle de posição da linha (LPC). Uma precisão de correção de ±0,5 mm impede que a folha se desloque, o que, de outra forma, causaria o desenvolvimento de rebarbas em uma borda enquanto a borda oposta permaneceria com corte inferior.
Como os três parâmetros interagem
Largura, velocidade e tensão não são especificações independentes. Uma máquina projetada para alta velocidade pode não atingir essa velocidade mantendo a precisão em larguras estreitas sem um controle de tensão excepcional. Por outro lado, uma máquina com estabilidade de tensão superior pode proporcionar excelente qualidade de borda mesmo em velocidades moderadas em materiais ultrafinos.
Ao especificar uma máquina, forneça ao seu fornecedor suas reais necessidades de produção: as larguras e larguras máximas das folhas que você precisa cortar, a faixa de espessura e sua meta de produção por turno. Solicite um teste utilizando seus materiais específicos. Durante o teste, inspecione as bordas de corte com uma lupa — o resultado ideal é uma seção transversal lisa, sem fiapos brancos ou serrilhas finas. Verifique se os rolos de bobina estão alinhados nas bordas, firmes e sem deformação.

Recomendações práticas de seleção
Para convertedores que priorizam a precisão em detrimento da produtividade máxima, invista em sistemas superiores de controle e correção de tensão, em vez de classificações de velocidade mais altas. O controle de tensão em malha fechada servoacionado com sensores de correção ultrassônicos ou CCD proporcionará resultados mais consistentes em diversas condições de produção.
Para operações com especificações de produto diversas e mudanças frequentes de pedidos, priorize o posicionamento automatizado de ferramentas e o gerenciamento de receitas. Esses recursos reduzem erros humanos e o tempo de preparação, aumentando efetivamente a capacidade sem exigir velocidades de linha mais altas.
Para compradores com orçamento limitado, é importante saber que a máquina mais barata pode acabar saindo cara a longo prazo. Defeitos relacionados a rebarbas, como quebra da folha, transferência incompleta ou falhas na estampagem, podem gerar um desperdício de material e retrabalho muito maior do que a diferença inicial de preço entre uma máquina de entrada e uma de gama média.
Pronto para avaliar uma máquina de corte de folhas de estampagem a quente para atender às suas necessidades específicas de produção? Entre em contato com nossa equipe técnica, informando as especificações do seu material e a produção desejada. Podemos agendar um teste de corte utilizando suas amostras de folhas para demonstrar a precisão da largura, a estabilidade da velocidade e o desempenho da tensão.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Cortador de Folha Holográfica
 Máquina de corte e estampagem a quente
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS






