Nas indústrias de embalagens, impressão e decoração, a estampagem a quente continua sendo uma das maneiras mais eficazes de agregar valor ao produto por meio de seu brilho metálico característico e qualidade tátil superior. Como etapa inicial na produção de estampagem a quente, a máquina de corte influencia diretamente a eficiência das etapas subsequentes, o rendimento do produto final e os custos gerais de produção. Com preços de equipamentos que variam de dezenas de milhares a mais de um milhão de dólares, a escolha correta exige uma avaliação sistemática, e não apenas palpites.
A folha para estampagem a quente geralmente consiste em um filme base de PET de 12 μm a 25 μm, uma camada de liberação, uma camada de tingimento e uma camada adesiva. Este material é extremamente fino, altamente sensível à tensão e vulnerável a deformações durante o manuseio. Rebarbas, flanges ou microfissuras nas bordas de corte podem levar à quebra da folha, estampagem incompleta ou "pontos dourados" durante o processo de estampagem. Os sete fatores abaixo fornecem uma estrutura organizada para avaliar máquinas de corte longitudinal com base nos requisitos reais de produção.
1. Precisão no corte longitudinal: a base para um resultado de qualidade.
A precisão do corte determina diretamente se as operações de estampagem subsequentes podem ser executadas sem problemas. Aplicações gerais de estampagem a quente normalmente permitem uma tolerância de ±0,3 mm, enquanto os setores de embalagens de alta qualidade, tabaco e rótulos de luxo exigem ±0,1 mm ou até menos. Até 2026, os padrões principais avançaram para ±0,03 mm, com modelos premium atingindo ±0,01 mm.
Ao avaliar a precisão, os compradores devem olhar além das especificações estáticas. O verdadeiro teste reside na precisão dinâmica — a consistência da largura de corte durante a operação contínua em alta velocidade. Sistemas de acionamento por servomotor, combinados com corpos de ferro fundido ou aço-liga de alta rigidez, fornecem a base para manter a precisão em condições de produção. Durante os testes, solicite dados de medição de largura em pelo menos 500 metros de corte contínuo, com atenção especial à estabilidade durante as fases de aceleração e desaceleração.

2. Sistema de Controle de Tensão: A Essência para Materiais Finos
A película base de PET para estampagem a quente é extremamente sensível a variações de tensão. Tensão excessiva causa estiramento, deformação e erros de registro; tensão insuficiente leva a rolos frouxos e desvios nas bordas. Para películas ultrafinas com menos de 12 μm de espessura, mesmo pequenas flutuações de tensão podem comprometer a microestrutura holográfica ou a laser do material.
Um sistema de controle de tensão servo de circuito fechado completo é essencial para a produção com foco na qualidade. Este sistema utiliza sensores de alta precisão para fornecer feedback em tempo real e ajustar dinamicamente a tensão durante as etapas de desenrolamento, tração e enrolamento. A precisão do controle de tensão deve atingir ±0,5 N ou ±5% do valor definido, com sistemas de ponta alcançando ±0,3%.
A tecnologia de tensão cônica é igualmente crucial. À medida que o diâmetro do enrolamento aumenta durante a produção, a tensão constante comprimiria progressivamente as camadas internas, causando deformação do "núcleo da flor" ou esmagamento das estruturas holográficas. A tensão cônica reduz automaticamente a tensão de enrolamento de acordo com uma curva predefinida, protegendo as camadas internas e mantendo um rolo externo firme.
3. Método de corte longitudinal e sistema de corte: Determinação da qualidade da borda
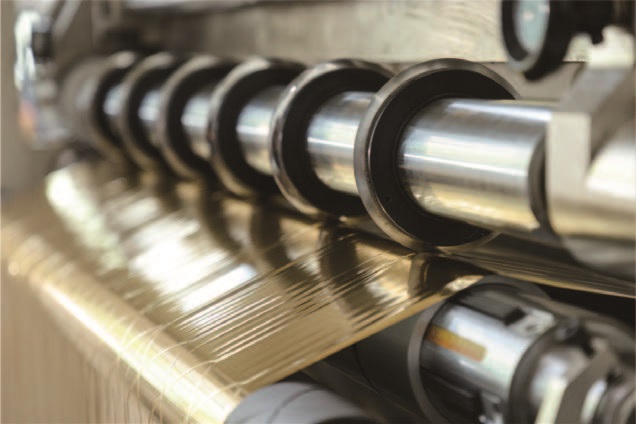
O sistema de corte é onde a qualidade é, em última análise, alcançada. A folha de estampagem a quente com camadas adesivas tende a aderir às lâminas comuns, causando rebarbas e filamentos. Os sistemas de lâminas circulares tipo tesoura tornaram-se o padrão da indústria para folhas de estampagem a quente, oferecendo superfícies de corte lisas, maior vida útil da lâmina e adequação a mudanças frequentes de especificações.
O material da lâmina deve ser revestido com carboneto ou diamante para resistir ao acúmulo de adesivo e manter o fio de corte por longos períodos. A rigidez do eixo de corte é igualmente importante — para larguras de corte superiores a 1,6 metros, a rigidez insuficiente do eixo pode causar cortes incompletos no centro e cortes excessivos nas bordas.
A geometria de corte também é importante. Para lâminas finas, lâminas superiores com ângulos de 15° a 20° combinadas com lâminas inferiores planas ou ligeiramente curvas criam uma ação de cisalhamento adequada, em vez de um efeito de esmagamento. Consulte os fornecedores sobre as certificações do material das lâminas e se o equipamento suporta ajuste automático ou microajuste do engate das lâminas.
4. Sistema de Correção e Guiamento da Banda: Garantindo Bordas Retas
Durante a operação em alta velocidade, os rolos de folha tendem a se deslocar, causando bordas irregulares que levam a frequentes desalinhamentos nas máquinas de estampagem subsequentes. Um sistema de correção confiável mantém a folha posicionada corretamente antes de entrar na zona de corte.
A seleção do sensor é um ponto de decisão crítico. Sensores fotoelétricos apresentam dificuldades com materiais reflexivos ou metálicos, tornando os sensores ultrassônicos a escolha preferencial para aplicações de estampagem a quente. A detecção ultrassônica não é afetada pela cor da folha, reflexo metálico ou padrões holográficos, proporcionando desempenho consistente em diversos tipos de materiais. A precisão da correção deve ser de ±0,5 mm ou menor.
As configurações de ponta integram sistemas de visão CCD que reconhecem marcadores de borda impressos ou posições de padrões, garantindo que o posicionamento da fenda esteja alinhado precisamente com o projeto pretendido. Para operações que envolvem lâminas holográficas ou a laser com microestruturas finas, esse nível de precisão não é opcional — é um requisito para manter os efeitos visuais do material.
5. Remoção de poeira e eliminação de estática: prevenção de defeitos ocultos
Durante o corte longitudinal, o atrito da lâmina gera partículas microscópicas de alumínio e pó plástico. Esses contaminantes aderem à superfície da folha e criam "furos" ou "pontos" durante a estampagem a quente, resultando em produtos rejeitados. A eletricidade estática agrava o problema, atraindo ainda mais pó e causando deslizamento do material durante o enrolamento.
Um sistema eficaz de controle de poeira combina rolos adesivos de contato com lâminas de ar iônico sem contato ou portas de sucção a vácuo posicionadas na zona de corte. Barras de eliminação de estática devem ser instaladas nas estações de enrolamento e desenrolamento para neutralizar as cargas antes que atraiam contaminantes.
Para folhas metálicas ou de grão grosso que geram uma quantidade significativa de poeira durante o processamento, um sistema de extração a vácuo dedicado com capacidade adequada é essencial. Em instalações que processam folhas holográficas ou transparentes, onde a perfeição da superfície é fundamental, toda a área de corte pode exigir um ambiente de sala limpa ou contenção localizada de poeira.
6. Automação e posicionamento de ferramentas: reduzindo o tempo de troca de ferramentas
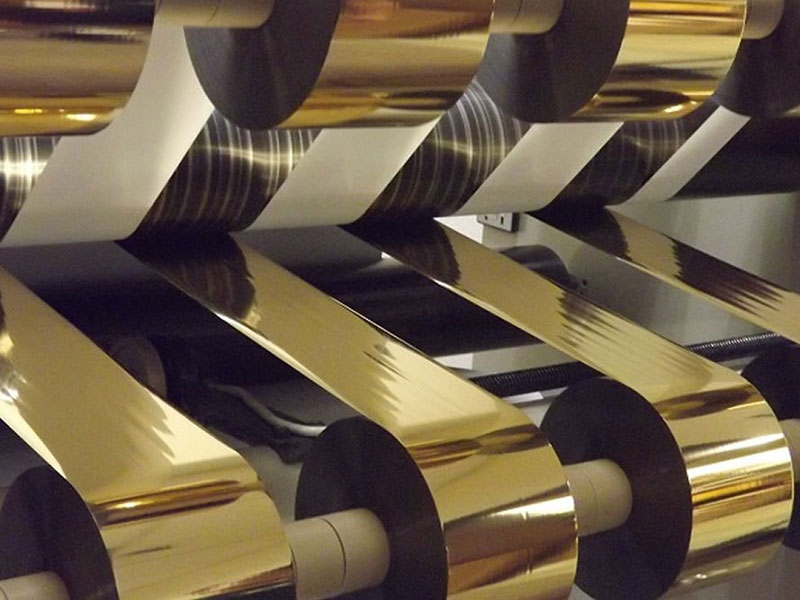
As especificações da folha de estampagem a quente variam de filamentos estreitos de 2 mm a blocos de cores padrão de 120 mm, tornando as frequentes alterações de pedidos uma realidade na produção. A eficiência dessas transições impacta diretamente a eficácia geral do equipamento.
O ajuste manual de ferramentas exige que os operadores reposicionem cada suporte de lâmina individualmente — um processo que pode levar de 15 a 30 minutos por troca de pedido. Os sistemas automáticos de posicionamento de ferramentas, acionados por servomotores, reduzem esse tempo para 1 a 5 minutos, permitindo que os operadores insiram a largura de corte desejada e que a máquina posicione as ferramentas automaticamente. Para operações que processam vários pedidos de pequenos lotes diariamente, essa capacidade se paga rapidamente por meio do aumento da utilização da máquina.
Os sistemas de travamento hidráulico ou pneumático das ferramentas garantem pressão uniforme em todos os grupos de ferramentas e impedem o movimento axial durante a operação. Dispositivos de descarregamento automático e fixação rápida otimizam ainda mais o fluxo de trabalho, permitindo que um único operador gerencie várias máquinas.
7. Custo Total de Propriedade: Além do Preço de Compra
O preço de compra representa apenas uma parte do custo real de uma máquina de corte longitudinal. Uma unidade mais barata que apresenta frequentes paradas, gera desperdício excessivo e requer ajustes constantes pode ultrapassar o custo de equipamentos de alta qualidade em seis meses de operação.
O rendimento do material é um fator de custo importante. O corte de precisão pode reduzir as taxas de perda de material de mais de 5% para menos de 1,5%, com modelos de ponta atingindo uma utilização de material superior a 98%. Para folhas holográficas ou especiais de alto custo, essa diferença por si só pode justificar o investimento em equipamentos de maior precisão.
Os custos com tempo de inatividade acumulam-se rapidamente. Uma máquina que requer 30 minutos para alterações de pedidos, em comparação com uma que leva 5 minutos, representa uma perda significativa de tempo de produção ao longo de um ano. A confiabilidade do equipamento, a disponibilidade de peças de reposição e a reputação da marca de componentes essenciais, como PLCs, servomotores e sensores, contribuem para a estabilidade operacional a longo prazo.
Os requisitos de manutenção também afetam o custo total. Lâminas que exigem afiação ou substituição frequentes aumentam os custos diretos e o tempo de mão de obra. Lâminas revestidas com carboneto ou diamante podem ter um preço inicial mais alto, mas oferecem maior vida útil e qualidade de corte mais consistente.
Tomando a decisão final
Antes de efetuar a compra, realize um teste utilizando seus próprios materiais de produção. Avalie a qualidade do corte com ampliação, verifique o alinhamento das extremidades dos rolos após o corte longitudinal e observe a estabilidade da máquina durante a aceleração e desaceleração. Solicite ao fornecedor os dados da curva de tensão para avaliar o comportamento do sistema durante as transições de velocidade.
O equipamento mais valioso não é necessariamente o mais rápido ou o que possui mais recursos — é aquele que proporciona cortes precisos, mínimo desperdício e operação confiável para sua gama específica de materiais e volumes de produção. Uma avaliação sistemática considerando esses sete fatores posicionará seu investimento para retornos de longo prazo em qualidade e eficiência.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Cortador de Folha Holográfica
 Máquina de corte e estampagem a quente
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS






