Em embalagens de alta qualidade, rótulos de tabaco e bebidas alcoólicas e impressão de detalhes, as técnicas de estampagem a quente conferem aos produtos uma textura luxuosa insubstituível. No entanto, o problema mais frequente na produção de estampagem a quente — a "baixa qualidade de estampagem" — com escovas quebradas e falhas na aplicação, má adesão e rebarbas nas bordas — tem como causa, em mais de 60% dos casos, o processo de corte da folha metálica. Como um dispositivo de pré-tratamento que divide com precisão a folha de alumínio eletroquímica de grande largura em rolos estreitos, a estabilidade do controle de tensão determina diretamente a planicidade, a firmeza e a integridade do revestimento da folha de estampagem a quente, tornando-se a "alma" da máquina de corte.
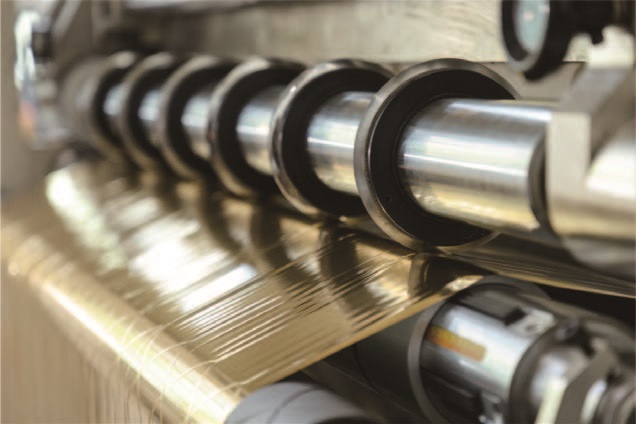
1. Controle de tensão: a "linha de vida" do corte a quente
A folha termocolante é um filme ultrafino com uma estrutura composta multicamadas, tipicamente constituída por um filme base de PET, camada de desmoldagem, camada de cor, revestimento de alumínio e camada adesiva, com uma espessura total de apenas 0,8 a 12 μm. Essa estrutura precisa a torna excepcionalmente sensível à tensão.
• Tensão excessivaIsso pode fazer com que a folha se estique e deforme, causando o deslocamento dos padrões de estampagem subsequentes durante o processo; em casos graves, pode até rasgar a folha ou fazer com que a camada de revestimento de alumínio rache e escureça, afetando diretamente a aparência e os resultados da transferência.
• Tensão muito baixaEnrolamento frouxo, rugas no padrão de crisântemo, bordas colapsadas, faces finais irregulares e, consequentemente, máquinas de estampagem a quente não conseguem alimentar a folha normalmente.
• Flutuações de tensãoDurante o corte longitudinal, o diâmetro do rolo muda continuamente do desenrolamento para o enrolamento. Se a tensão não for constante, formarão-se anéis de tensão excessiva e anéis de tensão insuficiente na bobina, o que pode representar um risco para a qualidade.
Portanto, o controle de tensão na máquina de corte longitudinal está longe de ser simplesmente "apertar" o material; requer o estabelecimento de um sistema de microtensão dinamicamente equilibrado para garantir que cada centímetro da folha seja tensionado de forma ideal durante todo o processo de corte.

2. Os fundamentos técnicos para uma tensão estável: controle em malha fechada e execução coordenada
As modernas máquinas de corte e vinco de folhas para estampagem a quente de alto desempenho geralmente adotam o controle vetorial de circuito fechado como arquitetura principal para o controle de tensão, utilizando um circuito de feedback em tempo real de "sensor-controlador-atuador" para manter as flutuações de tensão dentro de uma faixa extremamente pequena.
1. Sensores e controladores de precisão: percepção e tomada de decisão
O sistema utiliza sensores de tensão de alta precisão instalados em ambos os lados do rolo guia (com precisão de até ± 0,1 N) para converter a tensão física em sinais elétricos em tempo real. Após receber o sinal, o CLP ou controlador de tensão dedicado utiliza o algoritmo PID (Proporcional-Integral-Derivativo) para realizar cálculos comparativos com a tensão alvo predefinida e emitir rapidamente instruções precisas, com um tempo de resposta inferior a 50 ms, atendendo às necessidades de corte longitudinal em alta velocidade.
2. Atuador eficiente: Fonte de alimentação precisamente regulada
• Extremidade de desenrolamentoGeralmente utiliza freios de pó magnético ou servomotores para fornecer resistência ao torque reverso. O sistema ajusta automaticamente a corrente de frenagem ou o torque do servomotor de acordo com as mudanças em tempo real no diâmetro da bobina para garantir uma tensão de desenrolamento constante. Na prática, a correspondência entre a pressão do eixo de expansão (geralmente ajustada entre 0,4 e 0,6 MPa) e a corrente do freio de pó magnético é fundamental para estabilizar a tensão de desenrolamento.
• Extremidade de enrolamento:Utiliza um servomotor para fornecer torque de avanço. A chave está no controle da tensão cônica — à medida que o diâmetro do enrolamento aumenta, o sistema reduz automaticamente a tensão superficial (o coeficiente de conicidade geralmente varia de 15% a 30%) para evitar que o núcleo seja esmagado ou que o material da folha externa se incruste na camada interna.
• Mecanismo de rolete flutuanteServe como um dispositivo de amortecimento mecânico, utilizando cilindros ou molas em conjunto com o braço oscilante para absorver flutuações instantâneas de tensão e proporcionar estabilização física da pressão.
3. Isolamento da Zona de Tensão: Requisito de "Flutuação Zero" na área de corte longitudinal.
Para garantir a qualidade do corte longitudinal, os equipamentos de ponta designam o desenrolamento, a tração (corte longitudinal) e o enrolamento como zonas independentes de controle de tensão para evitar interferências mútuas. É essencial garantir que o material na lâmina de corte longitudinal esteja em um estado de "flutuação de tensão zero", o que significa que as flutuações de tensão são isoladas fora da área de corte por rolos flutuantes ou sensores para evitar a vibração da lâmina que poderia causar serrilhas microscópicas nas bordas da tira de folha.

3. Da Corte à Estampagem a Quente: Como a Tensão Estável Garante a Taxa de Rendimento
Quando o controle da tensão é instável, vários defeitos de estampagem a quente surgem em sequência. Por outro lado, uma tensão de corte estável pode estabelecer uma base sólida para os processos subsequentes de estampagem a quente.
| Defeitos de estampagem a quente | A causa principal do processo de corte longitudinal | Soluções para tensão estável |
| Padrões de folha de ouro "bolhas" e "ouro voador" | O corte e o enrolamento estão muito apertados, causando pressão excessiva entre os revestimentos e provocando adesão (adesão reversa). | É implementado um controle preciso da tensão do cone de enrolamento, com a tensão diminuindo à medida que o diâmetro aumenta, evitando pressão excessiva na camada interna. |
| Bordas da folha de alumínio com "rebarbas" e "serrilhas" | A fita de alumínio vibra na área da lâmina de corte; a tensão de enrolamento irregular leva ao estiramento e deformação das bordas. | O isolamento da tensão na zona de corte garante que não haja flutuações no ponto de corte; ao mesmo tempo, mantém uma tensão de enrolamento constante para proteger as bordas cortadas. |
| Impressão incorreta na área da folha de ouro | A tensão excessiva durante o corte causa o estiramento irreversível do substrato de PET. | Utiliza controle de tensão em circuito fechado para o desenrolamento, ajustando com precisão a força de frenagem de acordo com as mudanças no diâmetro da bobina para evitar sobretensão. |
| Fita adesiva de alumínio "rompe" durante a estampagem a quente em alta velocidade. | O enrolamento na lâmina fica apertado por dentro e frouxo por fora, causando deslizamento entre as camadas e mudanças repentinas na alimentação da folha. | Através do controle de conicidade, garante-se que todo o rolo tenha dureza consistente de dentro para fora, resultando em uma liberação suave. |

4. Evolução rumo à inteligência: adaptabilidade e rastreabilidade
Com o desenvolvimento da Indústria 4.0, os sistemas de controle de tensão estão evoluindo rumo à inteligência:
• Algoritmo adaptativoO sistema consegue encontrar automaticamente a curva de tensão ideal com base nas propriedades do material, reduzindo o tempo de ajuste manual. Por exemplo, ele identifica automaticamente os parâmetros ideais para diferentes materiais (à base de PET, à base de papel, película de transferência).
• Monitoramento e diagnóstico remotosUtilizando a tecnologia IoT, o monitoramento em tempo real do estado de funcionamento dos equipamentos fornece alertas precoces de possíveis falhas, como o envelhecimento do pó magnético e a pressão de ar insuficiente.
• Rastreabilidade de dadosRegistrar os parâmetros de tensão para cada lote de produtos, permitindo rastreabilidade completa ao longo do processo de produção e fornecendo dados de suporte para a otimização do processo.
Conclusão
A máquina de corte de folhas de estampagem a quente com controle de tensão estável tem um valor que vai muito além de uma simples "ferramenta de corte". Trata-se de um sistema preciso de gerenciamento de micro-tensão e a primeira linha de defesa para garantir a qualidade da estampagem a quente. Através do controle em circuito fechado, isolamento por partição e sinergia de algoritmos inteligentes, o equipamento assegura que cada rolo de folha de estampagem a quente cortado apresente uma face plana, dureza consistente e bordas sem danos. Na competição cada vez mais acirrada por qualidade dos dias de hoje, quem controla a tensão no corte detém a chave para a qualidade da estampagem a quente.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Máquina de corte e estampagem a quente
 Cortador de Folha de Aprimoramento Digital
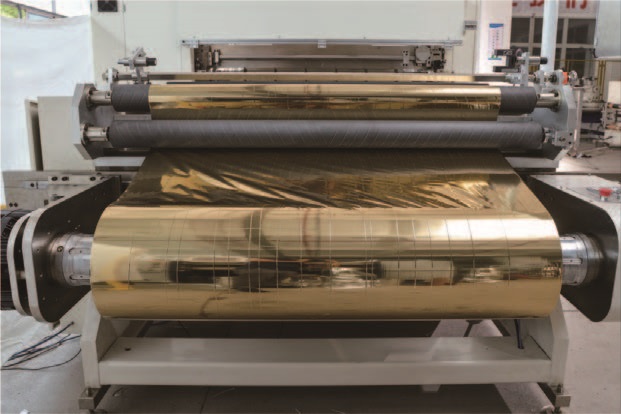
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350
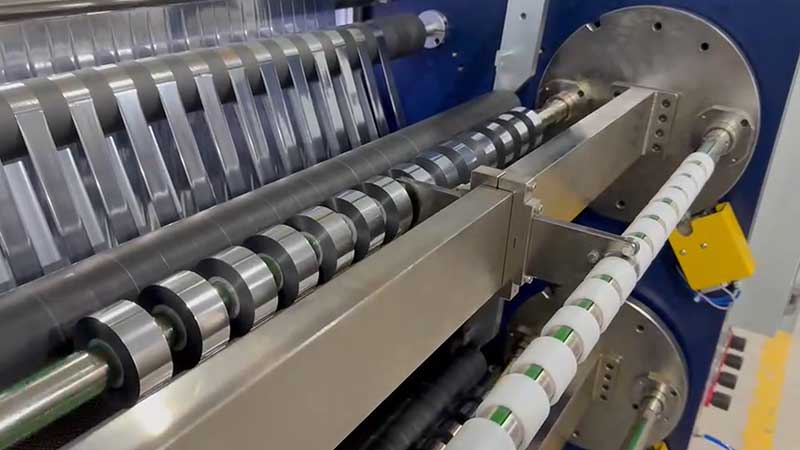
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS






