Resumo
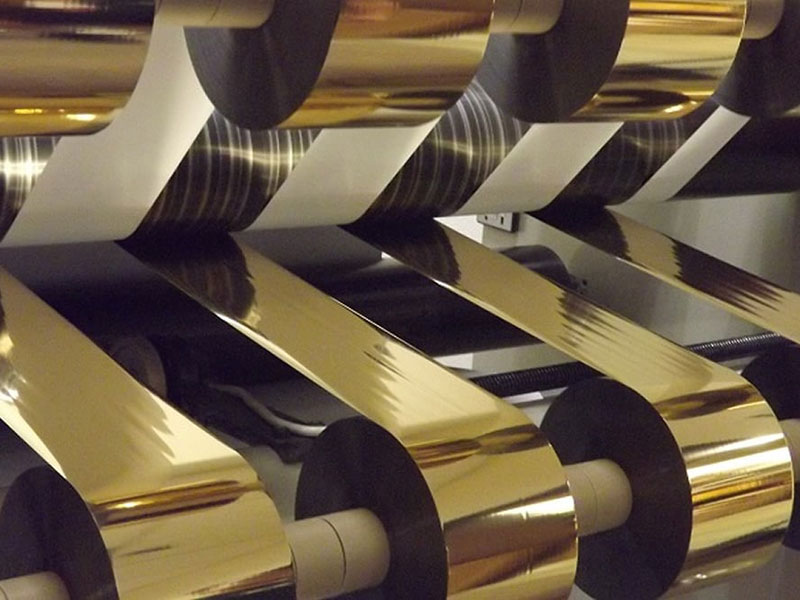
Como um material de embalagem de alto valor agregado, a qualidade da folha de estampagem a quente está diretamente relacionada à suavidade e ao rendimento do processo subsequente de estampagem a quente. No processo de corte longitudinal, a uniformidade do enrolamento é um dos principais indicadores para avaliar a qualidade do produto. Uma uniformidade inadequada não só leva a faces finais irregulares e aparência ruim, como também pode facilmente causar problemas graves, como "enrolamento", desvios e até mesmo rupturas da fita durante o processo de desenrolamento. Este artigo analisa sistematicamente os principais fatores que afetam a uniformidade do enrolamento em máquinas de corte longitudinal de folhas de estampagem a quente, considerando quatro dimensões: precisão do equipamento, parâmetros do processo, características do material e ambiente operacional, com o objetivo de fornecer uma base teórica e diretrizes de otimização para a prática de produção.
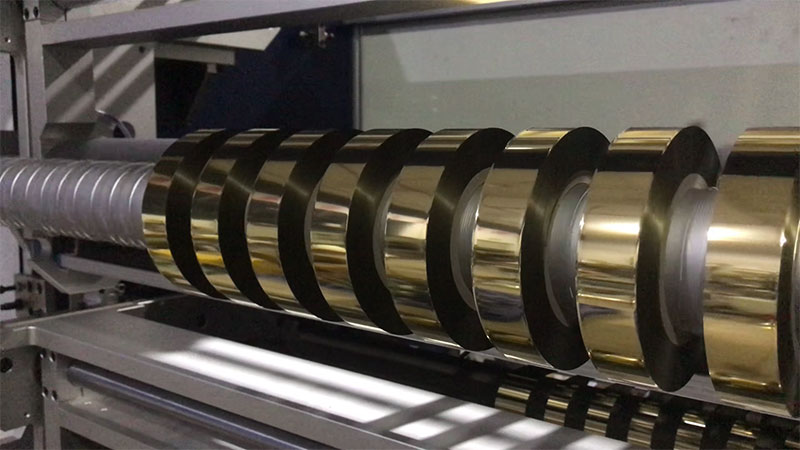
1. Precisão e estado mecânico do equipamento
A precisão mecânica do equipamento é fundamental para garantir a uniformidade do enrolamento. Qualquer pequena variação mecânica pode ser amplificada durante a operação em alta velocidade, resultando em faces de enrolamento irregulares.
1. O equilíbrio dinâmico e a retilineidade do eixo de enrolamento (eixo inflável).
O eixo de enrolamento é o componente principal que suporta a bobina finalizada. Se o próprio eixo inflável apresentar deformação por flexão ou desequilíbrio dinâmico, ocorrerá excentricidade radial durante a rotação em altas velocidades. Essa excentricidade fará com que a bobina de filme seja submetida a forças desiguais durante o processo de enrolamento, resultando em alterações na distribuição do atrito entre as camadas do filme, causando acúmulo local ou colapso.
2. Paralelismo e horizontalidade dos roletes guia
As máquinas de corte longitudinal geralmente consistem em múltiplos rolos guia, rolos de aplainamento e rolos de prensagem. Se o erro de paralelismo entre os rolos exceder a faixa permitida (geralmente dentro de 0,05 mm/m), a folha sofrerá um desvio lateral durante o processo de deslocamento. Especialmente para folhas de estampagem extremamente finas (geralmente de apenas alguns mícrons a mais de dez mícrons), esse desvio será refletido diretamente na face final do enrolamento, formando um padrão em espiral ou um desvio em forma de telescópio.
3. A sensibilidade do sistema de correção
As máquinas de corte longitudinal geralmente são equipadas com sistemas de correção fotoelétricos ou ultrassônicos. Se a velocidade de resposta do sensor de correção for lenta, ou se houver folgas e travamentos no atuador de correção (como na haste roscada e no trilho guia), não será possível corrigir o desalinhamento gerado durante o desenrolamento ou o processo intermediário a tempo. A precisão insuficiente da correção é uma das causas mais diretas de bordas de enrolamento irregulares.
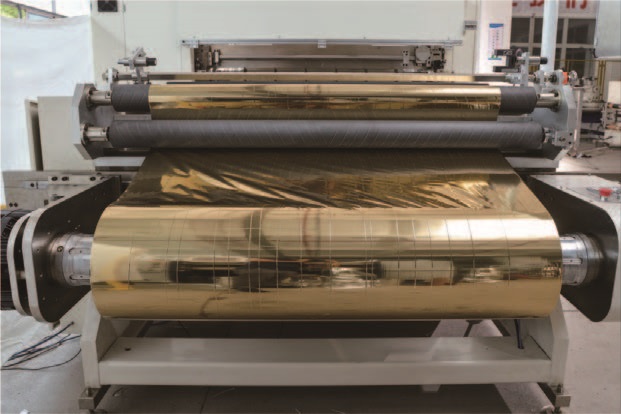
2. Configuração dos parâmetros do processo
A correspondência dos parâmetros do processo é o cerne do controle dinâmico, e configurações inadequadas de parâmetros podem perturbar o equilíbrio mecânico do enrolamento.
1. Controle de tensão de rebobinagem
A folha de estampagem a quente é extremamente sensível à tensão.
• Tensão excessiva:Isso fará com que a folha se estique e se deforme, podendo até mesmo produzir um rolo rígido em formato de "núcleo de crisântemo", e a diferença de tensão entre as camadas interna e externa será muito grande, o que a torna propensa a enrolar durante o armazenamento ou uso posterior.
• Tensão insuficienteIsso fará com que o núcleo se solte e deslize entre as camadas da folha, resultando em desalinhamento da face final.
• Ajuste da tensão cônica: As máquinas de corte modernas geralmente utilizam o controle de tensão cônica (ou seja, a tensão diminui gradualmente à medida que o diâmetro da bobina aumenta). Se a inclinação cônica não for ajustada adequadamente, a tensão da camada externa não conseguirá compensar a contração da camada interna, o que levará à extrusão da camada interna ou ao afrouxamento da camada externa, afetando diretamente o acabamento.
2. Velocidade de corte longitudinal
Alterações na velocidade de corte afetam a estabilidade dinâmica da tensão. Durante a aceleração e desaceleração, se a função de compensação automática de tensão do equipamento não for perfeita, a tensão poderá flutuar instantaneamente. Além disso, uma velocidade linear excessiva agrava a vibração da folha, especialmente ao cortar tiras estreitas, o que pode facilmente levar a um desvio em ziguezague.
3. A pressão e a posição do rolo de pressão (rolo de contato).
A função do rolo de pressão é pressionar uniformemente a folha sobre o núcleo de enrolamento e expelir o ar entre as camadas.
• Pressão irregular do roloSe a pressão nas duas extremidades do rolo for inconsistente, uma extremidade do enrolamento ficará apertada e a outra frouxa, formando um "rolo cônico".
• Ângulo do rolo:O ângulo de contato entre o rolo e o eixo de rebobinagem (ângulo de enrolamento) afeta o efeito da exaustão e a direção da força lateral, e um ângulo inadequado introduzirá força lateral adicional e empurrará a face final da bobina de folha de forma irregular.
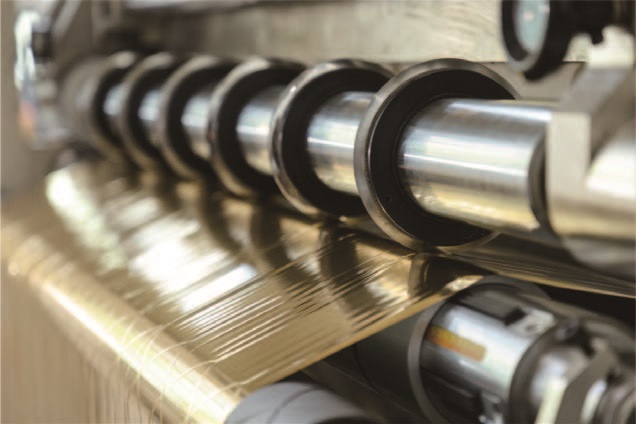
3. Características do material
As propriedades físicas da própria folha de estampagem a quente são os fatores internos que determinam se ela pode formar um núcleo uniforme.
1. Uniformidade da espessura do substrato
A folha de estampagem a quente é composta por uma película base (como PET), uma camada de liberação, uma camada de coloração e uma camada adesiva. Se a tolerância de espessura do próprio substrato (TD e MD) for muito grande, mais material se acumulará nas áreas mais espessas sob a mesma tensão, resultando em concentração de tensão local e "rupturas" durante o enrolamento, o que, por sua vez, afeta a planicidade geral da face final.
2. Coeficiente de atrito
O coeficiente de atrito estático e o coeficiente de atrito dinâmico da superfície da folha afetam diretamente a capacidade de deslizamento entre as camadas.
O coeficiente de atrito é muito alto, dificultando o deslizamento entre as camadas da folha e facilitando a formação de rugas durante o enrolamento.
Se o coeficiente de atrito for muito pequeno, a parte interna da bobina de folha fica propensa ao deslizamento entre as camadas quando a tensão flutua, resultando no desprendimento da face final (comumente conhecido como "borda frita").
3. Diâmetro e largura de rebobinagem
• Diâmetro da bobina grandeÀ medida que o diâmetro da bobina aumenta, o comprimento da bobina também aumenta e o erro cumulativo também aumenta. Bobinas de grande diâmetro exigem níveis extremamente altos de rigidez e controle preciso da tensão do equipamento.
• Corte estreitoQuando a largura de corte é estreita (como alguns milímetros a dezenas de milímetros em máquinas de estampagem a quente estreitas), a rigidez à flexão da folha é reduzida, tornando-a muito suscetível a perturbações do fluxo de ar e vibrações mecânicas, e a dificuldade de alinhamento é muito maior do que em cortes largos.
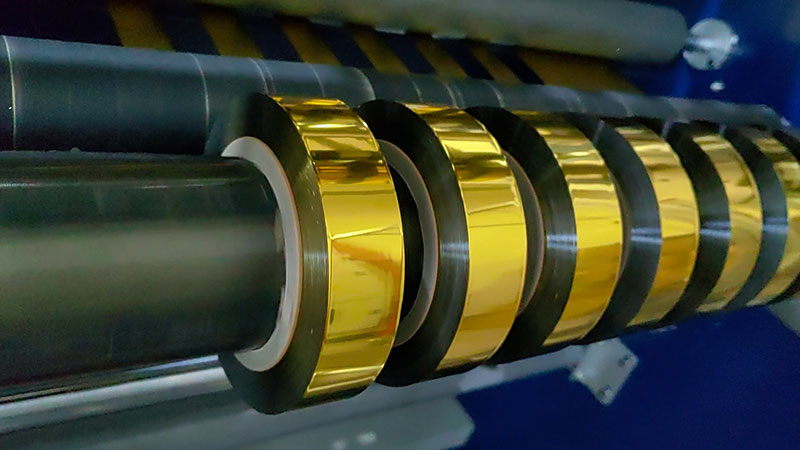
4. Especificações de operação e configuração da matriz de corte
A seleção de fatores humanos e ferramentas auxiliares também é um aspecto que não pode ser ignorado.
1. Matriz de corte e indentação
O corte longitudinal geralmente é feito com uma faca redonda ou plana. Se a ferramenta estiver muito desgastada ou instalada incorretamente, a borda de corte pode desenvolver rebarbas ou pequenas dobras. Esses defeitos na borda podem se tornar um "fusível" durante o rebobinamento, causando sobreposição de bordas irregulares. Além disso, se houver pequenas ondulações nas bordas após o corte longitudinal, será difícil alinhá-las durante o rebobinamento.
2. Qualidade essencial
A planicidade da face final, a uniformidade da espessura da parede e a folga de acoplamento entre o diâmetro interno e o eixo de expansão de ar do tubo de papel ou plástico usado para enrolamento são cruciais. Se a face final do núcleo da bobina for irregular, por mais preciso que seja o equipamento, a face final do produto enrolado ficará inevitavelmente desalinhada.
3. Eliminação estática
A folha de estampagem a quente é composta principalmente de material polimérico, que gera eletricidade estática com muita facilidade durante o atrito no corte em alta velocidade. O acúmulo de eletricidade estática faz com que as folhas se atraiam ou se repilam, causando flutuações irregulares antes de entrarem no rolo de enrolamento, o que afeta a uniformidade do corte. Um bom sistema de eliminação de estática é essencial para garantir a uniformidade do corte em larguras estreitas ou em alta velocidade.
5. Conclusão e sugestões de otimização
A precisão do corte e enrolamento da folha de estampagem a quente resulta da interação de múltiplos fatores. Para melhorar a qualidade do enrolamento, é necessário realizar um controle sistemático em quatro aspectos: "máquina, material, método e ambiente".
1. Melhorar as capacidades de suporte de equipamentos:Verifique regularmente o paralelismo e a horizontalidade de cada rolo para garantir que o eixo de expansão não se desgaste nem se deforme, e selecione um sistema de correção de alta resposta.
2. Otimizar estratégias de controle de tensão:Criar um banco de dados de acordo com diferentes especificações (largura, espessura, diâmetro do rolo) e usar o controle automático de tensão cônica para garantir uma tensão consistente dentro e fora do enrolamento.
3. Controlar rigorosamente os indicadores de matéria-prima.Detectar a tolerância de espessura e o coeficiente de atrito do substrato antes do corte longitudinal e pré-selecionar matérias-primas não qualificadas.
4. Padronizar o processo operacionalUnificar o padrão principal para garantir a nitidez da ferramenta e ajustar a potência do dispositivo de eliminação de estática em tempo hábil, de acordo com a mudança na umidade ambiental.
Por meio das medidas abrangentes acima, é possível resolver eficazmente problemas de qualidade como faces finais irregulares, bordas colapsadas e bobinas queimadas no processo de corte da folha de estampagem a quente, melhorando significativamente a taxa de qualificação do produto e a eficiência do processamento posterior.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Máquina de corte e estampagem a quente
 Cortador de Folha Holográfica
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






