A máquina de corte longitudinal de fitas coloridas é usada principalmente para o corte e rebobinamento de rolos largos de materiais como fitas coloridas para impressoras de cartões e fitas de transferência térmica. Esses materiais são extremamente finos (geralmente apenas 4,5 a 10 μm), altamente sensíveis a flutuações de tensão e exigem precisão de corte. Se você considerar apenas o preço ou a aparência ao selecionar um modelo, é fácil acabar com um equipamento que "gira, mas não corta bem". Combinando as práticas da indústria e os parâmetros do equipamento, com foco nos três parâmetros principais — precisão de corte, controle de tensão e acabamento do enrolamento — você pode basicamente avaliar se vale a pena comprar uma máquina.
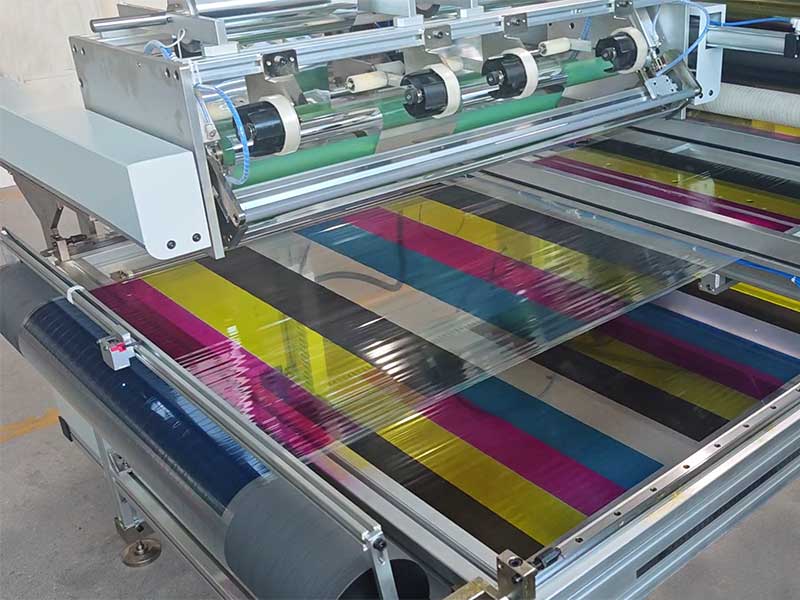
Parâmetro principal um: Precisão de corte, que determina se o produto acabado pode ser utilizado.
O primeiro fator a ser considerado no corte de fitas coloridas é a tolerância de largura. Impressoras de cartões e de código de barras possuem canais de fita muito estreitos. Se as bordas da fita forem ásperas ou apresentarem desvios excessivos de largura, podem ocorrer desalinhamento da fita e perda de conteúdo durante a impressão e, em casos graves, rebarbas podem desgastar a cabeça de impressão.
Ao selecionar modelos, você não deve se ater apenas à "precisão máxima" declarada pelo fabricante, mas também distinguir entre os níveis de precisão. Para uso geral em etiquetas logísticas, ± 0,3~0,5 mm geralmente é suficiente; no entanto, para cenários como fitas coloridas, etiquetas eletrônicas e códigos de rastreabilidade médica, recomenda-se exigir ± 0,1 mm; para especificações ultrafinas ou impressão de alta resolução, deve-se atingir o nível de ±0,05 mm. É importante observar que os números na tabela de parâmetros são frequentemente medidos em condições ideais. Uma abordagem mais segura é cortar seu próprio rolo de fita colorida no local e usar um paquímetro para medir a largura de vários produtos acabados para verificar se o desvio é estável e controlável, em vez de fazer um pedido baseado apenas no catálogo de amostras.
Por trás da precisão reside o suporte da ferramenta e o sistema de centragem. O corte de fitas coloridas geralmente utiliza lâminas circulares ou suspensas. Os materiais das ferramentas variam de ligas comuns a aço tungstênio e revestimentos cerâmicos. Revestimentos duros, como materiais à base de resina, exigem lâminas de maior dureza para garantir cortes suaves e reduzir a poeira. Ao mesmo tempo, o sistema de correção atua durante todo o processo de enrolamento, do desenrolamento ao enrolamento. A correção fotoelétrica por CCD responde bem a materiais como fitas coloridas, que podem ter propriedades reflexivas ou semitransparentes, e pode corrigir instantaneamente o desvio. Se o equipamento omitir a correção ativa e depender exclusivamente da limitação mecânica da borda, será difícil manter a estabilidade da retidão do corte a longo prazo.
O segundo parâmetro fundamental é o controle de tensão, que determina se o processo de corte longitudinal é estável.
A fita colorida é um filme PET ultrafino, extremamente sensível à tensão. Se a tensão for muito alta, o filme base estica e deforma, tornando a camada de tinta propensa a soltar pó; quando a tensão é baixa, a fita oscila na borda de corte, resultando em um corte serrilhado e em uma fita solta e enrugada ao ser enrolada. A indústria chama o controle de tensão de "alma" das máquinas de corte longitudinal, e isso não é exagero.
Para avaliar a qualidade do sistema de tensão, o ponto crucial é se o desenrolamento e o enrolamento são controlados independentemente em circuito fechado. Equipamentos de baixa qualidade geralmente utilizam apenas um conjunto de embreagens de pó magnético para desenrolar e enrolar os tubos simultaneamente, e, à medida que o diâmetro da bobina muda, a tensão se altera gradualmente. Uma configuração melhor consiste em controlar o lado do desenrolamento com um freio de pó magnético ou um servomotor para tensão constante, enquanto o lado do enrolamento é acionado independentemente por um motor de frequência variável ou servomotor, com função de tensão variável — conforme o diâmetro do rolo acabado aumenta, a tensão diminui automaticamente para evitar que a camada externa cause rugas ou grude na camada interna. Em cenários onde as tiras de cor são enroladas em vários eixos simultaneamente, o eixo deslizante é um recurso essencial. Ele permite que cada bobina deslize independentemente e ajuste o torque de forma independente, resolvendo o problema de "uma muito apertada e outra frouxa".
Ao selecionar um modelo, você pode fazer uma pergunta específica ao fabricante: a tensão do enrolamento diminui automaticamente com o diâmetro da bobina? Se a outra parte só puder responder "potenciômetro manual", significa que o controle de tensão ainda está em fase de circuito aberto e é difícil garantir o rendimento ao cortar tiras finas coloridas.
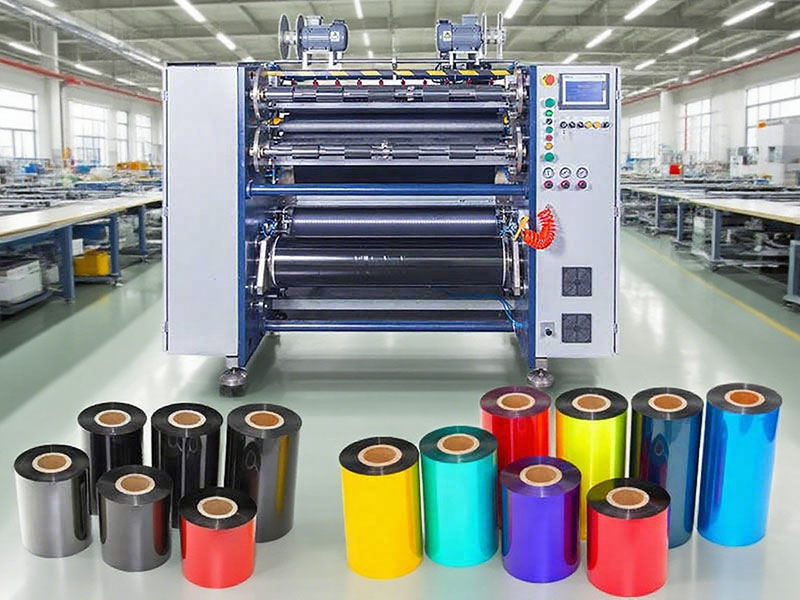
Parâmetro principal 3: Organização do enrolamento, que determina se o processo subsequente ocorrerá sem problemas.
A precisão do enrolamento é um "custo oculto" que muitas vezes passa despercebido. Se a fita colorida cortada apresentar bordas alargadas, serrilhadas ou rugas internas, a resistência ao desenrolamento após a inserção na impressora será irregular. Na melhor das hipóteses, poderá apresentar marcas brancas; na pior, poderá causar a ruptura da fita. Na indústria, geralmente exige-se que o desvio da face final seja controlado dentro de ±1 mm, com equipamentos mais avançados atingindo até ±0,5 mm.
A uniformidade não é alcançada "forçando" o enrolamento; ela depende de duas premissas: primeiro, o controle de tensão em circuito fechado mencionado anteriormente; segundo, o método de fixação do rolo da prensa de rebobinagem. O enrolamento superficial é acionado por rolos de fricção que impulsionam a bobina do produto acabado, eliminando algumas flutuações de tensão e tornando a face final mais plana; o enrolamento por eixo deslizante é adequado para a produção simultânea de múltiplas especificações, com cada bobina controlando o torque independentemente. Além disso, é importante verificar a compatibilidade da especificação da bobina — as bobinas de fita colorida acabada geralmente vêm nos tamanhos de 1 polegada e meia polegada. Se o equipamento suporta ambos os tamanhos e a facilidade de troca de bobinas afetam diretamente a eficiência da troca de pedidos diários.
Guia rápido: sente-se de acordo com suas necessidades.
| Cenários de aplicação | Requisitos de precisão de corte longitudinal | Configuração de tensão em resumo | Objetivo para rolo organizado |
| Fitas de etiquetas logísticas convencionais | ±0,3~0,5mm | Desenrolamento de pó magnético + enrolamento de frequência variável | ± dentro de 1 mm |
| Fitas coloridas para cartões/etiquetas eletrônicas | ±0,1 mm | Circuito fechado duplo + tensão cônica | ±0,5~1mm |
| Especificações ultrafinas / alta resolução | Classe ± 0,05 mm | Servo completo em circuito fechado + eixo deslizante | ± dentro de 0,5 mm |
Um último lembrete: não busque cegamente parâmetros de alta velocidade. Equipamentos com classificação acima de 300 m/min geralmente precisam reduzir a velocidade ao cortar fitas resinadas ou fitas coloridas ultrafinas, e o resultado final pode não ser melhor do que o de uma máquina estável de velocidade média operando na faixa de 150 a 200 m/min. A lógica principal da seleção sempre foi priorizar a estabilidade e o rendimento em velocidades comumente utilizadas, em vez de focar nos números mais altos. Traga seu próprio rolo de fita para realizar o corte de teste, medir a largura, verificar as faces das extremidades e as curvas de tensão. Somente se esses três parâmetros forem aprovados é que as máquinas estarão aptas para a próxima rodada de negociações.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


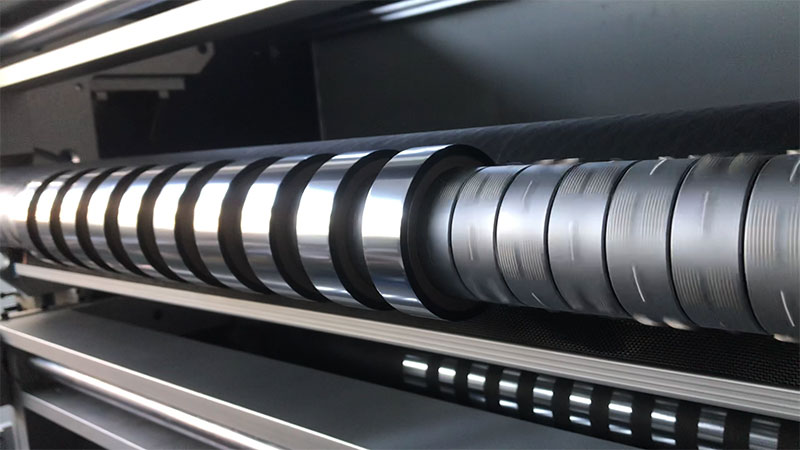
 Máquina de corte de fita de carbono
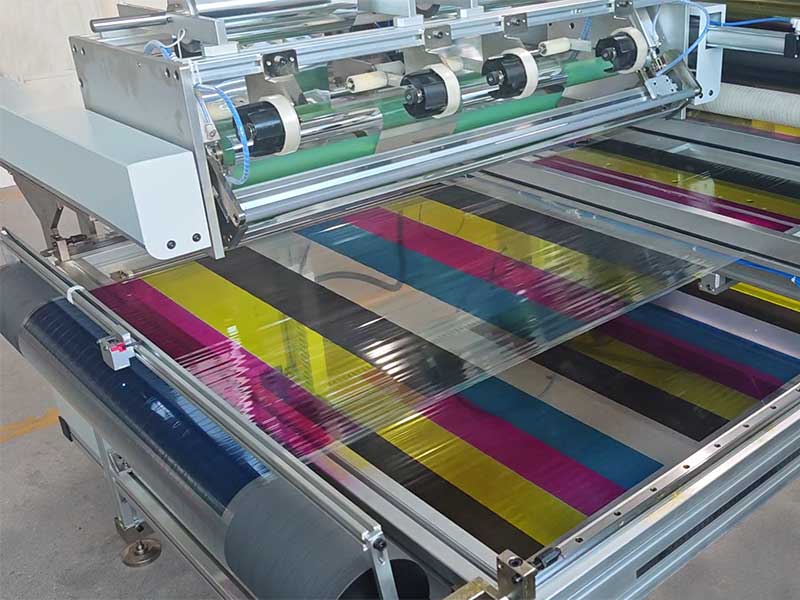 Máquina de corte de fitas coloridas






