Introdução: Como equipamento central na cadeia de processos de estampagem a quente, a estabilidade operacional da máquina de corte de folhas de estampagem a quente determina diretamente a qualidade do produto e os custos de produção. No entanto, o valor do equipamento não se reflete apenas na lista de parâmetros de aquisição, mas também ao longo de todo o seu ciclo de vida, incluindo a gestão da manutenção. Este artigo revisará sistematicamente o sistema de manutenção científica e os métodos comuns de diagnóstico de falhas para máquinas de corte de folhas de estampagem a quente, auxiliando as empresas a protegerem seus investimentos em situações críticas.
1. Por que a manutenção pós-venda é a "segunda vida" do valor da máquina de corte longitudinal?
A máquina de corte longitudinal para estampagem a quente opera em altas velocidades (geralmente atingindo 200-400 metros por minuto) e requer alta precisão (precisão de corte de ± 0,1 mm). Uma máquina de corte longitudinal altamente confiável deve ter uma vida útil projetada de pelo menos 50.000 horas para os componentes principais, mas a possibilidade de atingir essa meta depende em grande parte da qualidade da manutenção diária.
Muitas empresas focam no desempenho do equipamento durante a aquisição, mas negligenciam o estabelecimento de sistemas de manutenção pós-venda. Na verdade, uma máquina de corte longitudinal verdadeiramente confiável não é apenas uma ferramenta de corte, mas também a guardiã da estabilidade da produção e da consistência da qualidade, e a manutenção pós-venda é a chave para desbloquear continuamente esse valor. Fabricantes de excelência não apenas fornecem o equipamento, mas também oferecem suporte técnico completo ao longo de todo o ciclo de vida, incluindo manutenção regular, resposta rápida e recomendações para otimização de processos.
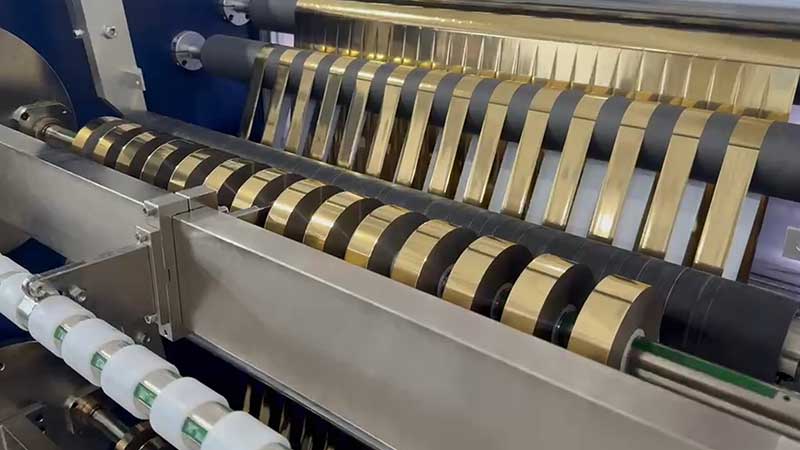
2. Sistema de Manutenção Científica: Explicação detalhada do sistema de manutenção de quatro níveis.
Recomenda-se a adoção de um sistema de manutenção de quatro níveis: "diário, semanal, mensal e anual", que é a base para garantir que o equipamento mantenha alta precisão a longo prazo.
1. Manutenção diária (por turno): limpeza e inspeção
A limpeza é a principal prioridade na manutenção. Durante o corte, a folha de estampagem a quente gera facilmente resíduos eletrostáticos adsorvidos, que podem causar amassados ou arranhões se não forem limpos imediatamente. Use um soprador de ar ou uma escova para remover a poeira e os resíduos da folha do porta-facas, do rebobinador, do desbobinador e do rolo. É especialmente importante evitar o jato direto de ar comprimido na área do rolamento para impedir a entrada de resíduos em seu interior.
Inspeção do circuito de ar e das lâminas: Verifique se a leitura do manômetro está dentro da faixa padrão (geralmente 0,5-0,7 MPa). Antes de encerrar o trabalho, drene manualmente a água do filtro. Aproveite para verificar se há lascas ou desgaste nas lâminas; caso apareçam rebarbas nas arestas de corte, substitua-as imediatamente.
2. Manutenção semanal: transmissão e fixação
Limpeza e lubrificação dos rolos: Use álcool anidro para limpar todos os rolos (especialmente os rolos de pressão de borracha e os rolos de alumínio) para remover os resíduos de adesivo acumulados por adsorção eletrostática, evitando o deslizamento da película ou o aparecimento de estrias longitudinais. Lubrifique o fuso de esferas do mecanismo de posicionamento da ferramenta e a corrente do braço de enrolamento e compressão semanalmente para garantir o movimento suave da ferramenta.
Inspeção completa de aperto: A vibração de alta frequência da máquina de corte longitudinal pode facilmente afrouxar os parafusos, levando ao desalinhamento da ferramenta ou a ruídos anormais. Verificar se os parafusos de fixação do porta-ferramentas e os parafusos de acoplamento estão soltos é um ponto crucial da manutenção semanal.
3. Manutenção mensal: calibração elétrica e de precisão
Manutenção do painel elétrico: Com a energia desligada, utilize um aspirador de pó para remover a poeira do interior do painel elétrico (especialmente o acúmulo de poeira no inversor e no módulo PLC) e verifique se o ventilador de refrigeração está funcionando normalmente. O superaquecimento é a principal causa de danos aos componentes elétricos.
Calibração do sistema de tensão: Verifique se o ponto zero do sensor de tensão está apresentando deriva e utilize métodos padrão para recalibrar a tensão das forças de desenrolamento e enrolamento. Se o erro de tensão exceder ±5%, o sensor deverá ser recalibrado.
Inspeção da correia de transmissão: Verifique a tensão da correia principal e da correia do motor — se estiverem muito frouxas, podem causar deslizamento e perda de rotação, enquanto se estiverem muito apertadas, podem danificar o rolamento.
4. Manutenção anual: revisão geral dos componentes principais.
Substituição de rolamentos: Verifique a folga de todos os roletes. Para equipamentos com mais de 8.000 horas de operação, recomenda-se desmontar e inspecionar o rolamento do eixo e o rolamento do eixo de rebobinagem.
Manutenção do eixo deslizante: A causa mais comum de aperto irregular do enrolamento é a degradação do desempenho do eixo deslizante. É necessário desmontar o eixo deslizante, limpar os discos de fricção internos e verificar o desgaste das esferas de aço.
Restauração da precisão: Utilize um instrumento de centragem a laser para verificar o paralelismo de cada grupo de roletes. Se o assentamento da fundação ou a aplicação prolongada de força causarem o desalinhamento dos roletes, será necessário um ajuste mecânico. A cada seis meses, utilize um nível a laser para verificar o nivelamento básico do equipamento; se o assentamento exceder 0,1 mm/m, devem ser instaladas calços de ajuste.
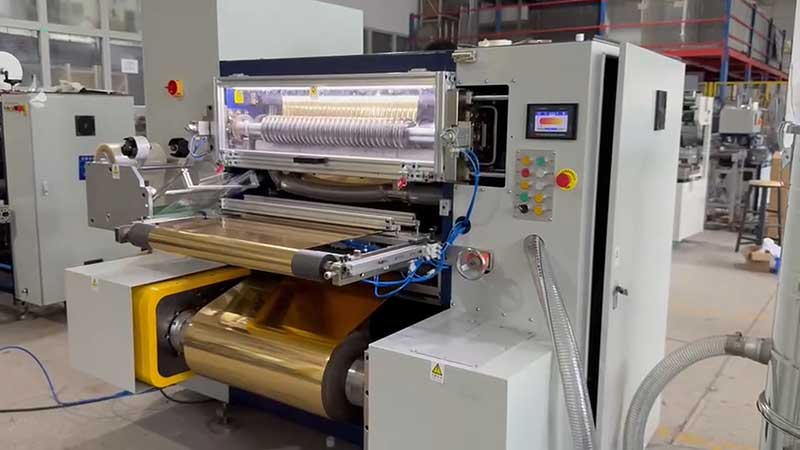
3. Diagnóstico de falhas comuns e resolução rápida de problemas
Defeito 1: Rebarba (bordas irregulares, excesso de pó)
Manifestações típicas: Após o corte, as bordas da tira de folha apresentam rebarbas filamentosas, detritos que se desprendem ou aparência serrilhada.
Caminho para resolução de problemas:
1. Fatores relacionados às ferramentas (mais comuns)Verifique se há lascas na borda da lâmina e meça se a mordida das lâminas superior e inferior está dentro de uma faixa aceitável (geralmente de 0,02 a 0,05 mm, ajustada de acordo com a espessura da folha). Um desvio do eixo da lâmina superior a 0,02 mm requer correção.
2. Controle de tensãoA tensão recomendada para a folha de estampagem a quente é de 1,5 a 3 N/mm², devendo ser definida de acordo com a espessura da folha e os dados do fornecedor.
3. Efeito da eletricidade estática:Hastes de eliminação de estática ou bicos de ar ionizado podem ser instalados antes e depois do cortador para garantir que a resistência de aterramento do equipamento seja inferior a 4Ω.
4. Problemas com os rolosLimpe a superfície do rolo diariamente e substitua o rolo de borracha desgastado, se necessário.
mnemônico rápidoPrimeiro, verifique se há lascas no corte, depois verifique a mordida e o alinhamento. Mantenha a tensão estável, elimine a eletricidade estática e não deixe rebarbas.
Falha 2: Desalinhamento (movimento lateral da borda, rolamento irregular)
Manifestações típicas: Durante o corte, a tira de folha desvia-se da trajetória definida e a face da extremidade enrolada adquire uma forma "de torre" ou "de sino".
Caminho para resolução de problemas:
1. Falha no sistema de correção(Mais comum): As sondas optoeletrônicas/ultrassônicas são frequentemente bloqueadas por poeira ou detritos da fita adesiva, o que é um "ponto cego" comum. Limpe regularmente a lente da sonda, ajuste a posição da sonda para que fique alinhada com metade da borda da fita adesiva e defina uma zona morta (±1 mm) para evitar movimentos frequentes.
2. Diferença de paralelismo do rolete guiaCalibração por método a laser ou trefilação, tolerância de paralelismo ≤ 0,2 mm/m.
3. Desvio de desenrolamento e interferência do grupo de ferramentasCertifique-se de que o centro da bobina esteja alinhado com o eixo durante a alimentação; Verifique a folga axial do eixo da lâmina (deve ser ≤ 0,03 mm).
Dica importanteRebarbas e desalinhamento geralmente têm uma relação de causa e efeito mútua: o acúmulo de detritos provenientes das rebarbas leva ao desvio, enquanto o desvio leva a cortes inclinados e agrava as rebarbas.
Defeito 3: Quebra frequente da folha de alumínio
Os problemas de ruptura da folha são variados. Recomenda-se inspecionar quatro componentes principais na seguinte ordem:
1. Lâmina de corteApós a lâmina perder o fio, ela deixa de "cortar" a superfície da folha e passa a "rasgá-la", causando pequenas fissuras nas bordas que se expandem e se rompem sob tensão. A sobreposição entre as lâminas superior e inferior costuma ser de 0,05 a 0,1 mm.
2. Rolos guia e rolos de folha:Arranhões, corpos estranhos ou camadas adesivas na superfície do rolo podem raspar repetidamente a superfície da folha; o travamento do rolamento cria resistência friccional adicional, fazendo com que a superfície da folha deslize e se rompa.
3. Dispositivo de eliminação de estáticaQuando a eletricidade estática se acumula até certo ponto, a superfície da folha adere ao rolo guia ou à estrutura, causando mudanças repentinas de resistência que levam à ruptura da folha.
4. Sistema de tensão de desenrolamento e enrolamentoO pó magnético dentro da embreagem de pó magnético pode aglomerar-se ou soltar-se após uso prolongado, causando torque de saída não linear, o que é um dos principais fatores que contribuem para a quebra da folha.
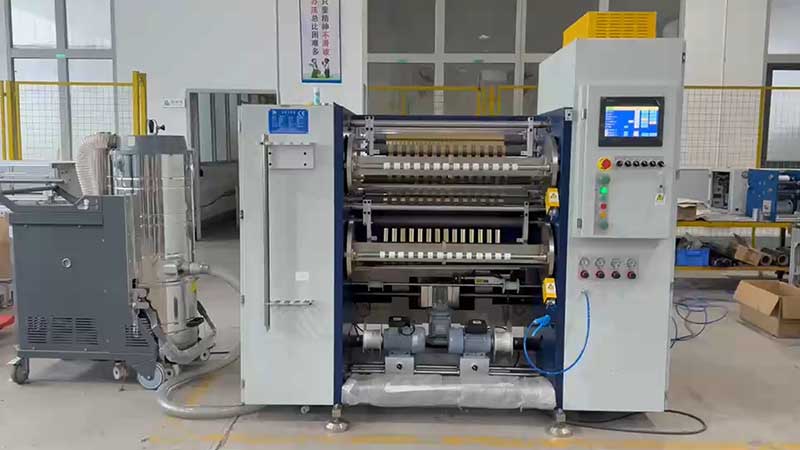
4. Da manutenção passiva à prevenção proativa: conceitos modernos de manutenção
1. Criar um registro de saúde do dispositivo
Após cada manutenção, dados como precisão de corte e alterações no consumo de energia são registrados, e possíveis falhas são previstas por meio de análise de tendências. Um caso típico é o de uma empresa que utilizou a análise do espectro de vibração para detectar desgaste anormal na caixa de engrenagens da transmissão principal com duas semanas de antecedência, evitando o descarte de um conjunto de rotor de 200.000 yuans.
2. Monitoramento remoto e manutenção preditiva
Instale módulos de aquisição de dados nos equipamentos, enviando dados operacionais (velocidade, tensão, corrente, temperatura, etc.) para a plataforma em nuvem em tempo real. Quando tendências anormais surgirem nos dados (como um aumento lento na corrente do fuso), o sistema emite automaticamente um alerta, transformando o "reparo passivo" em "prevenção proativa".
3. Estabelecer um mecanismo de serviço de resposta rápida
• Reserva de peças sobressalentesRecomenda-se aos clientes que mantenham em estoque peças de desgaste comum (facas, correias, sensores).
• Suporte remotoDiagnóstico remoto por telefone ou vídeo
• Serviço no local:Para avarias complexas, engenheiros especializados irão ao local para efetuar os reparos.
Conclusão
A manutenção pós-venda de máquinas de corte e estampagem a quente é essencialmente um equilíbrio entre custos de curto prazo e valor a longo prazo. Estabelecer um sistema de manutenção científico, dominar métodos de diagnóstico de falhas e introduzir conceitos de prevenção proativa podem não só melhorar significativamente a eficiência da produção, como também prolongar a vida útil do equipamento e reduzir os custos operacionais totais.
Neste setor, o investimento mais inteligente não é encontrar a máquina mais barata, mas sim escolher parceiros que possam gerar valor continuamente ao longo do tempo — e esse é precisamente o significado essencial da manutenção pós-venda.
Alguns parâmetros técnicos neste artigo referem-se a normas gerais da indústria. Consulte o manual de manutenção fornecido pelo fabricante do equipamento para obter informações específicas sobre as operações.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Máquina de corte e estampagem a quente
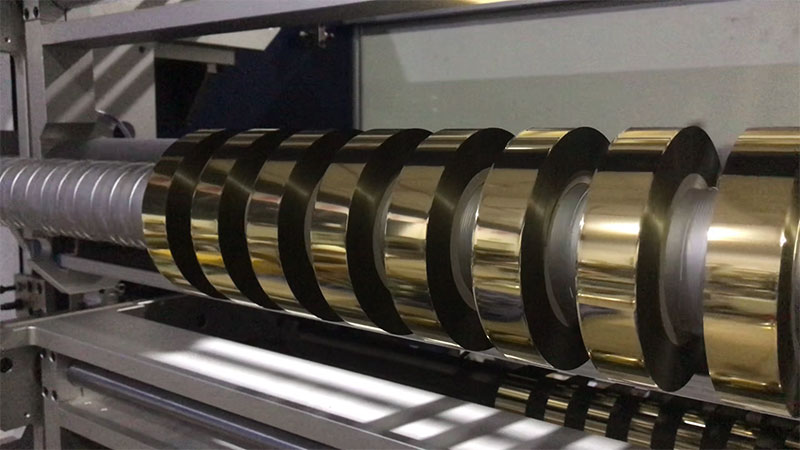 Cortador de Folha Holográfica
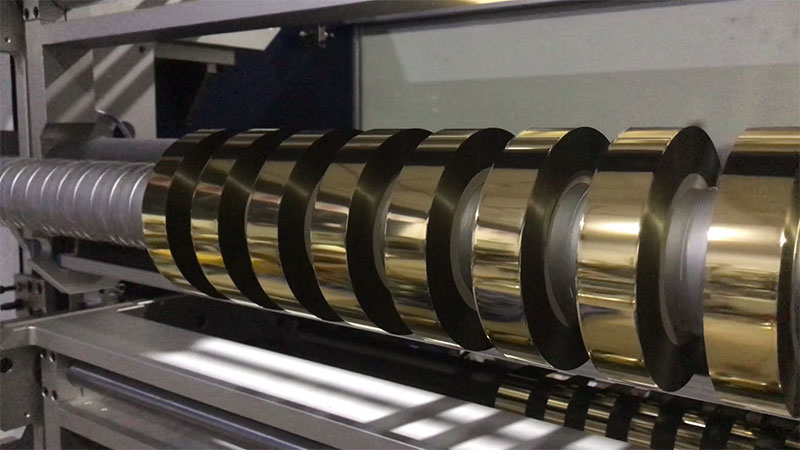 Cortador de Folha de Aprimoramento Digital
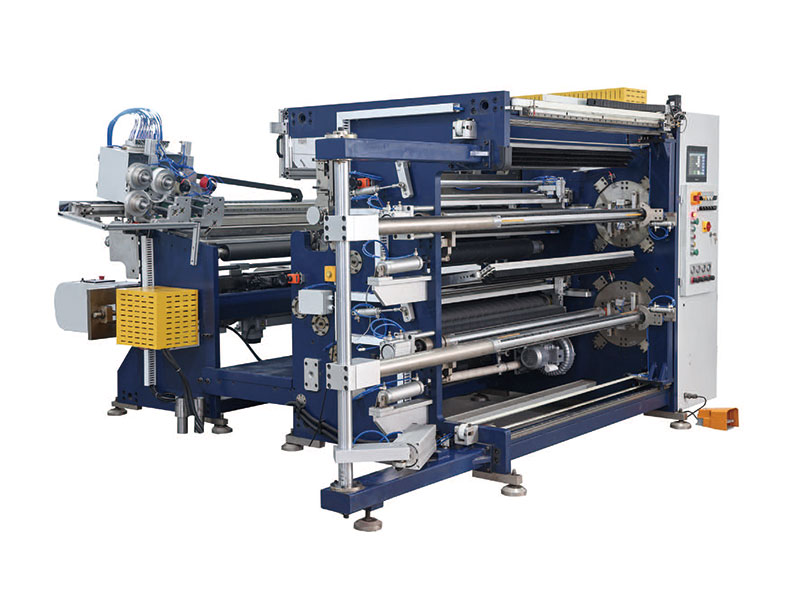 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
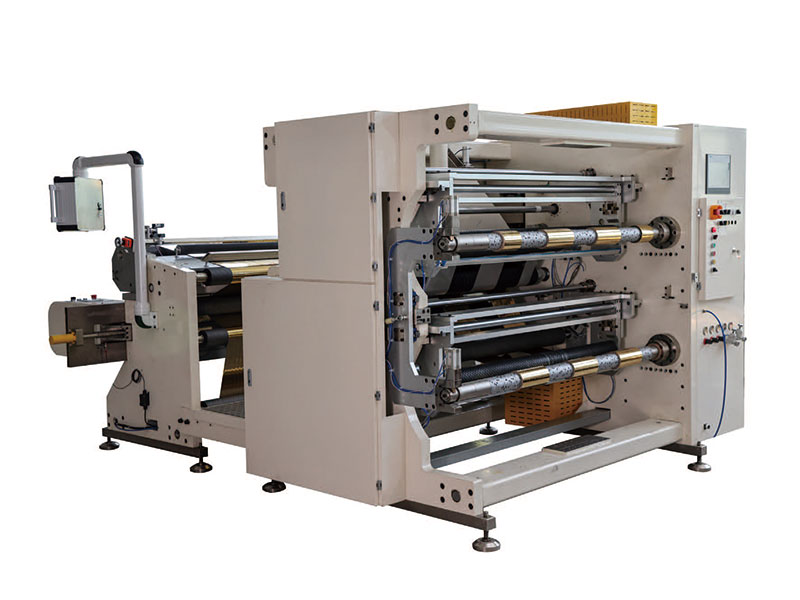 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






