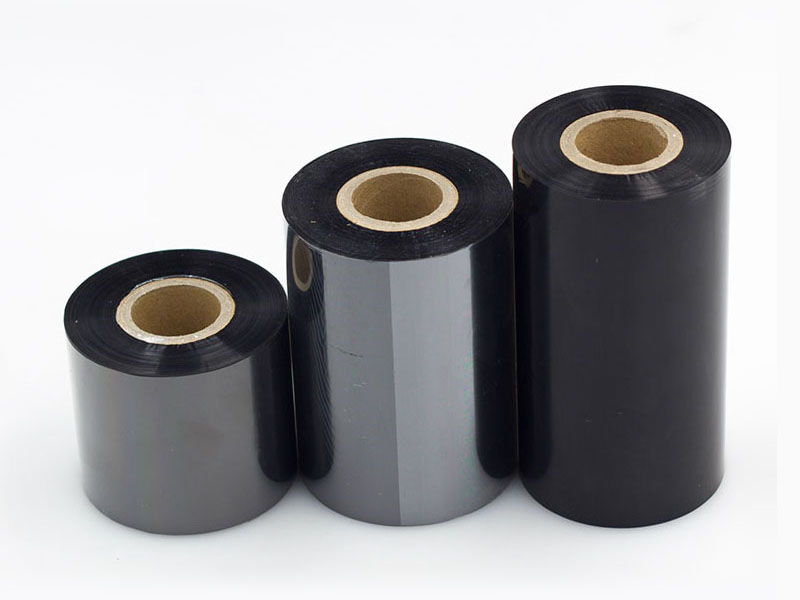
No processo de impressão de etiquetas na indústria logística — desde conhecimentos de embarque até etiquetas de prateleiras de armazém, e até mesmo etiquetas multilíngues para transporte internacional — cada código de barras nítido e legível é inseparável de um rolo de ribbon de alta qualidade. A qualidade final do ribbon depende em grande parte da precisão do controle do processo de corte. Diante da complexidade dos tipos e da variedade de parâmetros dos equipamentos de corte disponíveis no mercado, selecionar o equipamento certo para cada cenário de negócios logísticos é um desafio prático enfrentado por muitas empresas.
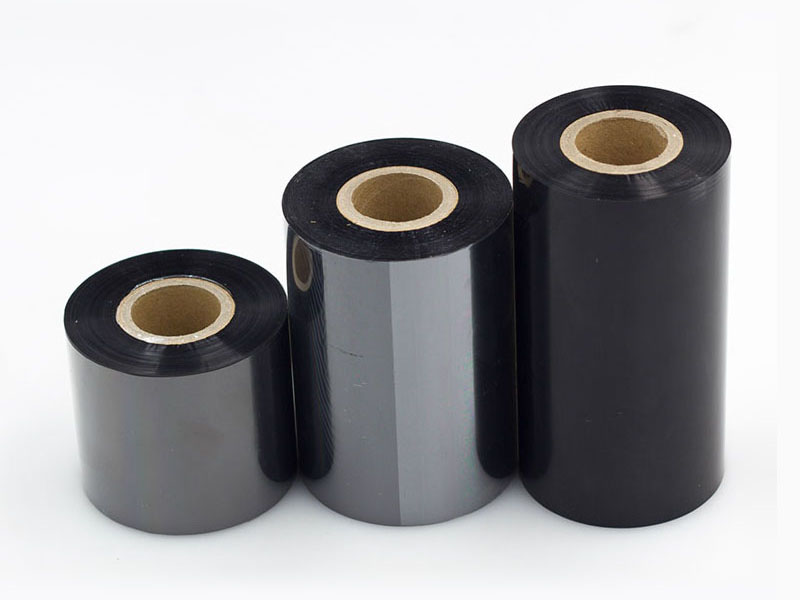
1. Requisitos especiais para o corte de fitas em cenários logísticos
O setor de logística oferece diversos cenários de uso para fitas, apresentando requisitos diferenciados para equipamentos de corte:
• Guias de remessa expressa:Exigem alta transparência e resistência ao desgaste; a largura da fita deve ser compatível com as impressoras de guias de remessa mais comuns (como o tamanho de 110 mm). Pedidos diários de 10.000 unidades exigem altíssima eficiência e estabilidade do equipamento.
• Etiquetas para prateleiras de armazémDisponível em diversas especificações (ex.: 50×30mm), exigindo trocas frequentes entre diferentes larguras, o que dificulta a adaptação aos pedidos e a flexibilidade de corte.
• Transporte em cadeia de frio:A fita deve suportar baixas temperaturas e ser à prova de umidade, com requisitos ainda mais rigorosos quanto ao controle de tensão e à compatibilidade do material durante o corte.
• Logística transfronteiriçaRequer impressão de letras pequenas em vários idiomas e códigos de barras internacionais, com requisitos mais rigorosos quanto à precisão do corte da fita e ao acabamento das bordas.
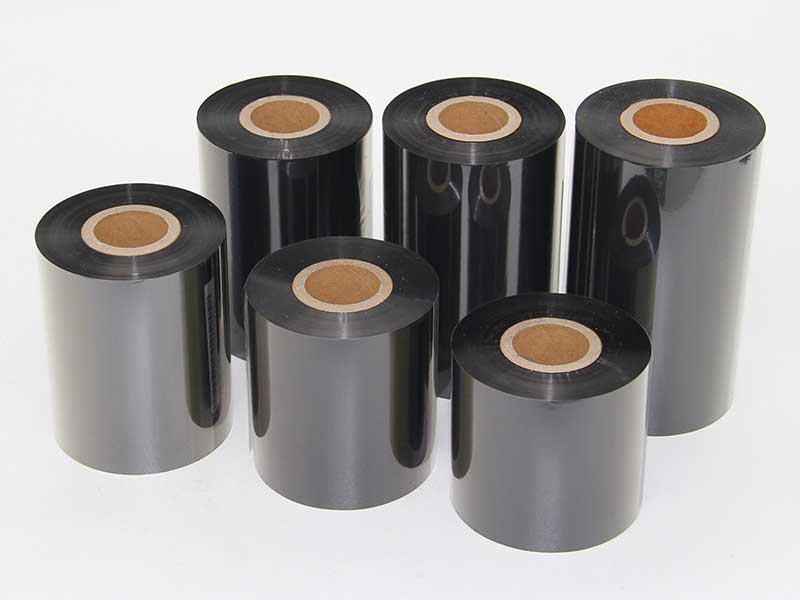
2. Concentre-se em três parâmetros principais de seleção.
Diante de indicadores técnicos complexos, concentrar-se nos três parâmetros principais a seguir permite avaliar rapidamente se um equipamento atende às necessidades de produção logística.
1. Precisão no corte longitudinal: a essência da qualidade.
A precisão do corte determina diretamente a consistência da largura e a qualidade das bordas da fita finalizada. Os padrões de referência da indústria são: grau padrão ± 0,5 mm, modelos de alta precisão podem atingir ± 0,1 mm ou até mesmo ± 0,05 mm. Precisão insuficiente pode causar bordas ásperas na fita, desalinhamento da fita durante a impressão ou até mesmo danos à cabeça de impressão — um risco fatal para cenários logísticos que exigem impressão contínua em alta velocidade. Ao selecionar modelos, deve-se priorizar equipamentos equipados com sistemas de tensão servocontrolados e estruturas de suporte de ferramentas de alta rigidez, e os fabricantes devem ser obrigados a fornecer dados reais de inspeção de amostras de corte, em vez de confiar em valores teóricos na tabela de parâmetros.
2. Velocidade de corte longitudinal: a medida da eficiência.
A velocidade determina a produção por unidade de tempo, mas escolhas racionais devem ser feitas com base nas características das operações logísticas. As faixas de velocidade comuns são as seguintes:
| Nível | Faixa de velocidade | Adequado para cenários logísticos |
| Modelo econômico de baixa velocidade | 50–100 m/min | Para armazéns de pequeno e médio porte para uso pessoal, corte longitudinal de pequenos lotes com múltiplas variedades. |
| Modelo universal de velocidade média | 150–250 m/min | A maioria dos pedidos comerciais de fitas logísticas |
| Modelo de produção de alta velocidade | 300–500 m/min | Grandes centros de distribuição expressa para comércio eletrônico e produção em massa |
É importante observar que as fitas à base de resina, devido aos seus revestimentos mais duros e menor resistência, geralmente precisam operar em velocidades 20% a 30% menores do que as fitas à base de cera. Certifique-se de realizar testes de corte no local, utilizando as especificações da fita que você realmente usa, e observe o controle de partida e parada e os efeitos de enrolamento em altas velocidades.
3. Nitidez do rolo: uma métrica fundamental que muitas vezes é negligenciada.
O desvio da face final do enrolamento deve ser controlado dentro de ±1 mm, e equipamentos de ponta podem atingir ±0,5 mm. Se a face final apresentar um formato de "boca de sino", bordas serrilhadas ou dobras internas, a causa principal é a inadequação dos sistemas de controle de tensão e dos dispositivos de correção. Esses problemas podem facilmente causar a quebra da fita ou atolamentos na impressora durante o desenrolamento e a impressão subsequentes, afetando diretamente a eficiência operacional da logística. Ao selecionar modelos, opte por aqueles equipados com controle de tensão em circuito fechado e correção ativa de desvio.
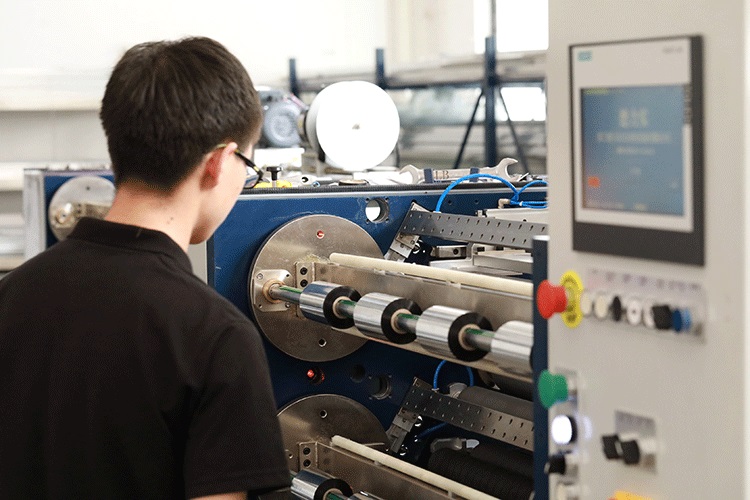
3. Controle de Tensão: A "Alma" do Equipamento
O controle da tensão é o principal desafio técnico no corte de fitas, sendo inclusive considerado a "alma" das máquinas de corte na indústria. A película base de PET da fita tem apenas 4,5 a 10 mícrons de espessura e é extremamente sensível à tensão.
• Tensão excessiva:A película base estica e deforma, danificando a camada de tinta, causando desprendimento de pó e contaminação da cabeça de impressão.
• Tensão insuficiente: Quando enrolado, o papel fica solto e enrugado, apresentando linhas brancas e marcas durante a impressão.
• Tensão desigualProblemas como "folga interna e aperto externo" ou "núcleo vegetal" no rolo acabado, causando desalinhamento do núcleo durante o transporte ou a instalação.
Recomendação de seleção: Priorize um sistema de controle de tensão totalmente automático em circuito fechado, capaz de monitorar e ajustar a tensão em tempo real em cada etapa de desenrolamento, tração e enrolamento. Em termos de configuração do eixo de enrolamento, os eixos deslizantes são essenciais para a produção de fitas de alta qualidade — cada rolo de material é equipado com um anel deslizante independente, permitindo o ajuste do torque em tempo real com base nas variações do diâmetro do rolo. Os eixos deslizantes pneumáticos oferecem maior precisão de controle e uma faixa de ajuste mais ampla do que os mecânicos.
4. Escolha do tipo de faca: faca quadrada ou faca redonda?
A seleção do tipo de corte afeta diretamente a qualidade do produto e a eficiência da produção. Na indústria, 100 μm é geralmente usado como linha de referência.
• Faca quadrada(Tipo lâmina): Adequada para cortar fitas finas com menos de 70 μm de espessura, proporcionando alta uniformidade nas bordas, o que a torna uma "especialista" em fitas finas.
• Lâmina redonda(Tipo tesoura): Mais adequado para materiais espessos acima de 100 μm e fitas com suporte de papel, altamente duráveis e adequados para produção em massa.
As fitas mais comuns na indústria logística são principalmente à base de cera ou mistas, com espessuras geralmente entre 4,5 e 20 μm. Configurações de lâminas quadradas costumam apresentar melhor desempenho de corte.
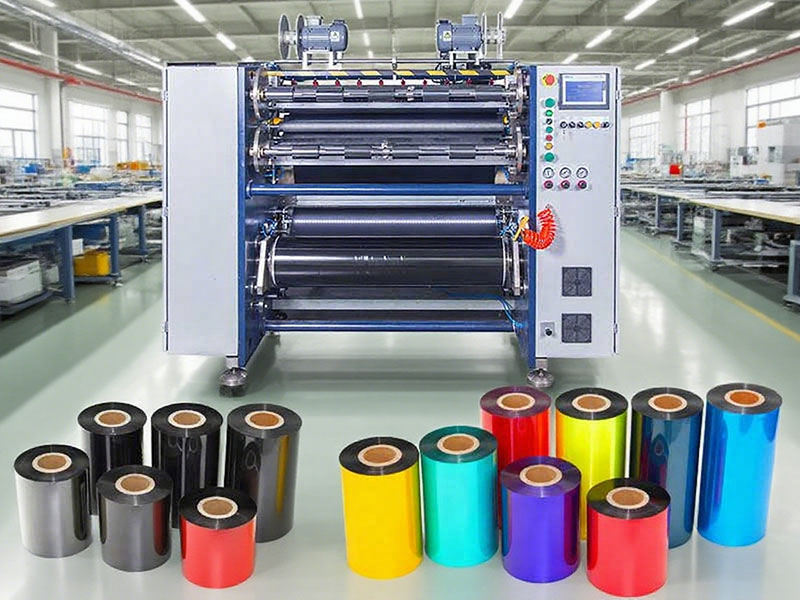
5. Pontos-chave a evitar armadilhas na escolha de um modelo
1. Compatibilidade entre tipo e escala do equipamento
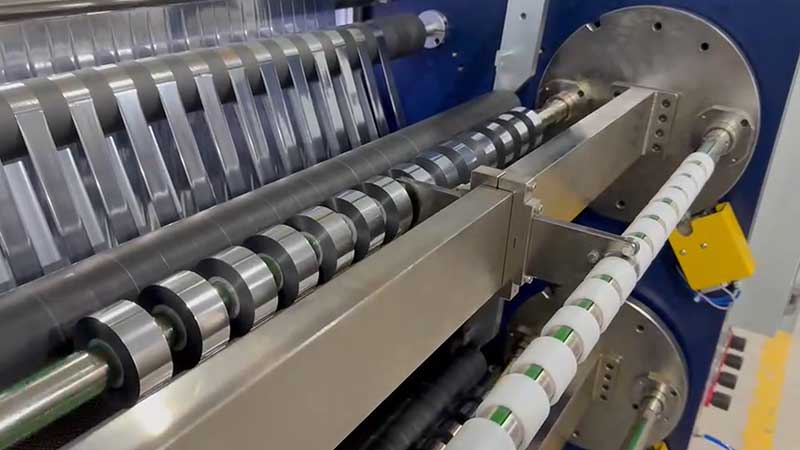
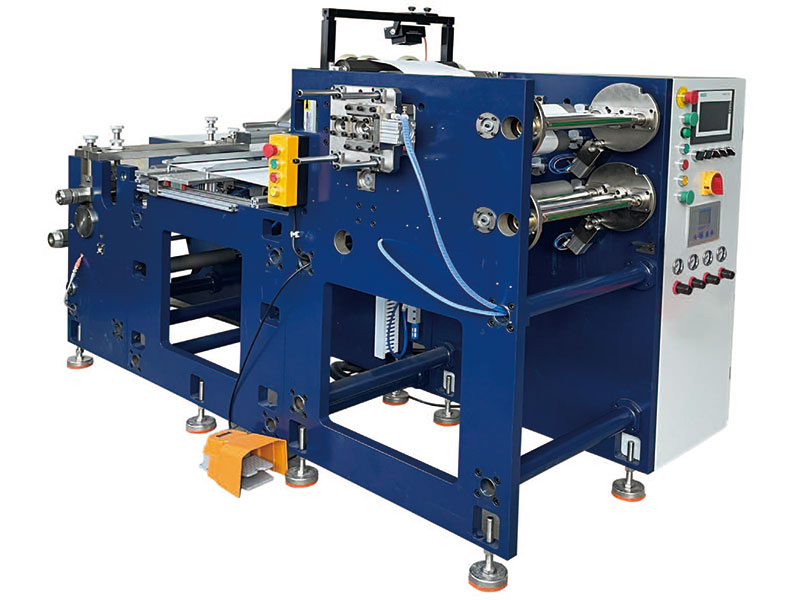
Para armazéns de pequeno a médio porte ou distribuidores de fitas, a pequena rebobinadeira de corte longitudinal (largura inferior a 500 mm, velocidade inferior a 200 m/min) oferece funções flexíveis e um baixo investimento inicial para atender às necessidades; para grandes centros de distribuição expressa ou produção em massa, deve-se selecionar uma grande máquina automática de corte longitudinal (largura de cerca de 1000 mm, velocidade de até 500 m/min), equipada com funções de processo completo, como alimentação automática, inversão e enrolamento automáticos e embalagem automática com aplicação de filme.
2. Componentes da estrutura e do núcleo
A estrutura robusta absorve eficazmente as vibrações durante o corte longitudinal, garantindo a estabilidade da precisão a longo prazo. Dê preferência a equipamentos fabricados com estruturas de ferro fundido de alta resistência ou aço espesso e preste atenção às marcas dos rolamentos e das guias (como THK, NSK, INA, etc.) — esses detalhes determinam a capacidade do equipamento de manter a precisão após anos de operação em alta velocidade.
3. Serviço pós-venda
Os equipamentos inevitavelmente exigem manutenção e comissionamento, portanto, priorize a escolha de fornecedores com capacidade de suporte técnico para garantir uma resposta rápida quando surgirem problemas.
4. O corte de teste no local é mais importante do que os parâmetros.
Por mais impressionante que seja a ficha técnica, é altamente recomendável realizar um teste de corte no local com a fita condutora que você realmente utilizará antes da compra. Pontos-chave a serem considerados: qualidade da borda em diferentes larguras (especificações mais estreita e mais larga), desempenho de enrolamento durante partidas em alta velocidade e paradas repentinas, e estabilidade durante operação contínua de longo prazo.
Conclusão
Na indústria logística, a seleção de máquinas de corte de fitas envolve encontrar o equilíbrio ideal entre precisão, eficiência, estabilidade e custo, que melhor se adapte ao ritmo do seu negócio. De conhecimentos de embarque a etiquetas para cadeia de frio, de prateleiras de armazém a encomendas internacionais, somente com o equipamento de corte correto é possível ler com precisão todos os códigos de barras em cada etapa do processo logístico, garantindo que a eficiência logística não seja comprometida.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Cortador de etiquetas






