O corte longitudinal é a etapa final na produção de filmes e um fator crucial para determinar a qualidade do produto final. Escolher a máquina de corte longitudinal correta significa eficiência de produção estável e taxas de rendimento controláveis; se você escolher a errada, quebras, rugas e desalinhamentos do filme podem se tornar comuns.
Este artigo aborda a compatibilidade de materiais, os principais parâmetros técnicos, equívocos comuns e os procedimentos de aceitação para ajudá-lo a esclarecer a abordagem de seleção de máquinas de corte de filmes.
1. Primeiro, entenda a "natureza" dos seus materiais.
O primeiro passo na seleção de uma máquina de corte longitudinal não é analisar os parâmetros do equipamento, mas sim estudar as características dos seus materiais. Diferentes materiais de filme têm requisitos de equipamento muito diferentes.
• Filmes rígidos(como PET, BOPP, BOPA): Esses materiais possuem alta rigidez e exigem ferramentas de alta rigidez e sistemas de enrolamento potentes. Quanto menor a espessura (por exemplo, abaixo de 12 μm), maior a precisão necessária no controle de tensão; quanto maior a espessura (por exemplo, acima de 250 μm), maior o teste à vida útil da ferramenta e à rigidez do fuso.
• Filmes macios(como PE, CPP): Macio e fácil de esticar, exigindo extrema sensibilidade no controle da tensão. Se a tensão for ligeiramente excessiva, pode causar deformação por estiramento ou enrugamento. Ao enrolar, é necessário um controle preciso da tensão para evitar aperto excessivo no interior e folga excessiva no exterior.
• Filmes metalizados(como filmes aluminizados, filmes capacitivos): A camada superficial metálica é altamente suscetível a rebarbas e arranhões, portanto, são necessários designs antiestáticos e ferramentas especiais.
• Filmes de alto valor agregado(Filmes ópticos, separadores de baterias de lítio): possuem requisitos quase rigorosos de limpeza, com filmes isentos de riscos e poeira. As partes em contato com o produto requerem revestimento de cromo ou cerâmica, com sistemas de remoção de poeira e hastes de eliminação de estática como padrão.
Conselhos de seleçãoForneça aos fornecedores informações claras sobre o tipo de material, a faixa de espessura, a largura e os requisitos especiais; essa é a base para a compatibilidade de equipamentos.
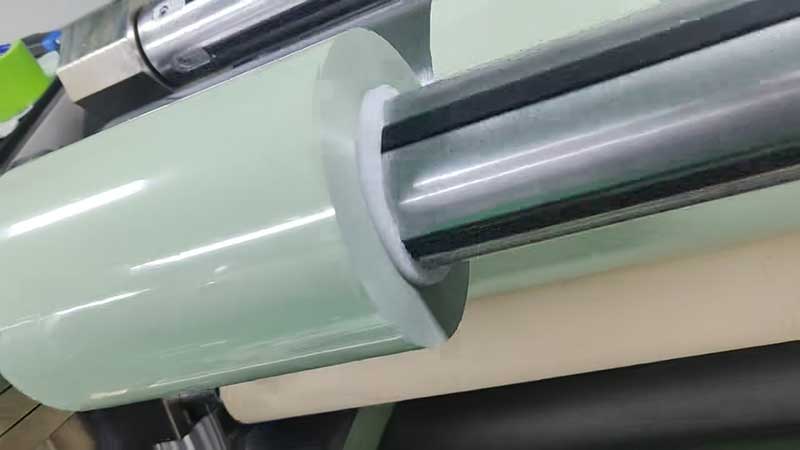
2. Defina cinco parâmetros técnicos essenciais.
Após esclarecer as propriedades do material, os seguintes parâmetros principais podem ser usados para selecionar o equipamento.
1. Controle de tensão — O "cérebro" da máquina de corte longitudinal
O controle da tensão é a essência da qualidade do corte longitudinal, afetando diretamente a precisão do enrolamento e a integridade do material. O ponto crucial é questionar "qual método" de controle de tensão é efetivamente utilizado, em vez de apenas verificar a "presença ou inexistência" de controle de tensão.
| Métodos de controle | Características | Cenários aplicáveis |
| Frenagem por partículas magnéticas/torque em malha aberta | Baixo custo, mas incapaz de detectar flutuações reais de tensão, resultando em baixa precisão e resposta lenta. | Cenários de baixa velocidade e baixa demanda; não recomendado para cenários de alta demanda. |
| Controle de tensão servo em malha fechada | O feedback em tempo real do sensor de tensão e o ajuste dinâmico por PLC garantem uma tensão constante. | Equipamento padrão para máquinas de médio a alto padrão, adequado para corte longitudinal de alta velocidade e alta precisão. |
As velocidades padrão de corte de filme PET de 200 a 400 m/min atendem à maioria das necessidades de produção, eliminando a necessidade de buscar altas velocidades indiscriminadamente. No entanto, se o seu material for um separador de bateria de lítio, talvez seja necessário optar por uma configuração com servo duplo e sensor de tensão, com uma faixa de velocidade de 20 a 80 m/min.
2. Método de corte longitudinal — Aplicação da "faca" de acordo com o material
• Navalha(faca pneumática): Baixo custo, alta velocidade, adequada para filmes plásticos finos e papel com espessura < 100 μm.
• Lâmina redonda(Tipo de cisalhamento): As lâminas superior e inferior se encaixam para cortes suaves, adequadas para filmes em geral, como PET e BOPP, bem como filmes espessos (acima de 100 μm).
• Bisturi ultrassônicoAntideslaminação, livre de poluição, adequado para materiais ultrafinos ou facilmente estratificados (como filmes com espessura ≤ 2 μm).
3. Precisão no corte — ideal para o prato e para o arroz.
A precisão do corte determina diretamente a qualidade do produto final. Filmes de embalagem padrão exigem uma precisão de ±0,5 mm; filmes para capacitores em eletrônicos de consumo exigem ±0,1 mm; capacitores de alta frequência e alta tensão, assim como filmes ópticos, precisam atingir uma precisão de ±0,02 mm.
4. Velocidade de corte longitudinal — mais rápido nem sempre é melhor.
As máquinas de corte padrão operam a velocidades de 150 a 300 m/min, enquanto as máquinas de alta velocidade podem atingir mais de 800 m/min. No entanto, o foco deve ser a estabilidade a longo prazo do equipamento na velocidade nominal, e não na velocidade máxima. Buscar cegamente alta velocidade, negligenciando a estabilidade, pode levar a rebarbas nas bordas e tensão descontrolada.
5. Método de enrolamento — Determinação da "aparência" do rolo finalizado
• Enrolamento centralAcionado pelo núcleo do eixo, o controle preciso da tensão garante máxima versatilidade.
• Enrolamento superficial:Acionada por rolos de contato, adequada para materiais propensos à deformação ou com grandes diâmetros de rolo, remove eficazmente o ar entre as membranas.
• Rebobinagem central e de superfícieSolução de combinação de modelos de alta qualidade que equilibra precisão e qualidade de carregamento.
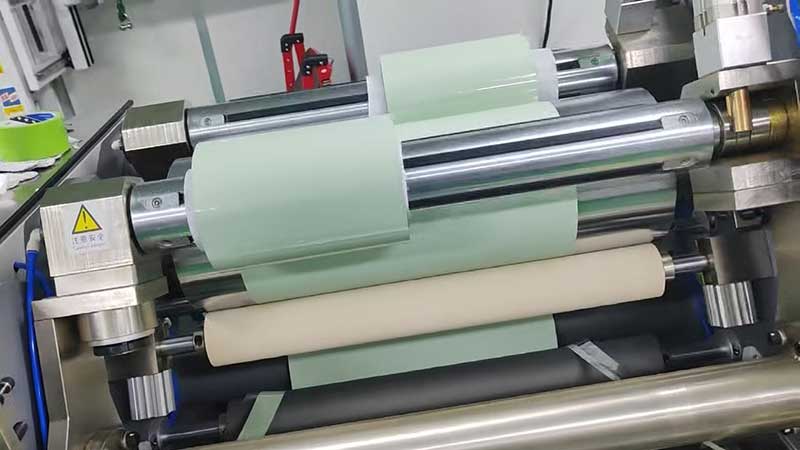
3. Evite estas quatro armadilhas comuns ao escolher um modelo em 2026.
Conceito errôneo 1: Acreditar cegamente em "largura máxima" e "velocidade máxima"
• Armadilha de largura:A "largura máxima da máquina" e a "largura de corte efetiva" do equipamento são duas coisas diferentes. A largura de corte efetiva deve ser pelo menos 50 a 100 mm maior que a largura do rolo principal, facilitando a passagem e o ajuste do filme.
• Radares de velocidadeMuitos problemas de qualidade ocorrem justamente durante a partida, a parada e em baixas velocidades. Em vez de focar na velocidade máxima, é melhor focar na estabilidade em baixas velocidades e no desempenho de aceleração/desaceleração.
Conceito errôneo 2: Considerar o "controle de tensão" como a resposta.
Não aceite termos vagos como "controle de tensão". Eles perguntaram se era um sistema de malha aberta ou fechada, se estava equipado com um sensor de tensão físico e exigiram uma demonstração ao vivo da resposta da tensão em diferentes velocidades.
Conceito errôneo 3: Saber apenas "escolher lâminas", negligenciando "suportes de ferramentas" e "correção".
• Rigidez do suporte da lâminaA rigidez insuficiente do porta-lâminas pode causar aspereza na borda e desprendimento de pó. Porta-ferramentas de alta qualidade são feitos de aço-liga com têmpera total e tratamento de retificação fina, enquanto porta-ferramentas de qualidade inferior utilizam ferro fundido comum, que é propenso a deformações e afrouxamento.
• Precisão de correçãoOs modelos padrão têm uma precisão de correção de ±0,2 a 0,5 mm, enquanto os modelos de ponta podem atingir mais de ±0,05 mm. Durante a seleção do modelo, pergunte-se: "O sistema de correção é digital?" Qual é a repetibilidade em milímetros?
Conceito errôneo 4: Ignorar a "geometria microscópica da lâmina"
O material da lâmina determina diretamente a qualidade da face final e a frequência de troca da ferramenta. Para filmes BOPP ou CPP, recomenda-se o uso de insertos diamantados (PCD). Embora o preço unitário seja mais elevado, o tempo de inatividade para troca de ferramenta é reduzido em 70%.
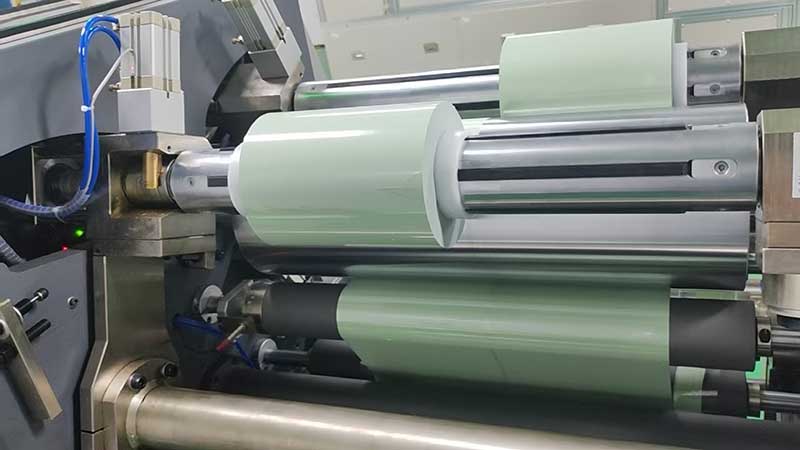
IV. Lista de verificação para decisão de seleção e principais pontos de aceitação
Seis questões essenciais a esclarecer antes de escolher:
1. Qual é a largura mínima esperada da fenda?
2. Quais são o diâmetro máximo esperado do rolo acabado, o peso e a velocidade de produção?
3. Qual método de corte é o mais adequado para o seu material?
4. Qual o nível de automação necessário (manual/semiautomático/totalmente automático)?
5. É necessário integrar o sistema de processamento do produto acabado a jusante?
6. Qual é o escopo do orçamento e o período de retorno do investimento?
A etapa de "corte de teste" durante o processo de aceitação é essencial:
O teste de corte com o material é o único padrão para verificar a precisão. Não se limite a observar os números no folheto; leve seus materiais mais difíceis para o local da obra para verificar o efeito real. Observações importantes:
• Planicidade da superfície da extremidade do rolo de filme após o corte (com ou sem ondulações)
• Estabilidade da tensão durante o enrolamento (com ou sem padrões de crisântemo)
• Formação de rebarbas nas bordas/pontos de cristal
5. Conclusão
A seleção de uma máquina de corte de filmes é um projeto sistemático que exige o equilíbrio entre a adequação do material, a precisão, a eficiência, o custo e o desenvolvimento a longo prazo. Recomenda-se seguir os seguintes passos: esclarecer a lista de requisitos → realizar inspeções presenciais em 2 a 3 fornecedores → levar seus próprios materiais para testes de amostra → realizar uma análise do custo do ciclo de vida (custo total de propriedade em 3 a 5 anos) → e confirmar as cláusulas de garantia de desempenho e os padrões de aceitação nos contratos.
Em sintonia com as principais tendências da manufatura inteligente e sustentável, a nova geração de máquinas de corte de filmes está evoluindo rumo a maior precisão, menor consumo de energia e maior automação. Esperamos que este guia o ajude a tomar decisões informadas sobre a aquisição de equipamentos em 2026.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 Máquina de corte de filme
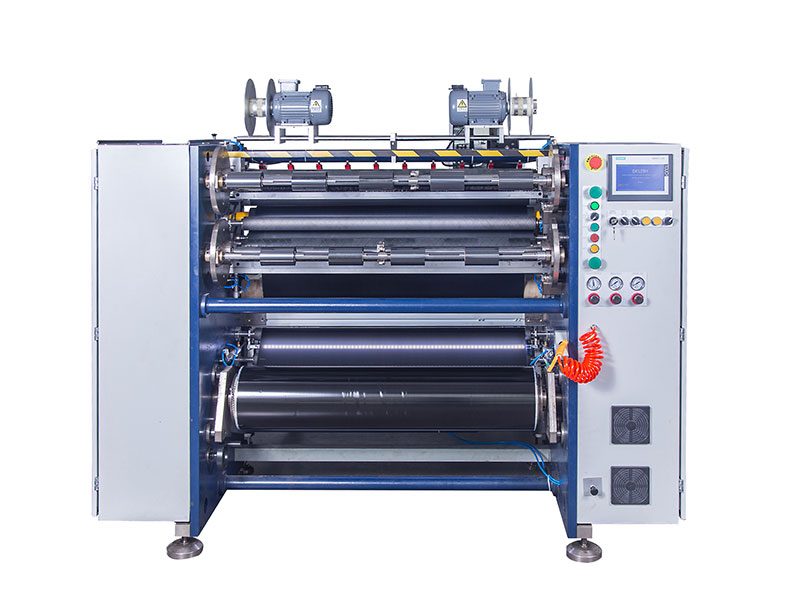 Máquina de corte de fita
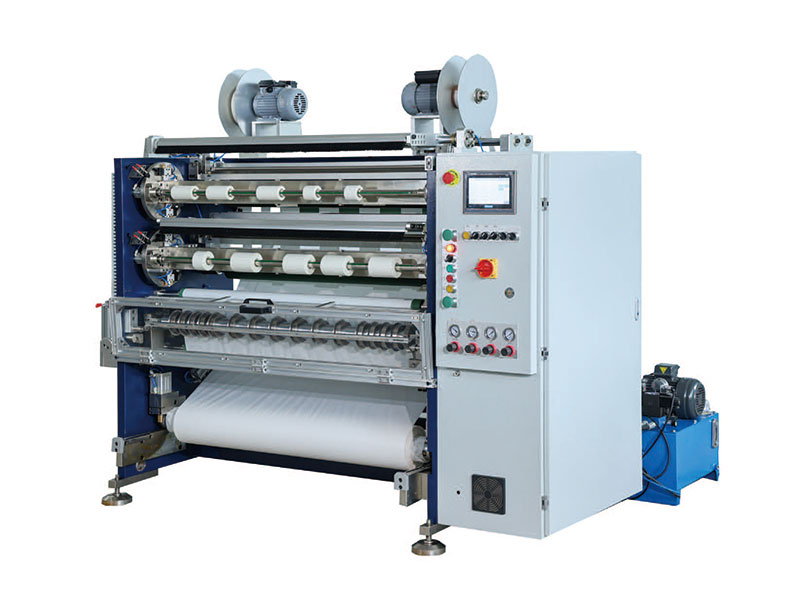 Cortador de fita
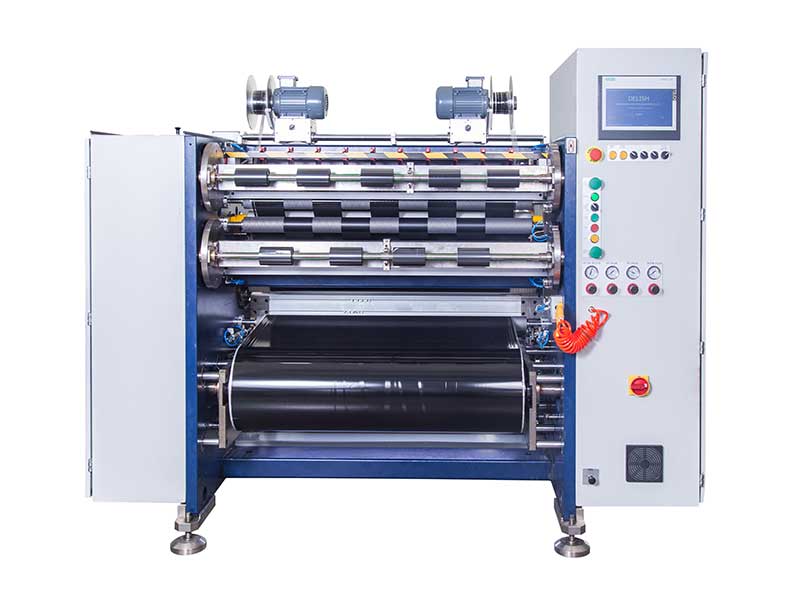 Máquina de corte de fita de código de barras
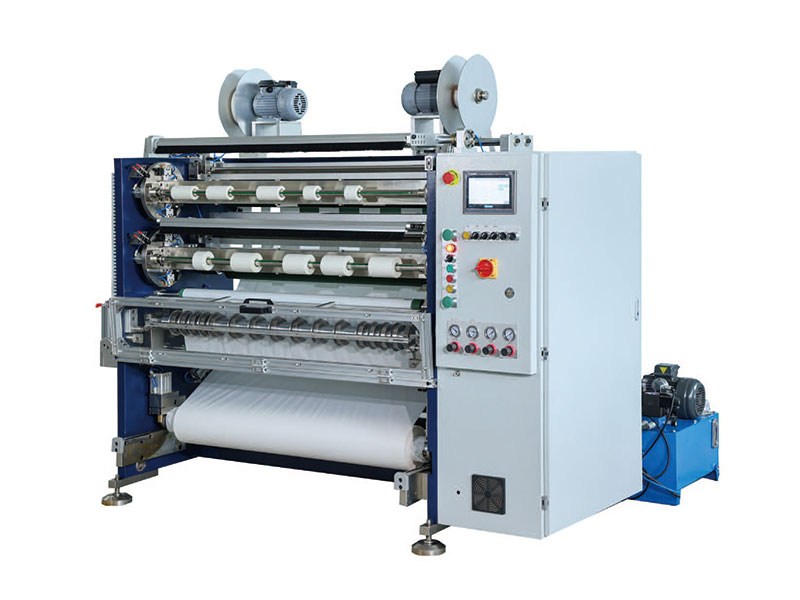 Cortador adesivo de um lado
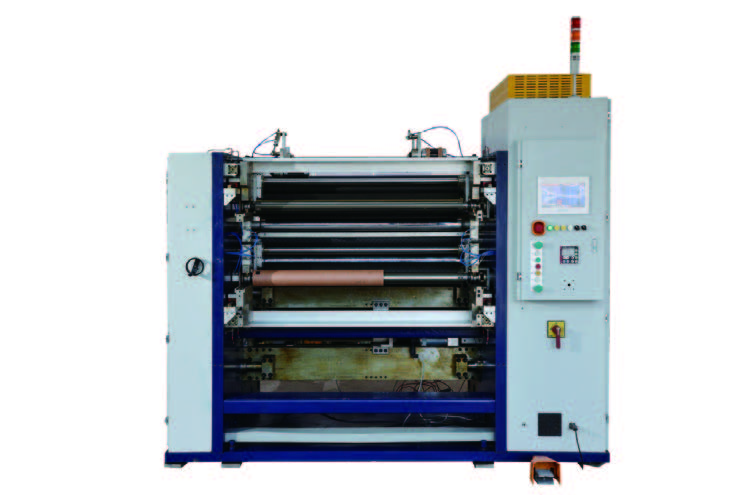 Capacidade do cortador de filme
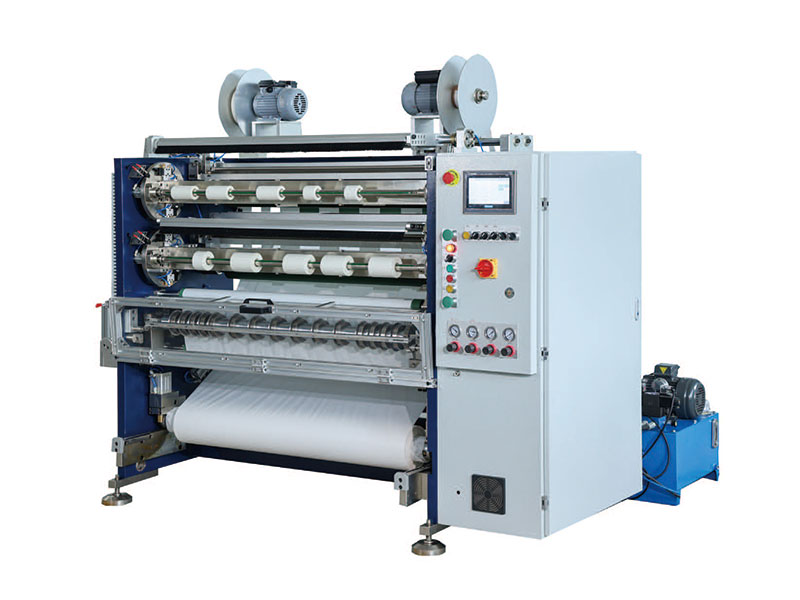 Cortador adesivo de dupla face
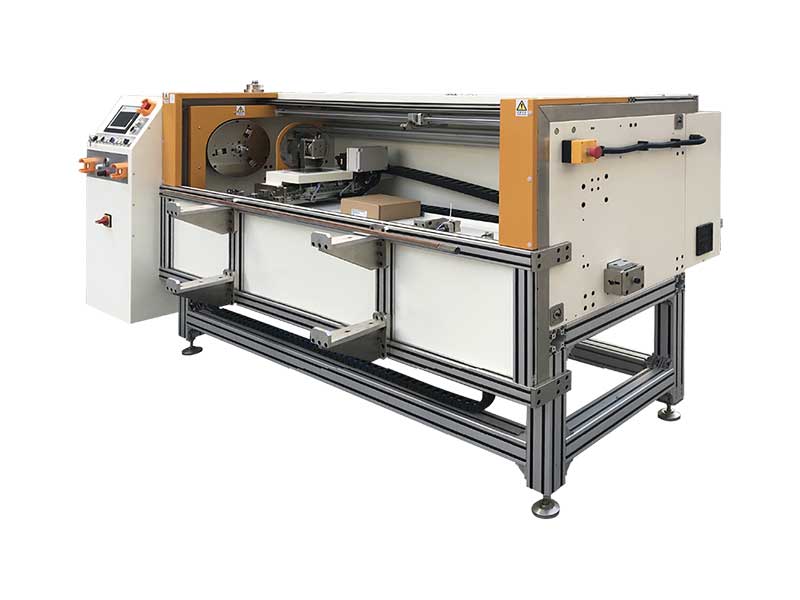 Cortador automático de rolos de folha metálica






