Durante o corte de filmes, o enrugamento é um dos problemas de qualidade mais comuns e problemáticos. Seja BOPP, BOPET ou outros tipos de filmes, as rugas não só afetam a aparência do produto, como também levam a defeitos graves, como falhas na camada de revestimento ou ruptura do filme em processos subsequentes de impressão e laminação. Dentre os problemas de enrugamento, as rugas iniciais (rugas da base) são particularmente problemáticas — elas ocorrem durante o estágio inicial de enrolamento do tubo de papel e são, em sua maioria, rugas mortas que não podem ser esticadas. Quando os operadores chegam a essa posição, toda a seção pode ser descartada, causando perdas econômicas diretas.
Então, o que fazer em relação ao enrugamento em uma máquina de corte de filmes? É necessário investigar e resolver sistematicamente os problemas a partir de quatro dimensões: parâmetros do processo, estado do equipamento, qualidade dos excipientes e inovação tecnológica.
1. Partindo dos parâmetros do processo: A "técnica de balanceamento" de tensão e pressão
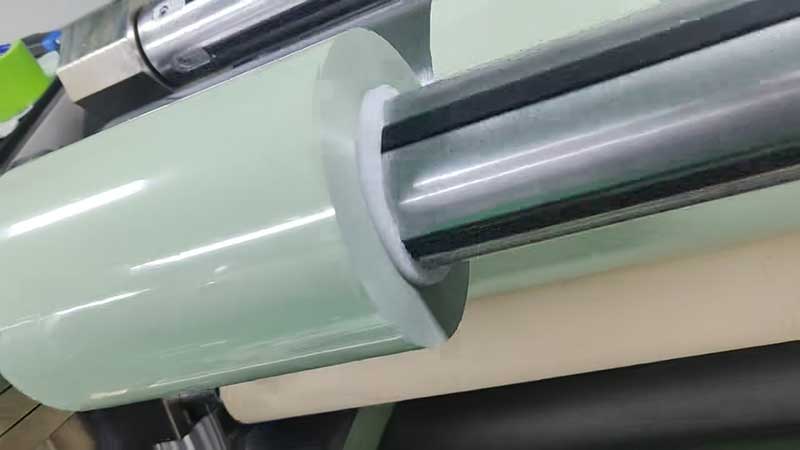
No processo de corte longitudinal, a tensão de enrolamento e a pressão do rolo de contato são as principais variáveis que afetam a formação de rugas, exigindo uma coordenação precisa.
• A tensão excessiva é um fator comum que desencadeia rugas.Quando a tensão é muito alta, o filme sofre uma força lateral desigual, comprometendo a planicidade do rolo e tornando-o muito propenso a rugas; por outro lado, se a tensão for muito baixa, pode causar o desprendimento das bordas e o afrouxamento do rolo. A abordagem correta é usar o modo de "tensão decrescente" — a tensão inicial é definida em 30% a 40% da resistência à ruptura do filme e diminui linearmente à medida que o diâmetro do rolo aumenta, com a taxa de atenuação controlada entre 15% e 20%.
• A pressão do rolo de contato é igualmente crítica.A prática demonstra que reduzir a pressão no rolo de contato realmente ajuda a diminuir as rugas na parte inferior — quando a pressão diminui, a quantidade de ar dentro do rolo de filme aumenta, os espaços entre as camadas do filme se alargam, o atrito diminui e isso ajuda a liberar as rugas. No entanto, a pressão não pode ser reduzida indefinidamente; caso contrário, se o rolo de membrana ficar muito frouxo internamente, a face final ficará com formato de estrela, resultando em rugas horizontais.
Tensão e pressão não são separadas, mas sim um par que requer ajuste coordenado. Se a pressão inicial for definida muito baixa, a desaceleração no meio do processo pode causar desvios devido à pressão insuficiente. Portanto, definir a curva de tensão é crucial e requer ajustes repetidos para atingir o estado ideal na face final do rolo de filme, que "não apresenta formato de estrela, mas minimiza o enrugamento".
2. A partir de equipamentos e materiais auxiliares: tubos de papel, rolos e detalhes das ferramentas.
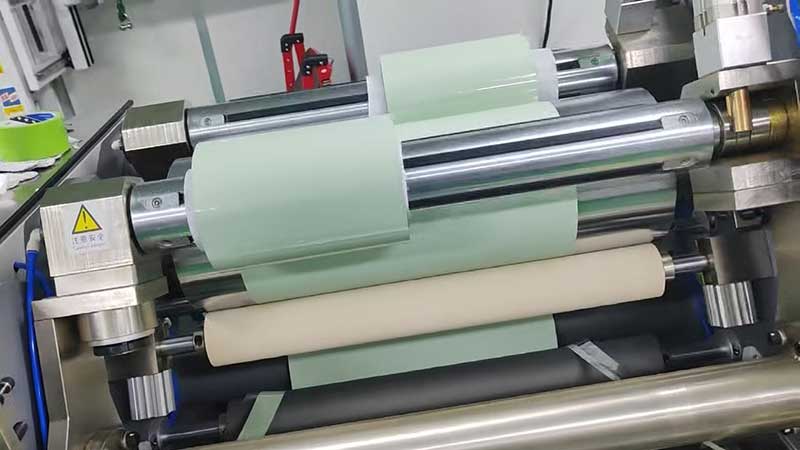
Muitos problemas de rugas não decorrem dos parâmetros do processo, mas sim dos detalhes do equipamento e dos materiais auxiliares.
A qualidade do tubo de papel (tubo de papelão) é frequentemente negligenciada, mas tem um impacto significativo nas rugas na base do filme. Quando a máquina de corte gira em alta velocidade, o tubo de papel atua como eixo para o enrolamento do filme, e sua retidão, concentricidade, resistência e acabamento superficial são cruciais. Especialmente para bobinas de filme longas, quanto mais longo o tubo de papel, mais difícil é garantir retidão e concentricidade; uma leve curvatura no meio pode fazer com que o filme no centro da bobina enrugue e permaneça desenrolado por um longo tempo. A retidão de um tubo de papel de alta qualidade deve estar dentro de 0,04%, e para filmes com espessura inferior a 10 μm, a rugosidade superficial deve ser inferior a 0,2 μm.
A relação entre o diâmetro do rolo de pressão e o diâmetro do rolo de filme também pode causar enrugamento. Quando o diâmetro do rolo de pressão é maior que o diâmetro do rolo de filme, o ângulo de envolvimento entre o filme e o rolo é grande, facilitando a entrada de ar e causando rugas longitudinais. À medida que o diâmetro do rolo de filme aumenta, quando o diâmetro do rolo de pressão é menor que o diâmetro do rolo de filme, o ângulo de envolvimento diminui e a entrada de ar também diminui. Portanto, selecionar tubos de papel de grande diâmetro e reduzir o diâmetro do rolo de pressão é uma solução eficaz.
Além disso, a afiação e o ângulo da lâmina de corte não devem ser negligenciados. Ferramentas passivadas causam deformação por estiramento no corte, espessura anormal da borda e, consequentemente, enrugamento da mesma. Para filme BOPP, o ângulo recomendado da ferramenta é de 30° a 45°. Utilize uma ferramenta com ângulo de corte de 30° para espessuras < 20 μm, uma lâmina de 45° para espessuras > 20 μm e inspecione e substitua a ferramenta regularmente.
3. Eletricidade Estática: Os "Empurradores de Dobras" Invisíveis
A eletricidade estática gerada durante o corte do filme é um fator oculto e subestimado que contribui para problemas de rugas. A eletricidade estática faz com que o filme absorva poeira do ar, resultando em má laminação entre as camadas; ao mesmo tempo, filmes eletrostáticos tendem a aderir aos rolos guia, prejudicando a estabilidade do movimento do filme.
As soluções incluem: a instalação de hastes de ar iônico na entrada, saída e pontos de enrolamento da máquina de corte longitudinal para garantir que a tensão estática seja controlada dentro de ±500V; o tratamento antiestático da superfície do rolo guia (valor de resistência de 10⁶-10⁹Ω); algumas máquinas de corte longitudinal mais recentes também são projetadas com estruturas dedicadas à eliminação de estática e mecanismos de guia de separação de filmes, separando os filmes cortados de cima para baixo, evitando que grudem uns nos outros e causem rugas devido à atração estática.
4. Inovação Tecnológica: Método de desenrolamento e oscilação quebra o 'acúmulo de espessura'
Além dos ajustes de rotina mencionados acima, nos últimos anos, uma tecnologia inovadora — o método de desenrolamento oscilante — tem oferecido novas ideias para solucionar problemas de rugas. O princípio é o seguinte: o filme apresenta irregularidades microscópicas de espessura (picos e vales) na horizontal. Nos processos tradicionais de corte e enrolamento, áreas espessas se sobrepõem a áreas mais espessas, e áreas finas se sobrepõem a áreas mais finas separadamente, causando "protuberâncias" e "depressões" macroscópicas, que acabam se manifestando como rugas.
O método de desenrolamento oscilante utiliza um controlador PLC para acionar os rolos de desenrolamento, realizando oscilações regulares da esquerda para a direita (por exemplo, o filme oscila uma vez a cada 10-500 m para a frente, com uma amplitude de 1 mm a 1 m), fazendo com que a posição lateral do filme mude periodicamente, dispersando e suavizando as irregularidades microscópicas — empilhando áreas grossas e finas e eliminando o efeito de acúmulo de espessura. A prática comprovou que, após a adoção deste método, a diferença no diâmetro externo total dos rolos de filme diminui de mais de 1 mm para cerca de 0,54 mm, e os problemas de rugas são significativamente reduzidos. Esta modificação requer apenas a adição de sensores de posição e controladores PLC, sem alterar a estrutura interna da máquina de corte, resultando em custos mais baixos.
Conclusão
O corte e o enrugamento do filme são problemas sistêmicos de engenharia; não existe uma solução única. Ao lidar com o enrugamento, recomenda-se verificar na seguinte ordem: primeiro, a qualidade do núcleo de papel (retidão, concentricidade); em seguida, ajustar as curvas de tensão e pressão; confirmar o estado da ferramenta; solucionar problemas de estática; e, por fim, considerar a introdução de novas tecnologias, como desenrolamento e oscilação. Diferentes modelos, tipos de filme e especificações de bobinas de filme têm parâmetros ideais diferentes, exigindo testes repetidos e ajustes precisos na produção real para minimizar as perdas por enrugamento.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 Máquina de corte de filme
 Máquina de corte de fita
 Cortador de fita
 Máquina de corte de fita de código de barras
 Cortador adesivo de um lado
 Capacidade do cortador de filme
 Cortador adesivo de dupla face
 Cortador automático de rolos de folha metálica






