Na indústria de processamento de produtos adesivos, a máquina de corte de adesivo unilateral é o equipamento central de produção, e seu funcionamento determina diretamente a qualidade do produto e a eficiência da produção. No entanto, muitas fábricas esperam até que o equipamento comece a fazer ruídos anormais, apresente rebarbas severas ou corte irregular. Esse tipo de manutenção "emergencial" não só é dispendioso, como também resulta em grande quantidade de sucata. A manutenção preventiva científica é a garantia fundamental para prolongar a vida útil do equipamento e estabilizar as taxas de aprovação do produto.
O cronograma de manutenção a seguir para máquinas de corte com adesivo de um lado consiste em um sistema de quatro níveis: diário, semanal, mensal e trimestral. Recomenda-se que os responsáveis pelos equipamentos o mantenham como referência e o sigam rigorosamente.
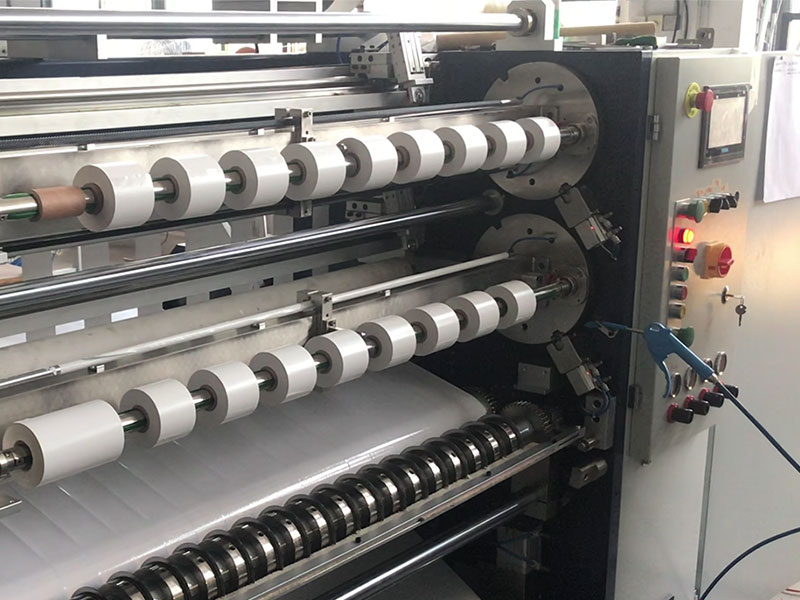
I. Lista de Manutenção Diária (Executada pelo Operador)
A manutenção diária leva cerca de 15 a 20 minutos, concentrando-se na limpeza e inspeção.
| Itens de manutenção | Pontos-chave de operação | Critérios de aceitação |
| Limpe a superfície de trabalho. | Limpe os resíduos de cola e poeira do suporte da lâmina, do rolo guia e do rolo de pressão. | Sem acúmulo de cola nas superfícies dos rolos ou nos suportes das ferramentas. |
| Inspeção da borda da lâmina | Inspeção visual; pequenos desgastes devem ser reparados imediatamente. | Não devem existir linhas brancas ou entalhes visíveis na borda da lâmina. |
| Limpar os resíduos de adesivo na superfície da lâmina. | Limpe a superfície da lâmina com um pano não tecido embebido em álcool industrial. | A superfície da lâmina não deve apresentar depósitos pegajosos. |
| Exame das vias aéreas | Verifique se há vazamentos de ar no circuito de ar e se as leituras do manômetro estão normais. | Pressão de ar estável e sem vazamentos nas tubulações. |
| Monitoramento de operações | Após ligar o aparelho, fique atento a ruídos ou vibrações anormais. | Funcionamento suave, sem ruídos anormais periódicos. |
| Inspeção por amostragem da qualidade do enrolamento | Verifique se a face da extremidade de enrolamento está alinhada e se a largura do corte atende aos padrões. | A face final é plana e a largura está dentro das tolerâncias. |
2. Lista de Manutenção Semanal (Cooperação do Trabalhador de Manutenção)
A manutenção semanal leva cerca de 1 a 2 horas, com foco na lubrificação e no aperto.
| Itens de manutenção | Pontos-chave de operação | Critérios de aceitação |
| Lubrifique e adicione mais fluidos. | Aplique a graxa especificada em cada rolamento e trilho deslizante. | O óleo novo transborda em todos os pontos de lubrificação. |
| Inspeção da correia de transmissão | Verifique a tensão da correia de distribuição/correia em V e procure por rachaduras. | A tensão é moderada e não há rachaduras de desgaste visíveis na superfície da correia. |
| Parafusos apertados | Verifique os parafusos de fixação em peças-chave, como o suporte da ferramenta e a base do motor. | Todos os parafusos estão firmes e não estão soltos. |
| Inspeção elétrica | Verifique se os terminais da fiação estão soltos e limpe a poeira do painel de controle. | Os terminais estão seguros e não há acúmulo de poeira dentro do gabinete. |
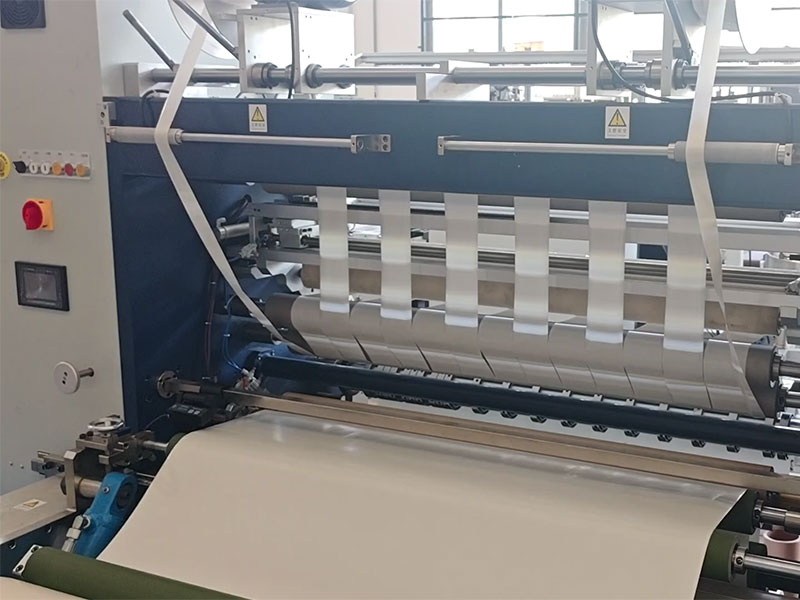
3. Lista de verificação de manutenção mensal
A manutenção mensal requer meio dia de inatividade, com foco na inspeção e calibração.
| Itens de manutenção | Pontos-chave de operação | Critérios de aceitação |
| Monitoramento da condição dos rolamentos | Meça e registre os valores de temperatura e vibração de cada rolamento. | Estabelecer perfis de tendência, sem aumentos anormais de temperatura. |
| Verifique o estado dos roletes de borracha. | Inspecione todas as superfícies dos rolos de borracha e, se necessário, faça um novo molde. | A superfície do rolo deve ser lisa, sem amassados ou endurecimento. |
| Calibração do sensor de tensão | Verificar ponto zero e linearidade | A saída do sensor é precisa, com flutuações dentro de ±0,5N. |
| Distância entre a lâmina e o rolete inferior | Use um calibrador de folga para verificar a folga entre a lâmina e o rolete inferior. | Uma folga de 0,05 a 0,10 mm é a faixa padrão. |
| Inspeção de dispositivo corretivo | Verifique a velocidade de resposta da correção e o curso. | Alcance de deslocamento responsivo e normal |
4. Lista de verificação de manutenção trimestral/anual
Recomenda-se que a manutenção trimestral/anual seja realizada pelo fabricante ou por pessoal de reparo profissional, com foco em revisões gerais e restauração da precisão.
| Itens de manutenção | Pontos-chave de operação | Ciclo |
| Substitua as peças desgastadas. | Substitua peças de desgaste, como rolamentos, retentores de óleo e correias de transmissão. | Ano |
| Calibração da precisão do trilho guia | Inspecione cuidadosamente a precisão dos trilhos-guia lineares do porta-ferramentas e recalibre-os. | Ano |
| Reteste horizontal da máquina completa | Utilize um nível ou instrumento de centragem a laser para medir novamente o nível geral da máquina. | Anual ou após a mudança de residência |
| Substituição da bigorna da faca/rolo inferior | Após 500 horas de operação, a faca de corte e a bigorna devem ser inspecionadas ou substituídas. | 500 horas |
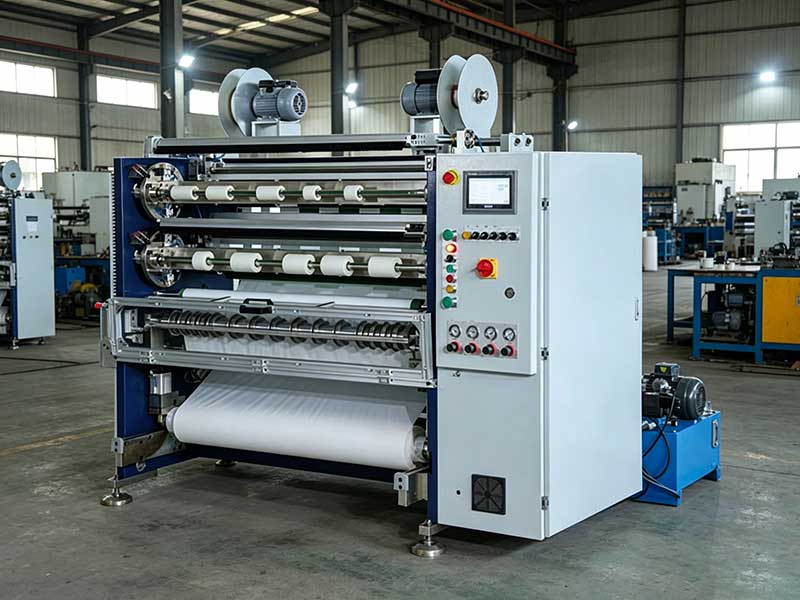
5. Gestão de Manutenção e Peças de Reposição para Descontinuação
Além da manutenção de rotina, há outras duas situações às quais se deve prestar atenção:
Manutenção após desuso:Se a máquina de corte longitudinal ficar sem uso por um longo período (mais de 2 semanas), todas as superfícies brilhantes devem ser limpas, revestidas com óleo antiferrugem e cobertas com uma capa plástica. Se o equipamento estiver inativo por mais de 3 meses, cubra o óleo antiferrugem com papel impermeável.
Recomendações de estoque de peças de reposiçãoRecomenda-se criar uma lista de peças sobressalentes de uso comum para garantir a substituição rápida em caso de falha.
| Categoria | Lista de peças de reposição |
| Maquinaria | Lâmina circular/lâmina plana, rolamentos, correia sincronizada, rolo de pressão, retentor de óleo |
| Elétrica | Encoders, sensores de tensão, interruptores de proximidade, relés |
| Movimentos de Qi | Válvulas solenoides, conexões para tubos de gás, válvulas reguladoras de pressão, vedações de cilindros |
Resumo
As falhas em máquinas de corte longitudinal de borracha de um só lado concentram-se principalmente em três aspectos: o sistema de lâminas, o controle de tensão e os componentes de transmissão. Um sistema de manutenção de três níveis, "inspeção de rotina – manutenção periódica – localização rápida de falhas", foi estabelecido, reduzindo significativamente o tempo de inatividade não planejado. A prática demonstra que planos de manutenção científicos podem aumentar o tempo médio entre falhas (MTBF) em mais de 30% e manter uma taxa de aprovação de corte superior a 99,5%.
Recomenda-se imprimir e afixar o cronograma de manutenção acima próximo ao equipamento, com pessoal dedicado registrando cada item e o status de execução de cada item.Bons equipamentos são construídos através do cultivo.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

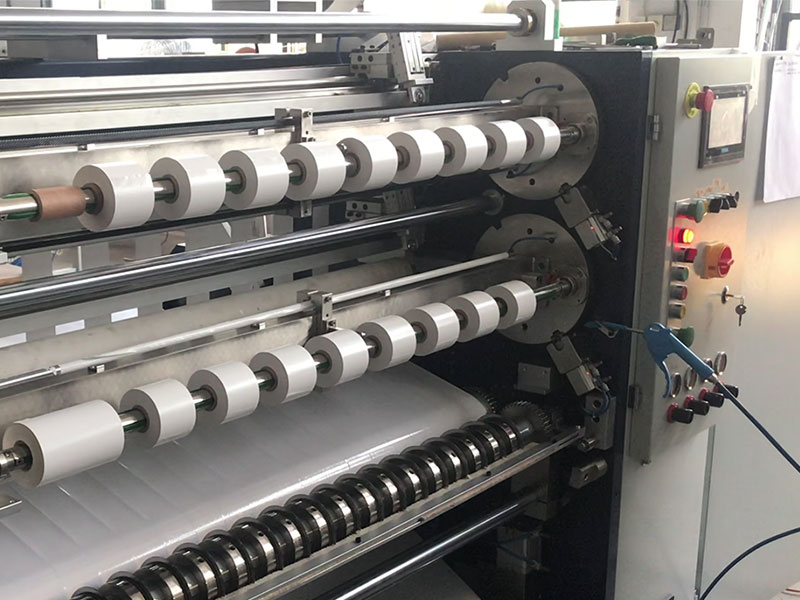
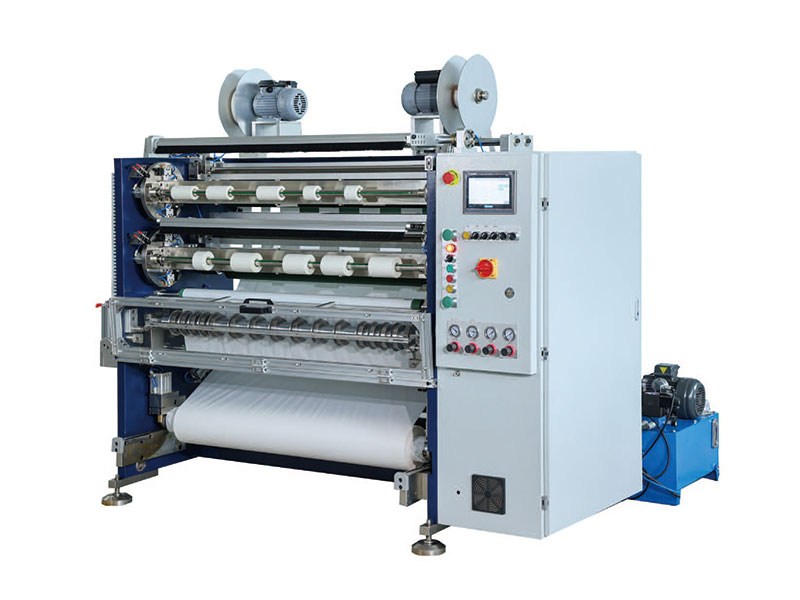 Cortador adesivo de um lado






