Introdução: O corte é a "garganta" da estampagem a quente.
Na indústria de embalagens e impressão, a qualidade do corte da folha de estampagem a quente (alumínio eletroquímico) determina diretamente o sucesso ou o fracasso do processo de estampagem a quente. Se as bordas do corte apresentarem rebarbas ou tensão irregular, podem ocorrer quebras frequentes da folha, estampagem incompleta ou até mesmo paradas em máquinas de estampagem a quente de alta velocidade, o que não só desperdiça materiais de folha caros, como também atrasa todo o ciclo de produção.
Diante da vasta gama de modelos de máquinas de corte disponíveis no mercado, a chave para a escolha ideal reside na compatibilidade precisa. O equipamento nem sempre é melhor quanto mais caro for; em vez disso, depende se a sua configuração principal se adequa melhor à largura da folha, à espessura do material e à velocidade de produção. Este artigo irá focar-se nestes três parâmetros físicos principais para o ajudar a compreender os aspetos técnicos da seleção e desmontagem do equipamento.
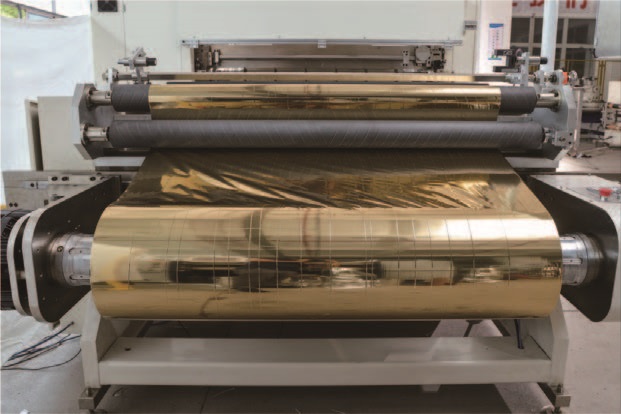
1. Selecione a estrutura com base na "largura da lâmina": uma largura maior enfatiza a rigidez, enquanto uma largura menor enfatiza a precisão.
A gama de larguras da folha de estampagem a quente é extremamente ampla, desde tiras estreitas de 3 mm para linhas finas até 1600 mm de largura para cartão de grande formato, com requisitos de equipamento bastante diferentes.
1. Corte longitudinal amplo (>800 mm): A rigidez do corpo e a resistência da haste da lâmina são fundamentais.
Ao lidar com folhas de estampagem a quente de grandes dimensões, o maior desafio físico é a deformação por perturbação do eixo da lâmina de corte. À medida que a largura de corte aumenta, sob forte pressão, o meio do eixo da ferramenta tende a sofrer uma ligeira curvatura. Isso pode levar a fenômenos como "corte insuficiente" (pressão insuficiente no meio) ou "deslocamento" (pressão excessiva na borda).
• Recomendação de seleção: Priorize equipamentos que utilizem painéis de aço-liga espessos e eixos de lâminas de grande diâmetro. Por exemplo, para corte longitudinal em chapas largas de 1600 mm, o peso total do equipamento geralmente precisa atingir várias dezenas de toneladas para garantir a estabilidade durante a operação em alta velocidade.
2. Corte estreito (<50 mm): A precisão no posicionamento das lâminas e o controle de emaranhamento são fundamentais.
O corte de tiras estreitas é usado principalmente para estampagem a quente em padrões finos. Nesse ponto, a planicidade da face final e a precisão do enrolamento são extremamente importantes.
• Recomendações para seleção de modelos:
• Método de travamento das lâminas: O travamento manual da ferramenta é propenso a desvios dimensionais em cortes estreitos devido à força de travamento desigual. Recomenda-se selecionar um sistema de travamento hidráulico ou um eixo deslizante de alta precisão para garantir pressão uniforme em cada grupo de lâminas e evitar movimento axial.
• Eficiência na configuração de ferramentas: Se o seu pedido tiver muitas especificações (como a troca frequente entre 10 mm, 15 mm ou 20 mm), recomenda-se configurar um sistema automático de posicionamento de ferramentas. Após inserir o valor da largura, o porta-ferramentas se move automaticamente para o lugar, reduzindo o tempo de troca de ferramentas de uma vez por hora para alterações em nível de minuto.
Soluções compatíveis que equilibram larguras grandes e estreitas: Alguns modelos de ponta suportam o "agrupamento de porta-ferramentas", permitindo que materiais largos e estreitos sejam cortados simultaneamente no mesmo eixo sem interferir uns com os outros, o que é extremamente valioso para fábricas de processamento com tipos de materiais complexos.

2. Escolha a tensão com base na "espessura": as finas tendem a esticar, as grossas tendem a riscar.
Embora a folha de ouro seja fina, sua estrutura é precisa. Geralmente consiste em uma película base de PET de 12 μm combinada com uma camada de liberação, uma camada de coloração e uma camada adesiva. A espessura determina a "temperatura" do material.
1. Tipo ultrafino (12μm-25μm): A tensão em circuito fechado é a "linha de vida"
A película PET de 12 μm é mais fina que um fio de cabelo e extremamente suscetível a esticar e deformar. Quando a tensão fica descontrolada e a película base é esticada, pode causar sobreimpressão imprecisa durante a estampagem, resultando em "desalinhamento" ou "quebra do fio de ouro".
• Recomendações para seleção de modelos:
• Sistema de tensão: Deve ser equipado com controle de tensão automático em circuito fechado. As embreagens magnéticas tradicionais respondem lentamente e tendem a causar folga interna e aperto externo; os modelos de ponta utilizam um sistema de tensão acionado por servomotor com velocidade de resposta em milissegundos, permitindo o "controle de tensão cônica" (redução automática da tensão à medida que o diâmetro da bobina aumenta), que é a tecnologia essencial para garantir que o rolo acabado não se deforme.
Método de enrolamento: Para materiais ultrafinos, recomenda-se escolher uma superfície central para o enrolamento. Combinando o rolo de pressão com o acionamento central, o ar entre as camadas pode ser expelido, e o enrolamento excessivo pode evitar a transferência ou adesão da camada de alumínio.
2. Tipo de parede espessa (>50 μm ou alta densidade): A prevenção de riscos e a remoção de poeira são os principais focos.
Algumas folhas especiais ou folhas de substrato espessas geram altas temperaturas e pó de alumínio durante o corte devido ao atrito da lâmina.
• Recomendações para seleção de modelos:
• Resistência a riscos: Todos os rolos devem ter um acabamento espelhado para evitar o atrito em alta velocidade que pode riscar a camada adesiva.
• Sistema de remoção de poeira: deve estar equipado com dispositivos de remoção de poeira em vários estágios (como jato de ar iônico + porta de sucção de poeira); caso contrário, quando o pó fino de alumínio cair na superfície da folha, formarão "pitting" durante a estampagem a quente, causando diretamente o refugo do produto.

3. Escolha os drivers com base na "velocidade": a servo-controlação é uma tendência inevitável.
A velocidade representa não apenas a capacidade, mas também a estabilidade geral do equipamento. Atualmente, a faixa de velocidade das máquinas de corte de folhas para estampagem a quente varia de 20 m/min a mais de 500 m/min.
1. Modelo econômico de baixa velocidade (<100 m/min): nível básico ou pequenos lotes
Indicado para startups ou fábricas de processamento de pequenos lotes e múltiplas variedades.
• Configuração: Normalmente utiliza freios a pó magnético para controlar a tensão e regulação mecânica da velocidade.
• Limitações: A operação prolongada do pó magnético tende a superaquecer, causando flutuações de tensão e dificultando a sincronização com o ritmo das máquinas de estampagem a quente de alta velocidade.
2. Tipo de alta velocidade e alta precisão (>300 m/min): acionamento totalmente servo.
Essa é a direção da corrente principal moderna e até mesmo do futuro.
• Lógica de seleção: Em altas velocidades, até mesmo a vibração mais leve é amplificada.
• Configuração necessária:
• Controle total por servomotor: permite o controle síncrono do enrolamento e desenrolamento, dos rolos de tração e dos rolos de corte. Se a velocidade exceder 300 m/min, recomenda-se equipá-lo com tecnologia de acionamento direto por servomotor CA para evitar folga e ruído da transmissão por engrenagens.
• Inspeção online por CCD: O olho humano não consegue inspecionar rebarbas a velocidades de 300 m/min; é necessário um sistema visual para monitorar as bordas de corte em tempo real e acionar alarmes imediatamente ao detectar defeitos.
3. A relação dialética entre velocidade e precisão
Precisamos desmistificar a ideia de que "quanto mais rápido, melhor". A velocidade geralmente é inversamente proporcional à precisão.
• Velocidade ultrarrápida (>400 m/min): adequada para grandes lotes, larguras amplas e materiais com texturas comuns.
• Velocidade média a baixa (150-250 m/min): adequada para produtos de alto valor agregado, como folhas para laser e folhas de posicionamento holográfico. Esses materiais possuem microestruturas em suas superfícies, e velocidades lineares excessivamente altas geram calor que causa deformação do padrão. O trabalho em baixa velocidade proporciona melhores resultados gerais.
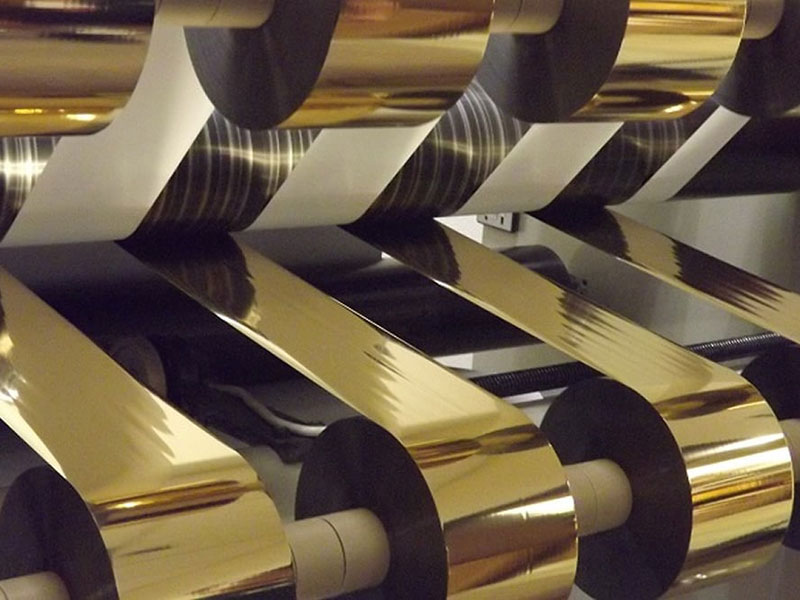
4. Tabela de Correspondência de Seleção Abrangente
Para ajudar você a tomar decisões rápidas, aqui está uma tabela de referência rápida para combinar dispositivos com base em parâmetros:
| Parâmetros principais | Cenário/Funcionalidade | Combinações de configuração recomendadas | Guia para evitar armadilhas |
| Largura da folha > 1 metro | Grandes quantidades, estampagem a quente em papelão comum | Corpo robusto + eixo da lâmina de grande diâmetro + faca com trava hidráulica | Evite usar corpos leves, pois vibrações fortes em altas velocidades podem fazer com que as bordas fiquem onduladas. |
| Espessura < 12 μm | PET ultrafino, folha fina | Sistema servo completo de tensão em circuito fechado + eixo de rebobinagem deslizante + roletes de pressão leve ou sem contato | Não escolha máquinas de baixa especificação que utilizem apenas tensão por partículas magnéticas, pois elas podem facilmente causar estiramento e deformação do material. |
| Espessura > 50 μm | Película espessa, folha metálica de alta densidade | Ferramentas de metal duro + dispositivos de remoção a vácuo e estática de alto desempenho | Negligenciar a remoção da poeira causará o embaçamento do material, resultando no descarte de todo o rolo. |
| Velocidade > 350 m/min | Maços grandes de cigarros e embalagens de bebidas alcoólicas | Acionamento por servomotor + posicionamento automático de ferramentas + alimentação automática de material | Focar apenas na velocidade nominal máxima não é suficiente; é necessário avaliar o tempo efetivo de produção (incluindo os tempos de rebobinagem e ajuste de ferramentas). |
| Filme laser/holográfico | Anticontrafação, alto valor | Guia de rolos de baixa inércia + sobre-rolo espelhado + correção de desvio visual | Evite usar rolos de pressão de borracha comuns, pois eles podem danificar o padrão do laser. |
Conclusão
A essência da seleção de uma máquina de corte de folhas para estampagem a quente reside na arte de equilibrar "força" e "precisão".
• O teste com foil largo avalia a rigidez do equipamento e quanta deformação física ele pode suportar;
• Testes de tensão com folha metálica — o quão "delicadamente" você pode tratar o material;
• Os testes de alta velocidade controlam a rapidez com que o sistema responde.
Antes de comprar, recomenda-se realizar um "teste com o material". Traga o material mais difícil de cortar (mais largo, mais estreito ou mais fino) e observe a precisão da face de enrolamento e a suavidade da borda de corte durante a operação real. Somente verificando na prática a compatibilidade desses três fatores é que podemos selecionar uma "ferramenta de produtividade" que realmente reduza custos e aumente a eficiência.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






