Durante o processo de corte de folhas para estampagem a quente, a irregularidade nas extremidades é um dos problemas de qualidade mais comuns. Essas irregularidades não só afetam a aparência do produto, como também podem causar problemas como posicionamento incorreto e fluxo inadequado da folha no processo subsequente de estampagem a quente. Se você também se deparar com esse problema, não precisa se apressar em trocar o equipamento. Primeiro, verifique as quatro peças principais a seguir, na ordem indicada. A maioria dos problemas pode ser resolvida com essas verificações.
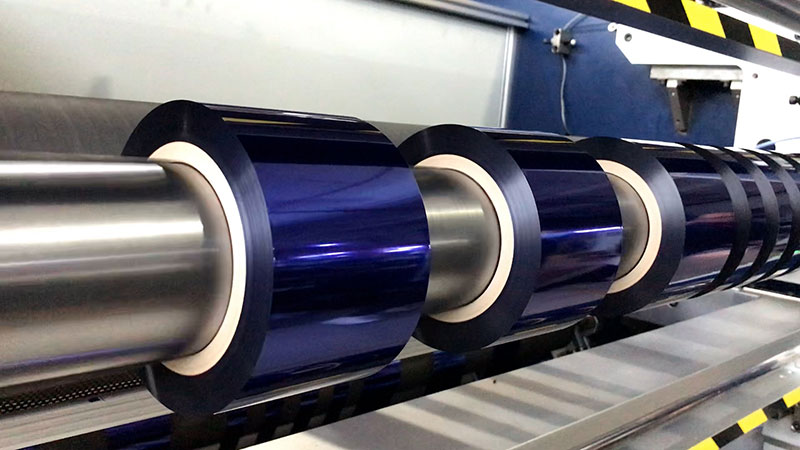
1. Verifique o sistema de corte
A lâmina de corte é o primeiro passo para determinar a qualidade da extremidade de corte.
• Afiação da lâminaFacas sem fio puxam a película de alumínio em vez de cortá-la com precisão, resultando em rebarbas e bordas irregulares na extremidade. Use uma lupa para observar a lâmina e, se houver lascas ou marcas de desgaste visíveis, afie-a ou substitua-a imediatamente.
• Ângulo de montagem da lâminaVerificar se o ângulo e a sobreposição entre as lâminas superior e inferior (ou entre a lâmina circular e a lâmina inferior) atendem aos padrões de operação. Desvios angulares causam força desigual, resultando em bordas de corte onduladas.
• Folga do eixo:Agite levemente o eixo com a mão para sentir se há movimento radial ou axial. Se a folga for muito grande, a lâmina se deslocará no momento em que tocar a lâmina.
2. Verifique o sistema de controle de tensão.
As flutuações de tensão são a principal causa de extremidades desiguais.
• Aliviar a tensãoObserve se o indicador de tensão oscila de forma constante. Se a tensão for alta ou baixa, a camada de folha se moverá para frente e para trás durante o processo de corte, e a face final ficará inevitavelmente irregular após o enrolamento. Verifique se o sensor de tensão e o freio magnético (ou freio pneumático) estão funcionando corretamente.
• Rebobinar a tensãoSe a tensão de rebobinagem for muito baixa, o núcleo fica frouxo e a face final colapsa; se a tensão for muito alta, a camada de folha ficará mais fina ou até mesmo esticada e deformada, e a face final ficará irregular. Você pode tentar ajustar ligeiramente o parâmetro de conicidade da tensão de rebobinagem para observar a melhoria da face final.
• Flexibilidade do rolo superiorTodos os roletes guia e roletes flutuantes devem girar livremente, sem emperrar. Um rolete que não gira irá arrastar a lâmina como um freio, causando mudanças repentinas na tensão local.
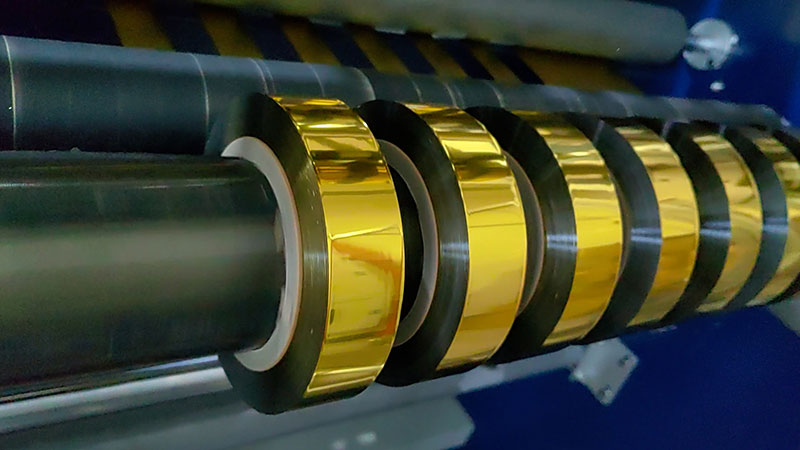
3. Verifique o dispositivo de correção
Quando o sistema de correção falha, o rolo de folha oscila de um lado para o outro como uma "cobra".
• Sensor de correçãoA superfície do sensor fotoelétrico ou ultrassônico está obstruída por poeira ou lascas de papel alumínio? A sensibilidade está configurada corretamente? Podem ser utilizadas tiras de teste padrão para verificar se o sensor identifica com precisão as bordas do papel alumínio.
• AtuadorO cilindro hidráulico, parafuso ou módulo linear que empurra o desenrolador ou o assento de enrolamento está se movendo suavemente? Se a resposta for lenta ou o curso for insuficiente, o desvio não poderá ser corrigido a tempo, resultando em que a face final de cada camada de folha não esteja no mesmo plano vertical.
• Lógica de controleA velocidade de resposta de alguns equipamentos antigos é ajustável, e se a resposta for muito lenta, pode ser acelerada adequadamente; se a resposta for muito rápida, causará oscilação e agravará a irregularidade.
4. Verifique o rolo de enrolamento e o núcleo.
O estado do próprio mecanismo de enrolamento afeta diretamente a nitidez da face final.
• Status do roloA superfície do rolo (rolo de borracha que toca a superfície do rolo de enrolamento) apresenta desgaste irregular ou objetos estranhos aderidos? A pressão em ambas as extremidades do rolo é consistente? Isso pode ser verificado com um calibrador de folga ou pressionando empiricamente. Pressão desigual fará com que uma extremidade da bobina fique apertada e a outra frouxa, e a superfície da extremidade ficará naturalmente irregular.
• Núcleo circular e paralelismoO tubo de papel ou o núcleo de plástico utilizado é redondo? O núcleo está concêntrico com o eixo de enrolamento após a instalação? Quando o núcleo está torto ou excêntrico, o risco oculto de uma "face final irregular" surge logo no início do enrolamento.
• Desvio radial do eixo de enrolamento:Deixe o eixo de rebobinagem em marcha lenta e use um relógio comparador para medir a excentricidade radial na extremidade do eixo. Se a excentricidade exceder a faixa permitida (geralmente inferior a 0,05 mm), verifique se o rolamento, a bucha ou o próprio eixo estão empenados.
Sugestões rápidas para o processo de solução de problemas
Se você tem pouco tempo, recomenda-se fazer um julgamento rápido na seguinte ordem:
1. Primeiro, ocioso:Remova a folha, deixe a máquina de corte funcionar sem carga e observe se há vibração anormal no eixo de corte e no eixo de rebobinagem - para eliminar problemas na base mecânica.
2. Re-papelUse papel grosso ou papel alumínio reciclado para cortar uma pequena distância e observe a qualidade do corte - se o problema está na trava da lâmina.
3. Ajuste a tensãoApós confirmar que a lâmina e a correção estão normais, ajuste gradualmente a tensão de desenrolamento e enrolamento - na maioria dos casos, esta etapa pode resolver 80% dos problemas de irregularidades na face final.
Superfícies irregulares geralmente resultam de acoplamento multifatorial, como "a lâmina está cega" e "a tensão está muito alta", que amplificam o problema. Recomenda-se ajustar apenas uma variável por vez para comparar e melhorar o resultado, evitando erros precipitados. Se todas as quatro partes acima foram verificadas e não foram encontradas anormalidades, considere verificar o sinal de sincronização de velocidade no sistema de controle elétrico ou entre em contato com o fabricante do equipamento para uma calibração geral de precisão.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Cortador de folha fria
 Rebobinador de fita para impressão de cartões
 Cortador de fitas para impressão de cartões
 Máquina de corte e estampagem a quente
 Cortador de Folha Holográfica
 Cortador de Folha de Aprimoramento Digital
 Máquina de corte de folha de estampagem a quente RSDS7H 1350 PLUS
 Máquina de corte de folha de estampagem a quente (RSDS7H) 1350






